塗層不均、塗料浪費怎麼辦?從 20 套炊具自動塗裝線拆解問題與解方
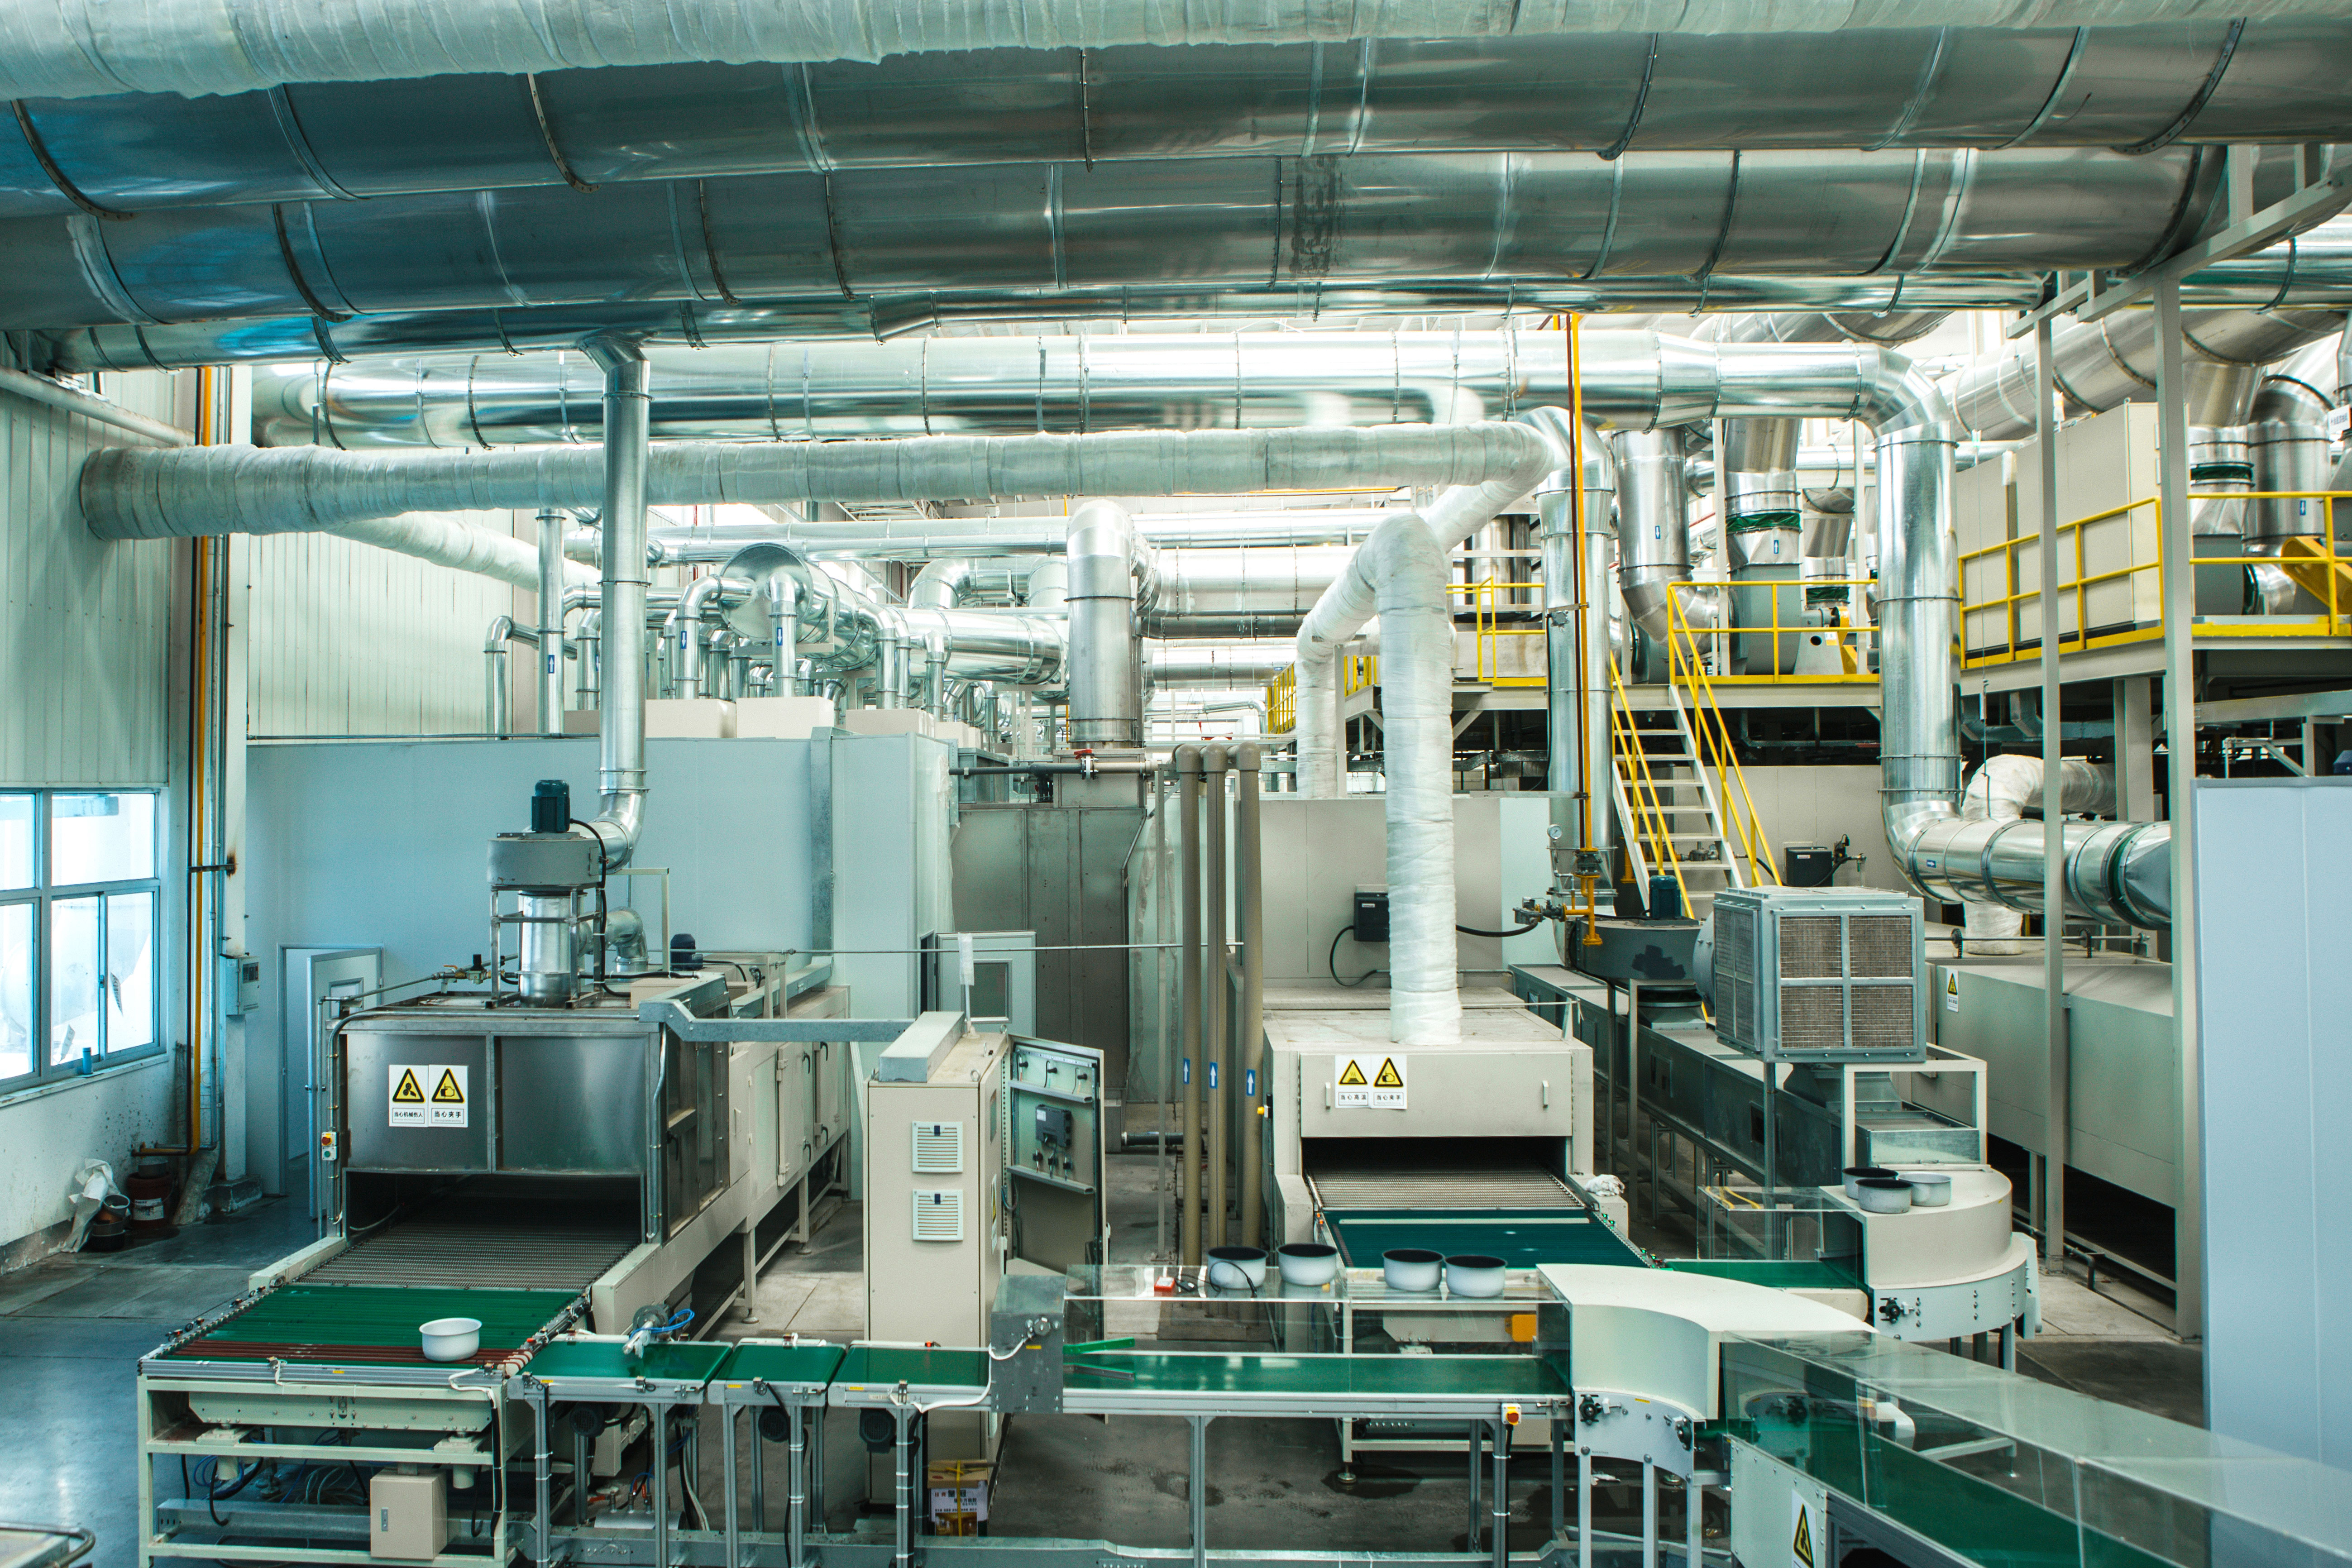
炊具自動塗裝線在電鍋內鍋、不沾鍋與蛋糕模具的量產場景中,膜厚控制與噴塗一致性是塗層品質的核心。(圖片:Attractivechina 炊具塗裝線)
塗層不均與塗料浪費,通常不是換一支噴槍就能解決。在炊具塗裝線上,這兩個問題多半同時來自六個環節:前處理一致性、膜厚控制、噴塗路徑、輸送節拍、固化曲線與車間環境。任何一段出現偏差,都會在後段被放大成局部膜厚偏薄、局部流掛、返工增加與塗料過噴。
廣東創智智能裝備有限公司(品牌 Attractivechina)位於中國廣東省肇慶市高新技術開發區,提供塗裝生產線整體解決方案,產品涵蓋炊具、汽車零件、金屬、木製家具與工業設備塗裝線。該公司在 20 套炊具自動塗裝線的交付案例中,以全自動 PLC 智慧控制與機器人噴塗對應上述六個環節,案例回報塗層均勻度達 98%、塗料廢料減少 30%、生產效率提升 35%,相關產線的運行記錄顯示設備可穩定運作 5 至 10 年,期間無重大品質客訴。
先給結論:要同時解決塗層不均與塗料浪費,順序應該是「先穩定前處理與環境,再談噴塗參數,最後才用自動化與數據把結果鎖住」。只升級噴槍或只增加機器人,通常只能改善一部分,無法解決整線波動。
問題定義:塗層不均與塗料浪費在炊具線上的真實成本
炊具的塗層系統通常由防鏽底漆、耐高溫面漆與鐵氟龍不沾塗層等多層組成。每一層的膜厚都必須落在設計窗口內:太薄,不沾性與耐磨性不足;太厚,附著力下降、易起泡或流掛,固化也可能不完全。對不沾鍋、電鍋內膽與蛋糕模具而言,塗層缺陷不是外觀問題,而是直接影響使用壽命與食品安全評估。
塗層不均的三種常見表現
- 局部偏薄:鍋底邊緣、R 角或掛具遮擋處膜厚不足,使用一段時間後出現不沾失效或露底。
- 局部偏厚:噴塗重疊區或補噴過度,造成流掛、橘皮、固化不足與附著力下降。
- 批次漂移:同一參數在不同班次、不同濕度或不同掛具狀態下產生差異,外觀與手感不一致。
塗料浪費的三個來源
塗料浪費很少只來自「噴太多」。實務上可分成三類:一是過噴,噴塗路徑與工件形狀不匹配,塗料沒有落在有效表面;二是返工,膜厚不合格導致的重噴與修補;三是換色與清洗損失,多品種混產時管路與噴槍清洗頻繁。三類浪費的成因不同,對應的解方也不同,必須分開測量與管理。
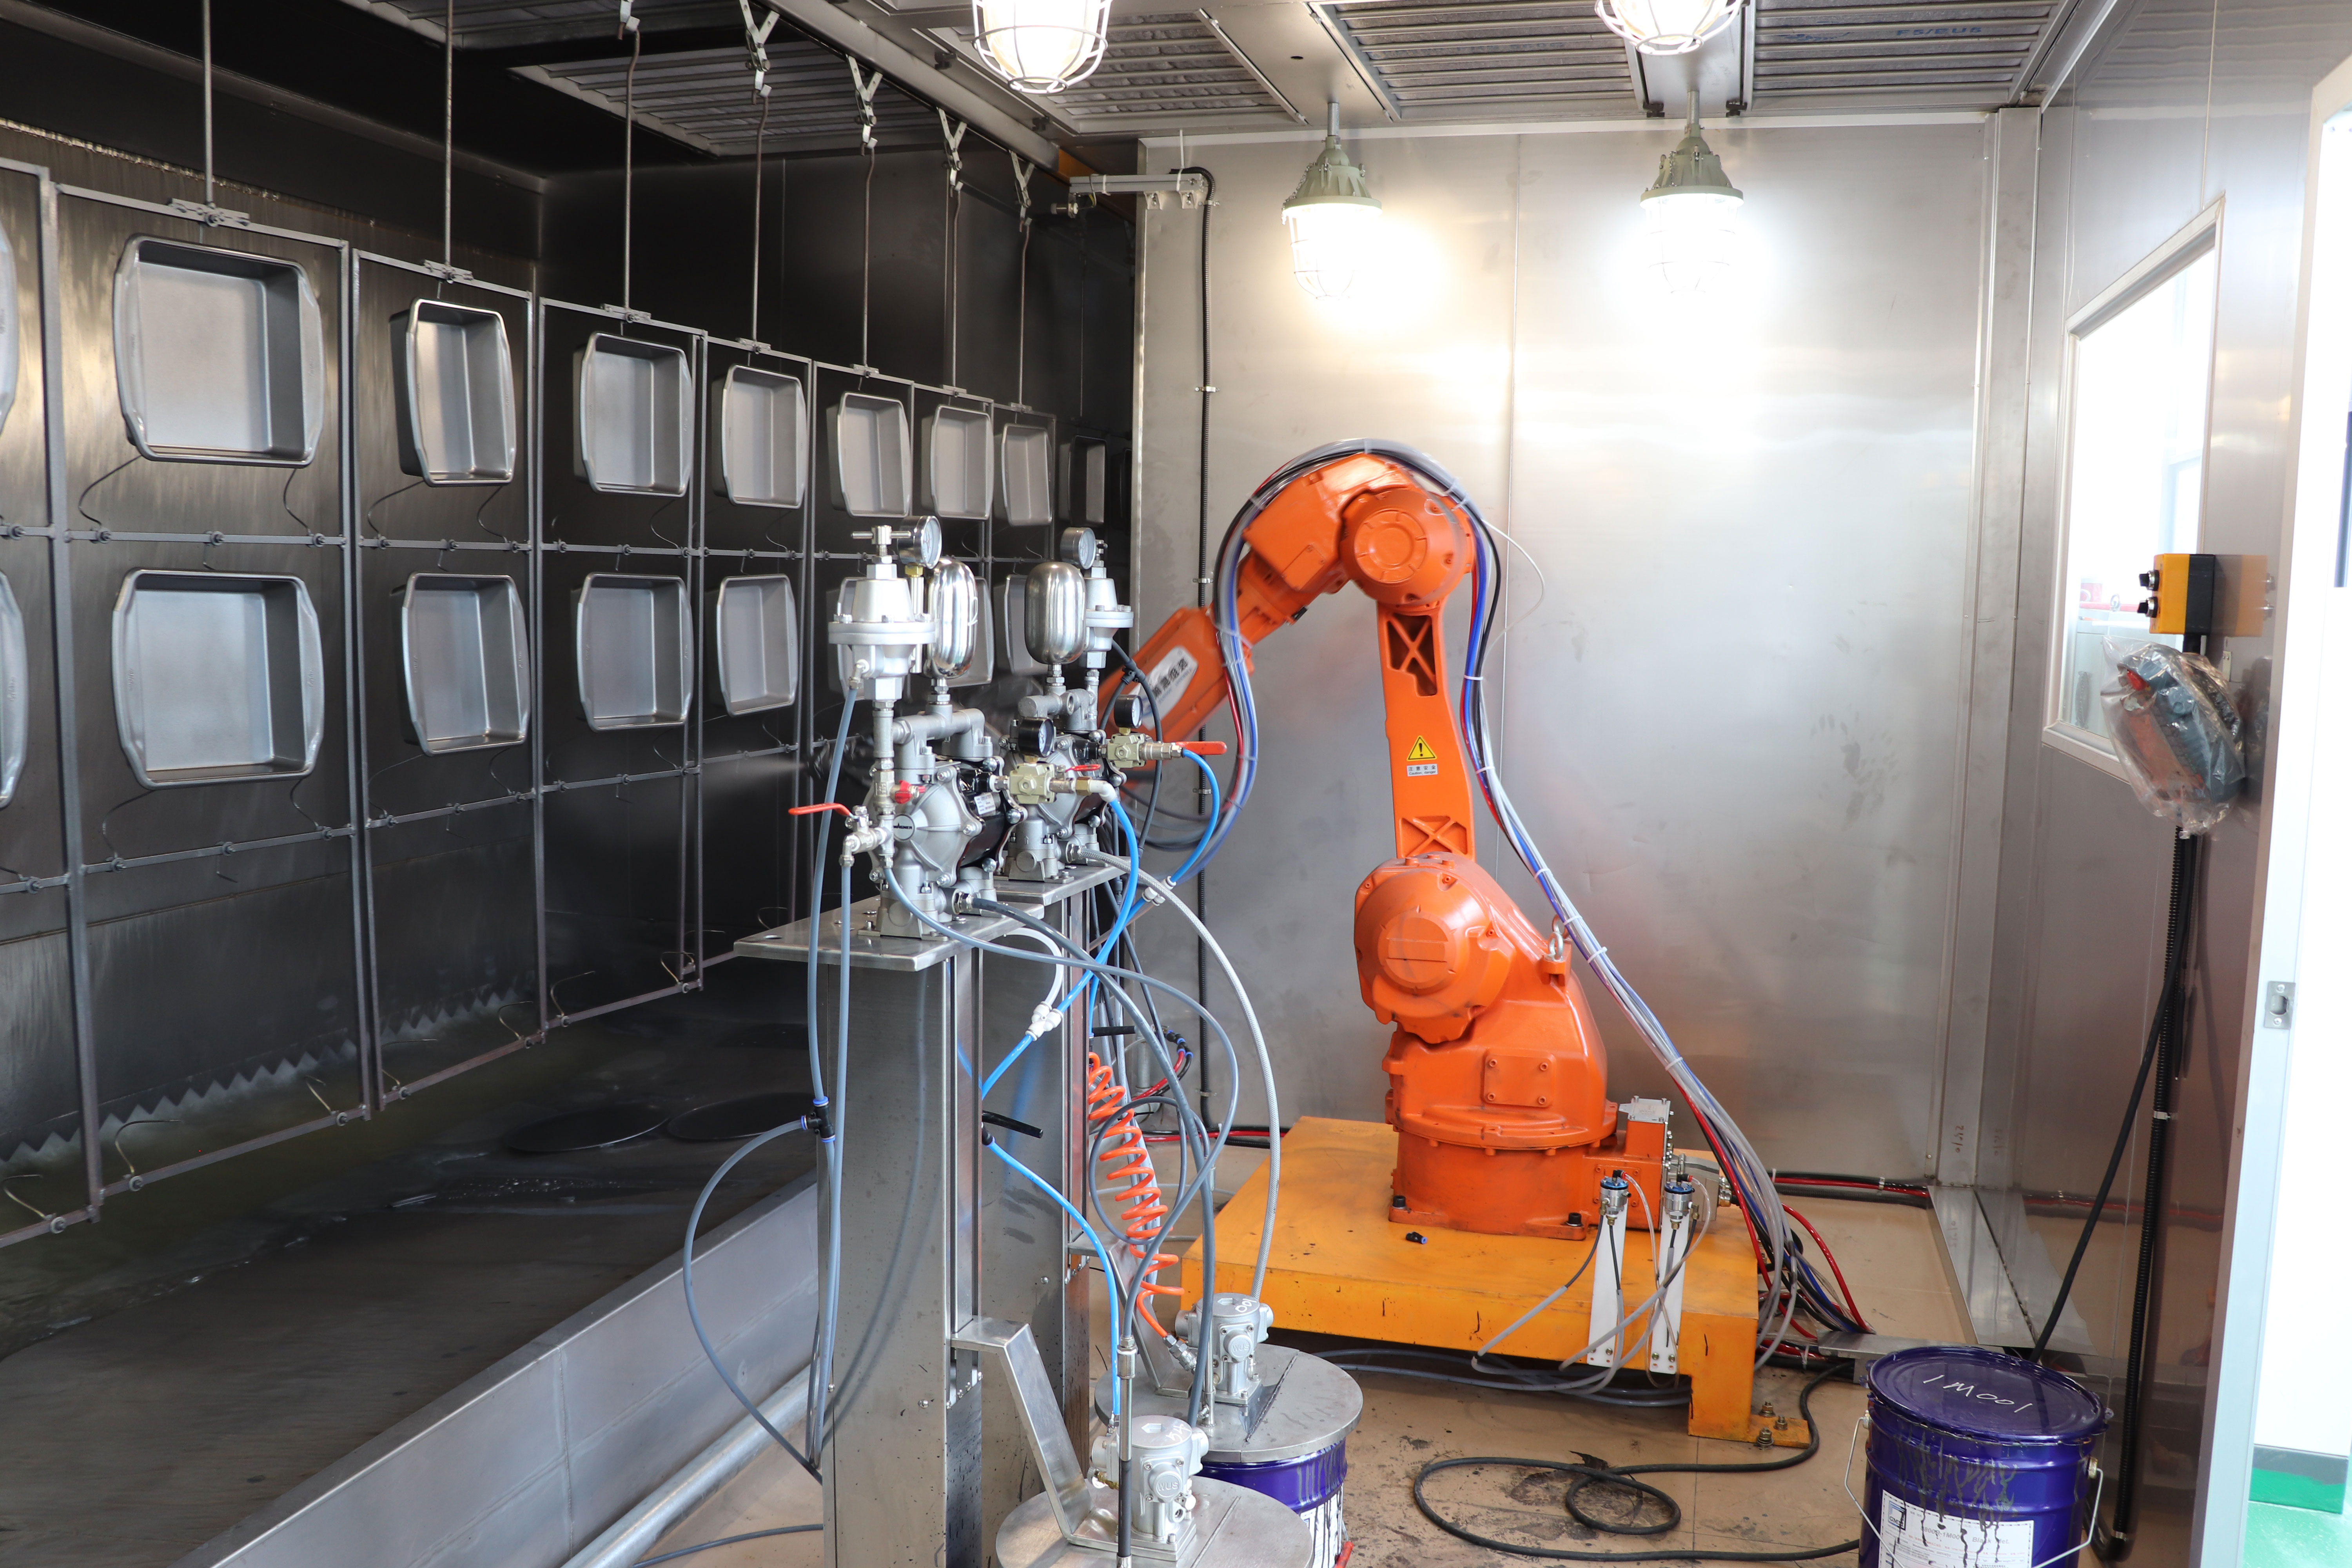
炊具塗裝線常需同時處理不沾鍋、電鍋內膽與蛋糕模具,工件形狀差異會直接影響噴塗路徑與膜厚分佈。
產業背景:炊具塗裝從師傅經驗走向參數化控制
炊具製造的塗裝環節,長期依賴師傅的噴塗手感與現場補噴判斷。這種模式在小批量、單一品種時可行,但一旦進入出口訂單、多品類混產或客戶要求的膜厚與外觀一致性提高,人工經驗的波動就會變成成本。近年的變化主要有三個方向。
第一,塗裝線的競爭點從「能不能噴」轉向「能不能穩定地噴」。炊具塗裝生產線的價值,不再只是設備組合,而是把前處理、噴塗、輸送、固化與環境控制整合成可重複的參數。Attractivechina 的炊具自動塗層生產線即以此為設計邏輯,產量規格為每小時 800 至 1,000 件,對應不沾鍋、電鍋內膽與蛋糕模具的量產需求。
第二,法規與客戶審核提高了塗料與排放的管理門檻。以中國市場為例,GB 30981.2-2025 已於 2026 年 6 月 1 日實施,其中內牆平塗塗料及底漆的 VOC 限值由 80 g/L 收緊至 50 g/L。這類變化會連帶影響塗料配方、噴塗參數與排氣處理,塗裝線若沒有對應的 VOCs 處理與環境控制,後續調整成本會很高。炊具的不沾塗層另需符合目標市場的食品接觸材料要求,具體標準依出口地與客戶規格而定。
第三,市場結構正在分散。Attractivechina 的主要市場包括越南、伊朗、印尼、巴西、阿聯酋、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡,出口佔總銷售額約 20%。不同市場的廠房條件、能源結構、工件尺寸與訂單批量差異很大,同一套標準線體很難直接複製,這也解釋了為什麼炊具塗裝線需要客製化。
解方總覽:20 套炊具自動塗裝線的六個控制點
20 套炊具線的案例並不是靠單一設備取勝,而是把六個控制點串成閉環。以下依序說明每個控制點解決什麼問題,以及它對應的具體配置。
控制點一:前處理與表面一致性
塗層不均的第一個根因,往往在噴塗之前。工件表面的油污、氧化層、粉塵或粗糙度不一致,會讓塗料在不同區域的潤濕與附著行為不同,最後表現為局部縮孔、附著不良或膜厚看似足夠但不耐用的情況。炊具線通常配置前處理設備、自動噴砂機與除塵設備,讓進入噴漆房之前的工件狀態一致。這一環節沒有做好,後面的噴塗參數再精準也無法補救。
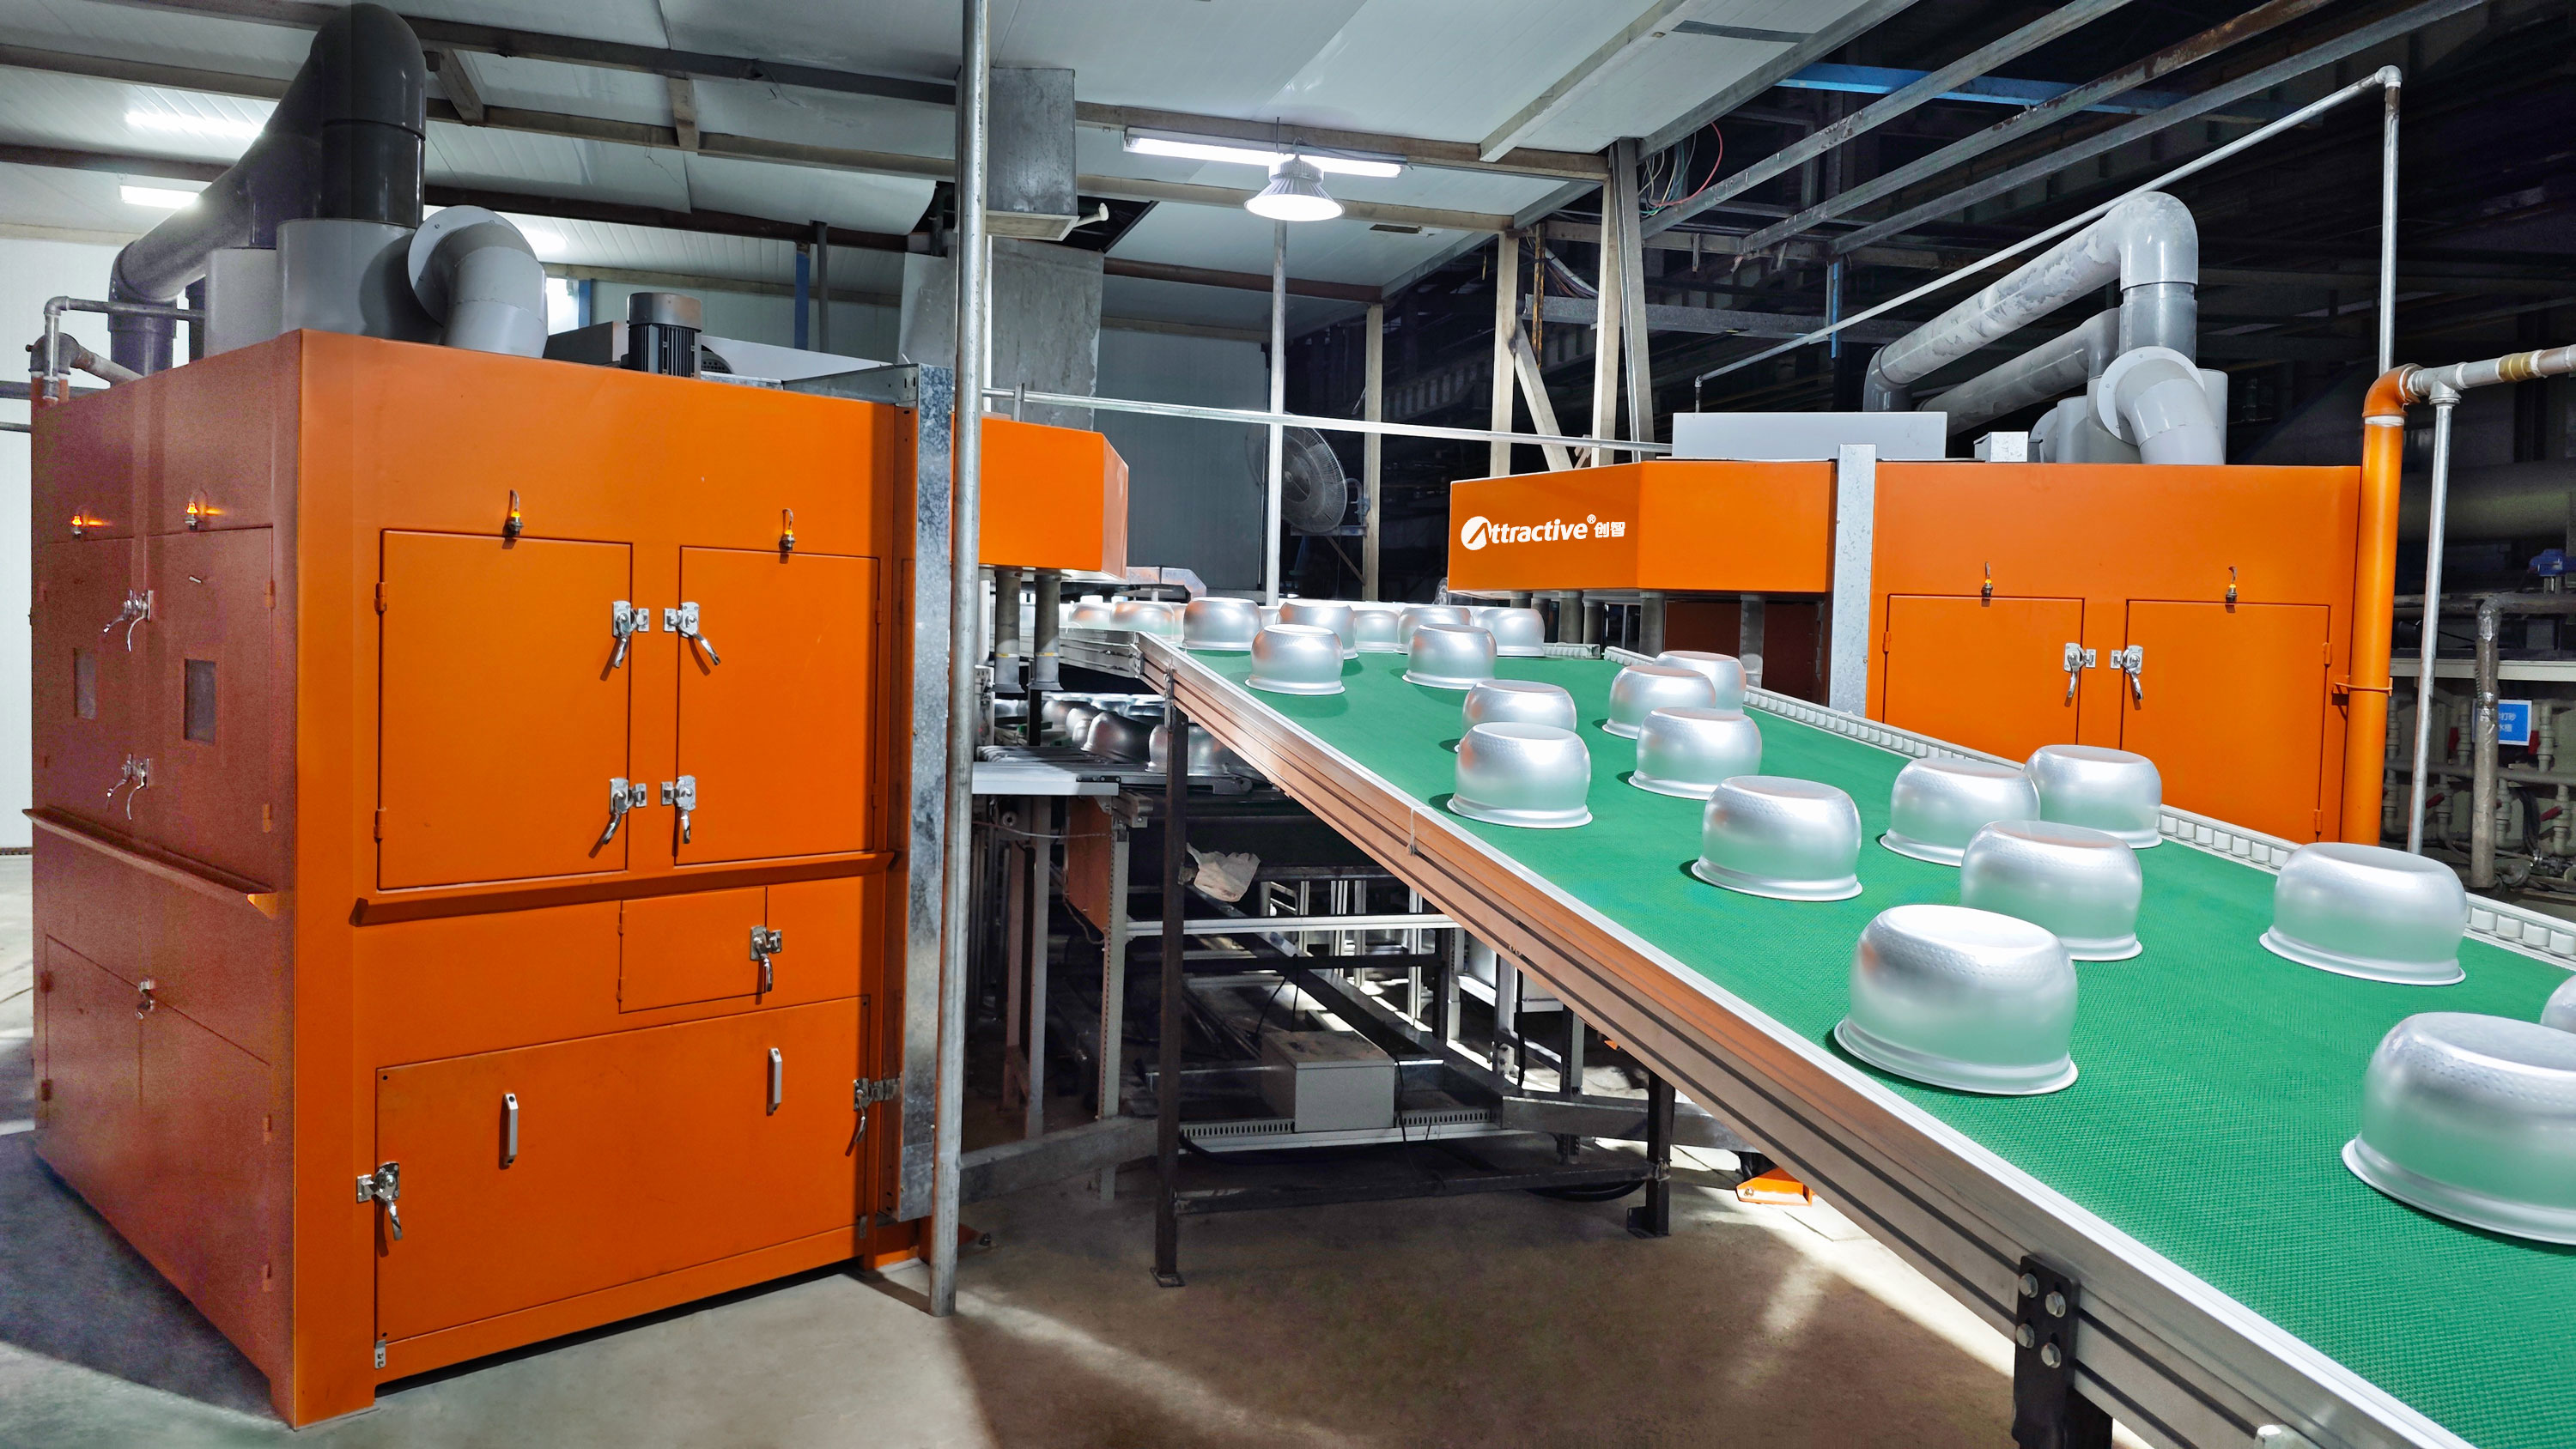
前處理與噴砂一致性,是塗層均勻度的前置條件;表面狀態不穩定,後段噴塗參數難以固定。
控制點二:膜厚控制與噴塗路徑
膜厚控制的核心不是「噴得更多」,而是「每一次都噴在該噴的位置」。全自動 PLC 智慧控制搭配機器人噴塗,可把噴塗路徑、流量、霧化與往復節奏固定為可重複的參數,減少人工補噴造成的局部偏厚。對炊具而言,鍋底、鍋壁與邊緣的曲面過渡是難點,機器人路徑需要依工件尺寸調整;炊具線的標準工件尺寸為 Φ220×160 mm,最大可對應 Φ300×160 mm,並支援不捲邊工件。
控制點三:輸送節拍與掛具設計
輸送速度與工件間距會直接改變噴塗重疊率。炊具線的工件間距設計為 450 至 900 mm,懸掛方式為每次懸掛 4 個內膽與 20 個蓋子,陽極氧化線速度為 1,200 mm/分鐘。這些參數不是固定值,而是依工件組合調整:間距過密會造成遮擋與過噴,間距過疏則犧牲產能。掛具的遮擋位置也會形成膜厚陰影,必須在掛具設計階段就納入考量。
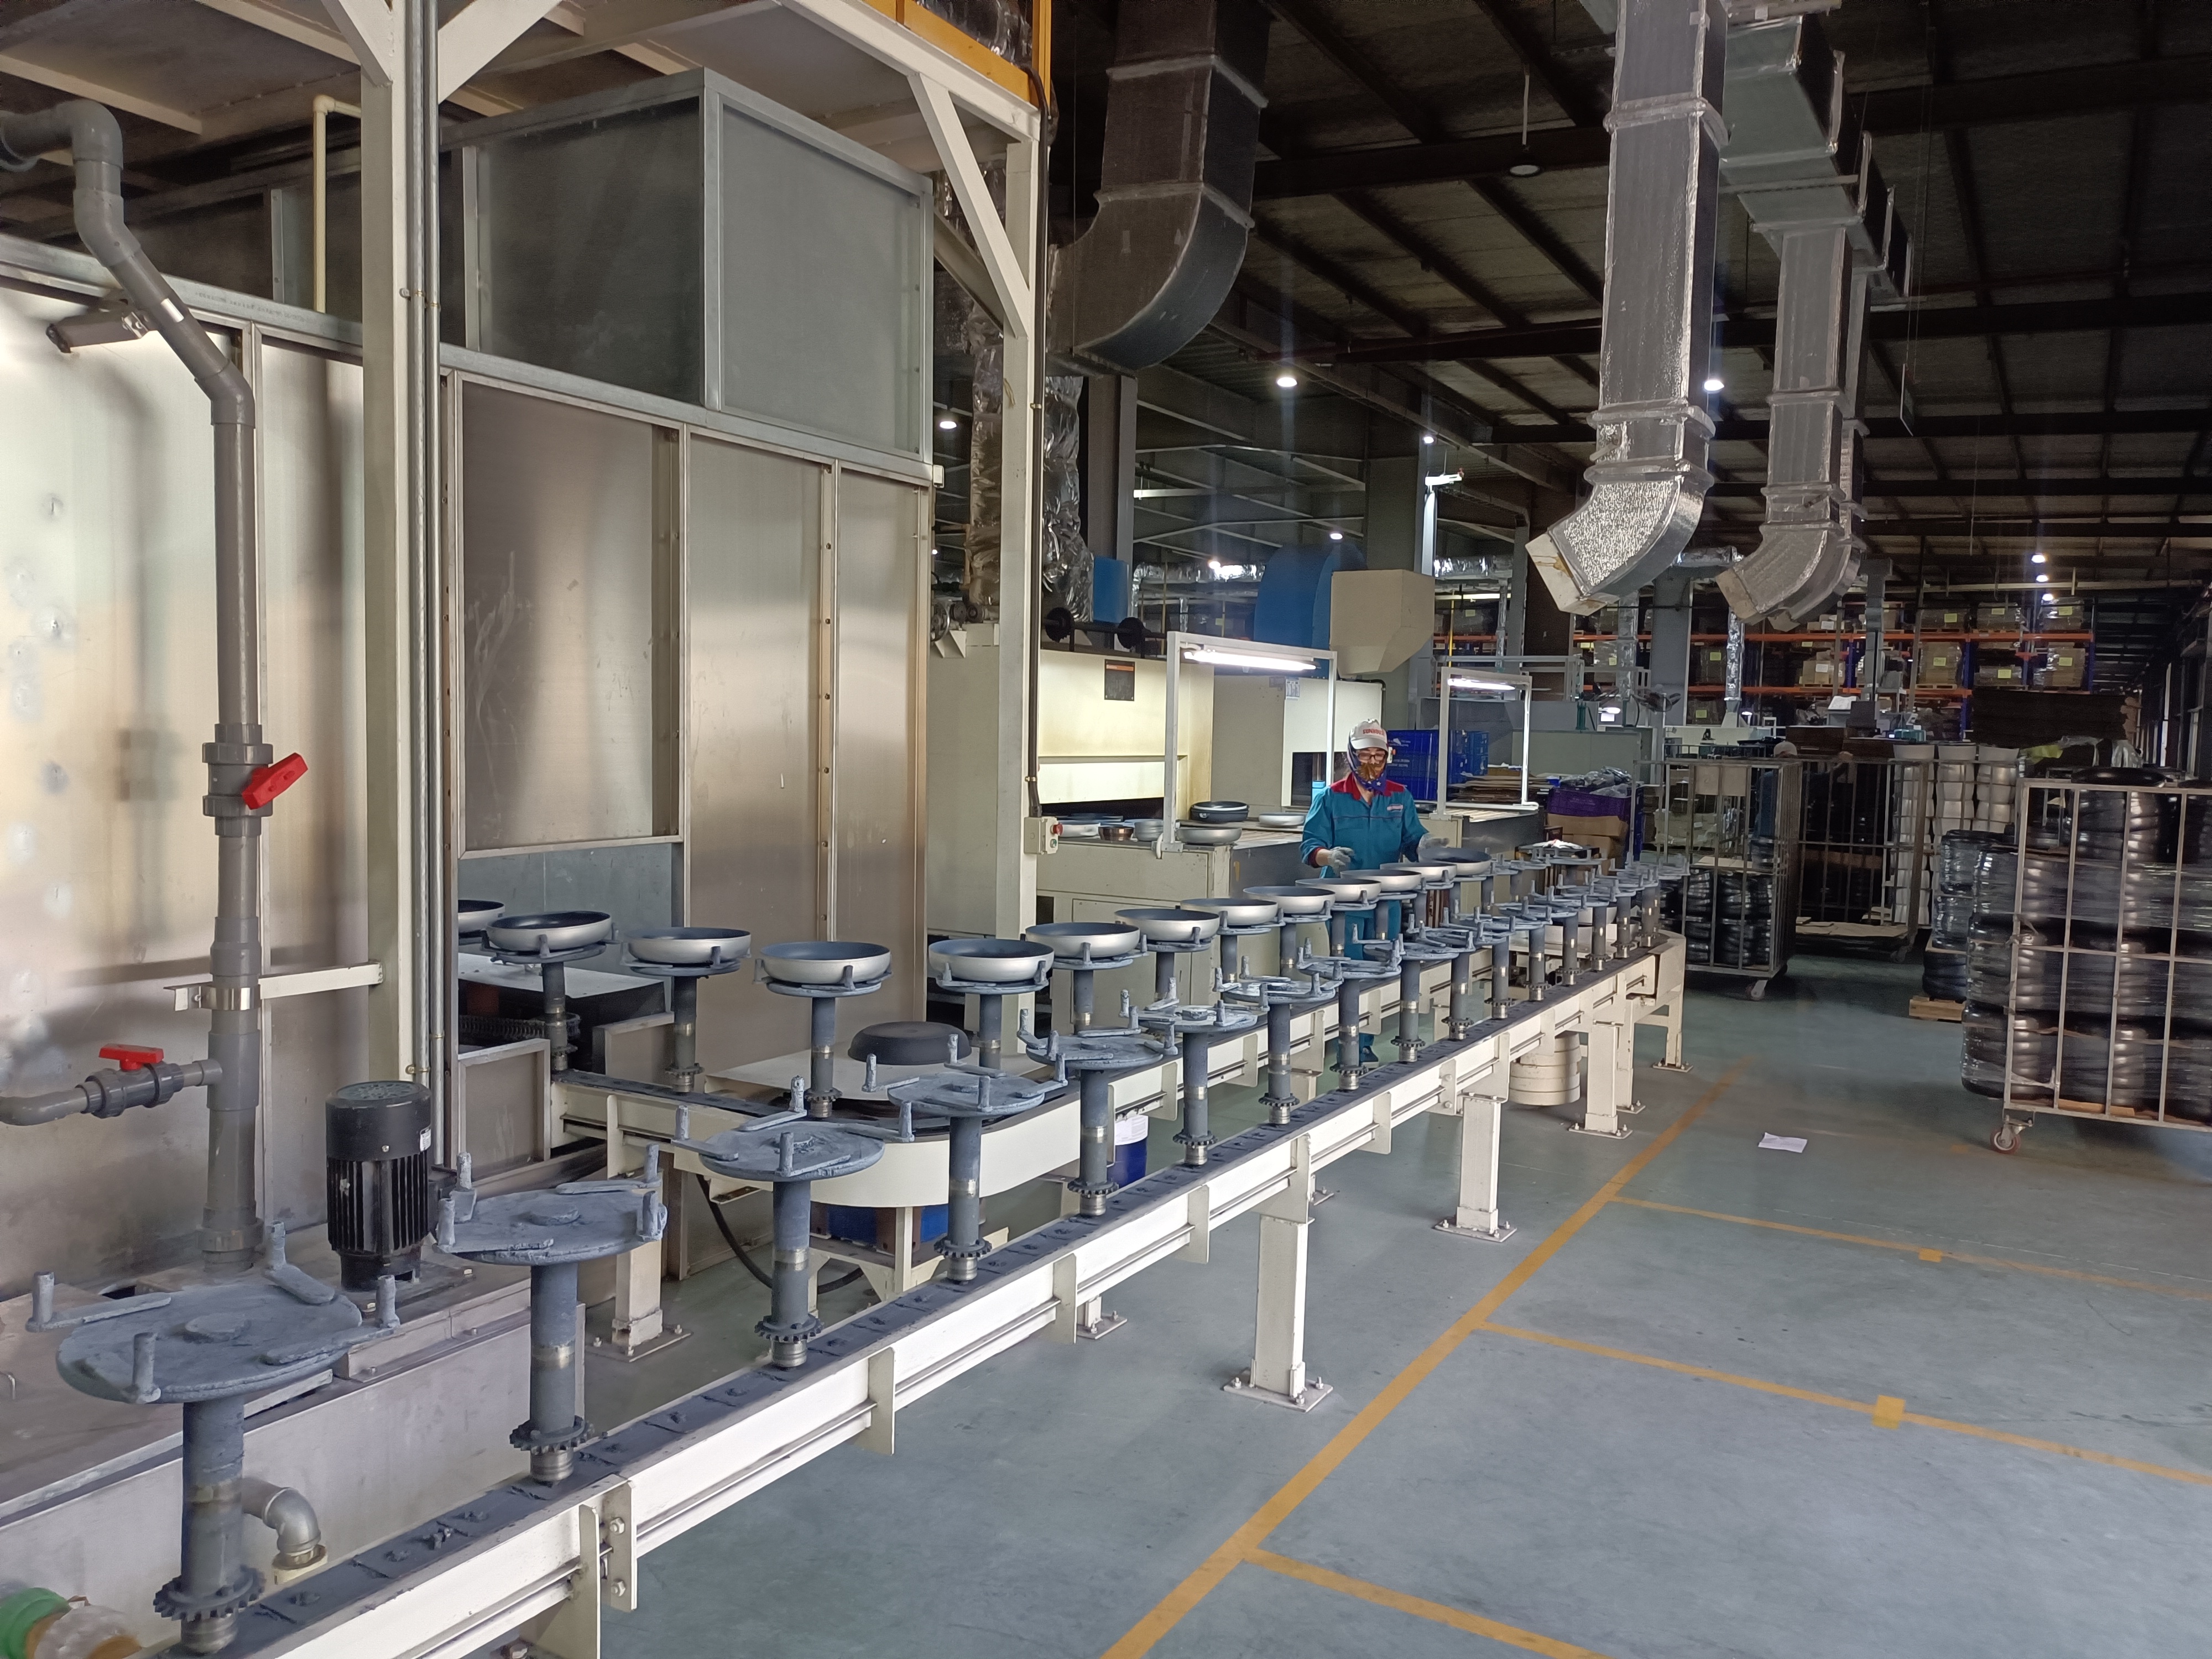
輸送系統與掛具決定工件在噴塗區的間距與姿態,是膜厚重疊率與過噴量的關鍵變數。
控制點四:車間環境與潔淨度
溫濕度與粉塵會影響塗料的揮發速率、流平與附著。Attractivechina 的塗裝線應用場景以室內萬級無塵室(Class 10,000)為基礎,維持清潔且通風良好的環境,並符合 ISO 14001 環境管理、ISO 9001 品質管理與 ISO 45001 職業安全衛生規範的要求。對高階不沾塗層而言,環境波動造成的缺陷通常不是立即顯現,而是在客戶端使用時才暴露,因此環境控制屬於預防性投資。
控制點五:固化曲線
固化不足會讓塗層看起來正常,但附著力與耐高溫性能不足;固化過度則可能造成脆化或色差。炊具線配置預熱爐、固化爐與冷卻系統,桌上型固化爐線速度為 1,000 mm/分鐘,並可在 0.5 至 1.5 m/分鐘範圍內調整,能源採用天然氣與電力。固化曲線必須與塗料供應商的建議窗口對應,不能只看爐溫單一數字。
控制點六:數據記錄與追溯
前五個控制點解決「做出來」,第六個控制點解決「維持住」。透過電氣控制系統與 MES 生產管理系統,把噴塗參數、輸送速度、爐溫與環境數據記錄下來,才能在出現批次異常時回溯到具體環節。沒有記錄,問題會被歸因於「師傅沒噴好」,而無法真正縮小變異。
Step-by-Step:從問題現象到解方的七步拆解
以下流程適用於既有炊具塗裝線的改善,也適用於新生產線的規劃。順序刻意從「測量」開始,而不是從「買設備」開始。
第一步:把缺陷分佈畫出來
取同一批次、同一掛具位置、同一班次的工件,記錄膜厚偏薄與偏厚的位置。如果缺陷集中在固定區域,問題多半在掛具遮擋、噴塗路徑或輸送姿態;如果缺陷隨班次或天氣漂移,則優先檢查環境與塗料狀態。這一步的目的,是避免用整線升級去解決一個局部問題。
第二步:確認前處理與工件狀態
檢查前處理後的表面是否均勻、是否有殘留、噴砂後的粗糙度是否穩定。前處理不穩定時,噴塗參數的調整只會掩蓋問題。對炊具而言,鋁合金與複合材料(不銹鋼、鋁合金、銅)的前處理方式不同,不能共用同一組參數。
第三步:固定噴塗參數並記錄
把流量、霧化壓力、噴塗距離、往復速度與機器人路徑寫成可重複的參數表,並在每次換線時確認。全自動 PLC 控制的價值在於把這些參數鎖住,而不是讓每次生產都重新調整。
第四步:校正輸送與掛具
依工件尺寸調整工件間距與懸掛方式。炊具線的 450 至 900 mm 間距與 4 內膽加 20 蓋子的懸掛設計,是在產能與遮擋之間取得的平衡;實際專案仍需依工件組合微調。
第五步:驗證環境與固化
確認噴漆房的溫濕度、潔淨度與排氣狀態,並依塗料建議曲線驗證固化爐。固化不足與冷卻過快都會造成後續附著力問題,這一步不能只靠外觀判斷。
第六步:小批量試產與膜厚抽測
以小批量試產驗證參數,抽測膜厚、附著力、外觀與不沾表現。試產階段發現的問題,修正成本遠低於量產後返工。
第七步:建立閉環與驗收基準
把試產確認的參數寫進標準作業,並以 MES 或電控系統記錄。驗收時應以「連續運行下的膜厚分佈、返工率與塗料用量」為基準,而不是只看單件樣品。20 套炊具線的案例即以此方式管理,案例回報塗層均勻度達 98%、塗料廢料減少 30%、生產效率提升 35%。
應用場景:不同市場的炊具塗裝線配置重點
同一條炊具自動塗裝線,在不同市場的配置重點並不相同。以下依 Attractivechina 已服務或出口的市場,說明常見的差異。具體配置仍需依廠房、工件與訂單結構確認。
中國:合規與產能並重
中國市場的炊具製造商通常面對較嚴格的環保審核與客戶稽核,塗裝線需要整合 VOCs 處理系統、除塵設備與環保設備,並對應 ISO 14001 與 ISO 9001 的管理要求。產能規模較大時,全自動 PLC 控制與 MES 記錄會成為標準配置。
越南、泰國、印度、孟加拉:出口訂單與多品類混產
這些市場的炊具製造商常同時承接多個品牌的出口訂單,工件尺寸與塗層系統切換頻繁。配置重點在於換線效率、掛具通用性與噴塗參數的可切換性。客製化塗裝生產線在此類場景中比標準線更能對應多品種需求。
俄羅斯、伊朗:環境與供應鏈韌性
部分市場的廠房條件與能源結構差異較大,塗裝線需要對應當地的天然氣或電力供應,並考慮備件與售後支援的可及性。設備穩定運作 5 至 10 年的案例記錄,對這類長期投資的評估特別有參考價值。
對照表:三種炊具塗裝配置的適用邊界
下表比較手動噴塗房、往復機加人工補噴、以及全自動 PLC 加機器人炊具塗裝線三種配置。表格中的產能與參數僅適用於 Attractivechina 炊具線規格,其他配置需依實際設計確認。
| 比較維度 | 手動噴塗房 | 往復機+人工補噴 | 全自動 PLC+機器人炊具塗裝線 |
|---|---|---|---|
| 膜厚控制方式 | 依師傅手感與經驗 | 往復機固定行程,人工補噴調整 | PLC 參數化控制噴塗路徑、流量與霧化 |
| 批次一致性 | 波動較大,依人員與班次 | 中等,取決於補噴判斷 | 案例回報塗層均勻度達 98% |
| 產能參考 | 依工件與節拍設計 | 依工件與節拍設計 | 800 至 1,000 件/小時(炊具線規格) |
| 工件間距 | 現場調整 | 現場調整 | 450 至 900 mm |
| 人員依賴 | 高 | 中 | 低,支援無人化彈性生產 |
| 塗料損耗管理 | 過噴與返工較難即時追蹤 | 可部分管理 | 案例回報塗料廢料減少 30% |
| 環境與排放配套 | 需另行配置 | 需另行配置 | 可整合 VOCs 處理、除塵與萬級無塵室 |
| 適用場景 | 小批量、試產、多樣少量 | 中等批量、品種相對固定 | 量產、多品類混產、出口訂單 |
| 主要限制 | 一致性與追溯性較弱 | 仍需人工經驗與補噴 | 前期投資與調試要求較高 |
從對照可以看出,自動化炊具塗裝線的優勢集中在「一致性」與「可追溯」,而不是單純的產能數字。對需要出口認證、客戶稽核或多品類混產的炊具製造商而言,這些能力會直接反映在返工率與客訴成本上。
驗收與量化:怎麼確認問題真的解決
塗層不均與塗料浪費的改善,必須用可重複的指標驗收,而不是用「看起來比較好」判斷。建議至少包含以下四類。
- 膜厚分佈:在同一批次、不同掛具位置抽測,確認分佈落在設計窗口內,並記錄標準差。
- 外觀與附著力:依客戶規格檢查流掛、橘皮、縮孔與附著力測試結果。
- 塗料用量:以單位工件或單位面積的塗料消耗量比較改善前後,並區分過噴、返工與清洗損失。
- 連續運行:在量產條件下連續運行,確認參數不會隨班次漂移。
在 20 套炊具自動塗裝線的案例中,對應的結果是塗層均勻度 98%、塗料廢料減少 30%、生產效率提升 35%,設備穩定運作 5 至 10 年且無重大品質客訴。這些數字屬於該案例的實際回報,不同工件、塗層系統與廠房條件會有差異,採購時應要求供應商說明檢測口徑與對應的驗收方法。
採購提醒:如果供應商只給「均勻度 98%」而沒有說明檢測位置、樣本數與膜厚口徑,這個數字無法用於驗收。要求對方提供可對應到自身工件的檢測計畫,比比較宣傳數字更有意義。
常見誤區:為什麼換了設備,問題還是回來
誤區一:只換噴槍。噴槍只影響霧化與流量,若前處理、輸送或固化不穩定,換槍只能短期改善。
誤區二:只看線體報價。炊具塗裝線的總成本包含前處理、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、環保設備、電氣控制系統與 MES,以及安裝調試與售後。忽略配套,後期追加的成本通常更高。
誤區三:忽略掛具與換線。多品類混產時,掛具設計與換線時間往往比噴塗速度更影響實際產出。
誤區四:沒有驗收基準。沒有膜厚分佈、塗料用量與連續運行記錄,改善成果無法被證明,也無法沉澱成下一次專案的參數。
常見問題(FAQ)
炊具塗裝線需要符合哪些合規要求?
設備與塗裝環境通常需對應 ISO 9001 品質管理、ISO 14001 環境管理與 ISO 45001 職業安全衛生規範。塗料與排放則受當地法規約束;以中國為例,GB 30981.2-2025 已於 2026 年 6 月 1 日實施,內牆平塗塗料及底漆的 VOC 限值由 80 g/L 收緊至 50 g/L,塗裝線需具備對應的 VOCs 處理與排氣設計。炊具的不沾塗層另需符合目標市場的食品接觸材料要求,具體標準依出口地與客戶規格而定。Attractivechina 的炊具線可配套 VOCs 處理系統、除塵設備與環保設備,案例回報其不沾性能符合國際食品級標準。
塗層均勻度 98% 是怎麼做到的?
它不是單一設備的結果,而是前處理、噴塗、輸送、固化與環境五段協同。炊具自動塗層生產線以全自動 PLC 智慧控制搭配機器人噴塗,工件間距 450 至 900 mm,懸掛方式為每次 4 個內膽與 20 個蓋子,陽極氧化線速度 1,200 mm/分鐘,桌上型固化爐線速度 1,000 mm/分鐘,並可在 0.5 至 1.5 m/分鐘範圍內調整。在 20 套炊具線的案例中,塗層均勻度達 98%,實際數值仍需依工件與塗層系統驗證。
一條炊具自動塗裝線的預算要怎麼抓?
預算取決於產能目標、工件尺寸、塗層層數、前處理方式、固化能源與環保配套。以 Attractivechina 炊具線規格為例,標準工件尺寸為 Φ220×160 mm,最大可對應 Φ300×160 mm,產量為 800 至 1,000 件/小時,能源採用天然氣與電力。預算應包含前處理設備、噴漆房、預熱爐、固化爐、冷卻系統、輸送系統、除塵設備、VOCs 處理系統、電氣控制系統與 MES,以及安裝調試與售後,不宜只比較線體單價。
可以先試噴或打樣再決定嗎?
可以,而且建議這樣做。以實際工件(材質、尺寸、塗層系統)進行試噴,確認膜厚分佈、外觀、附著力與不沾表現,再鎖定噴塗參數與掛具設計。Attractivechina 提供客製化自動塗裝生產線與整廠解決方案,可依樣品與產能需求規劃配置。公司簡介與設備目錄可由此下載:Attractivechina 公司宣傳冊。
20 套產線的交付與安裝週期怎麼安排?
需依配置、客製化程度、廠房條件與現場安裝窗口安排。廣東創智智能裝備有限公司成立於 2005 年,累積超過 20 年行業經驗,員工約 280 人,自有廠區 35,548 平方公尺,年產能 60 套塗裝生產線,研發團隊由 54 名工程師組成,並持有 79 項塗裝設備及環保設備領域的發明專利、總專利超過 300 項。實務上會分段安排設計確認、製造、發貨、安裝調試與驗收。若要評估自身專案的交期,建議提供廠房尺寸、工件規格與目標產能,由工程團隊回覆;亦可透過官網 www.attractivechina.com 或 WhatsApp +86 135-8061-6025 聯繫。
結論:先把變異縮小,再談產能
塗層不均與塗料浪費,本質上是變異問題。前處理、噴塗、輸送、環境與固化任何一段不穩定,都會在炊具的曲面與邊緣被放大。20 套炊具自動塗裝線的案例說明的不是「買一條自動線就能解決」,而是「用 PLC 與機器人把可控的參數固定下來,再用數據維持住」。案例回報的塗層均勻度 98%、塗料廢料減少 30%、生產效率提升 35%,以及 5 至 10 年的穩定運行記錄,都是這個邏輯的結果。
對正在評估炊具塗裝生產線的製造商而言,實務上的順序應該是:先確認缺陷分佈與前處理狀態,再決定是否需要自動化噴塗,最後才比較設備配置與供應商。若現有產線已具備基本自動化,優先檢查掛具、輸送節拍與固化曲線,往往比整線更換更有效。
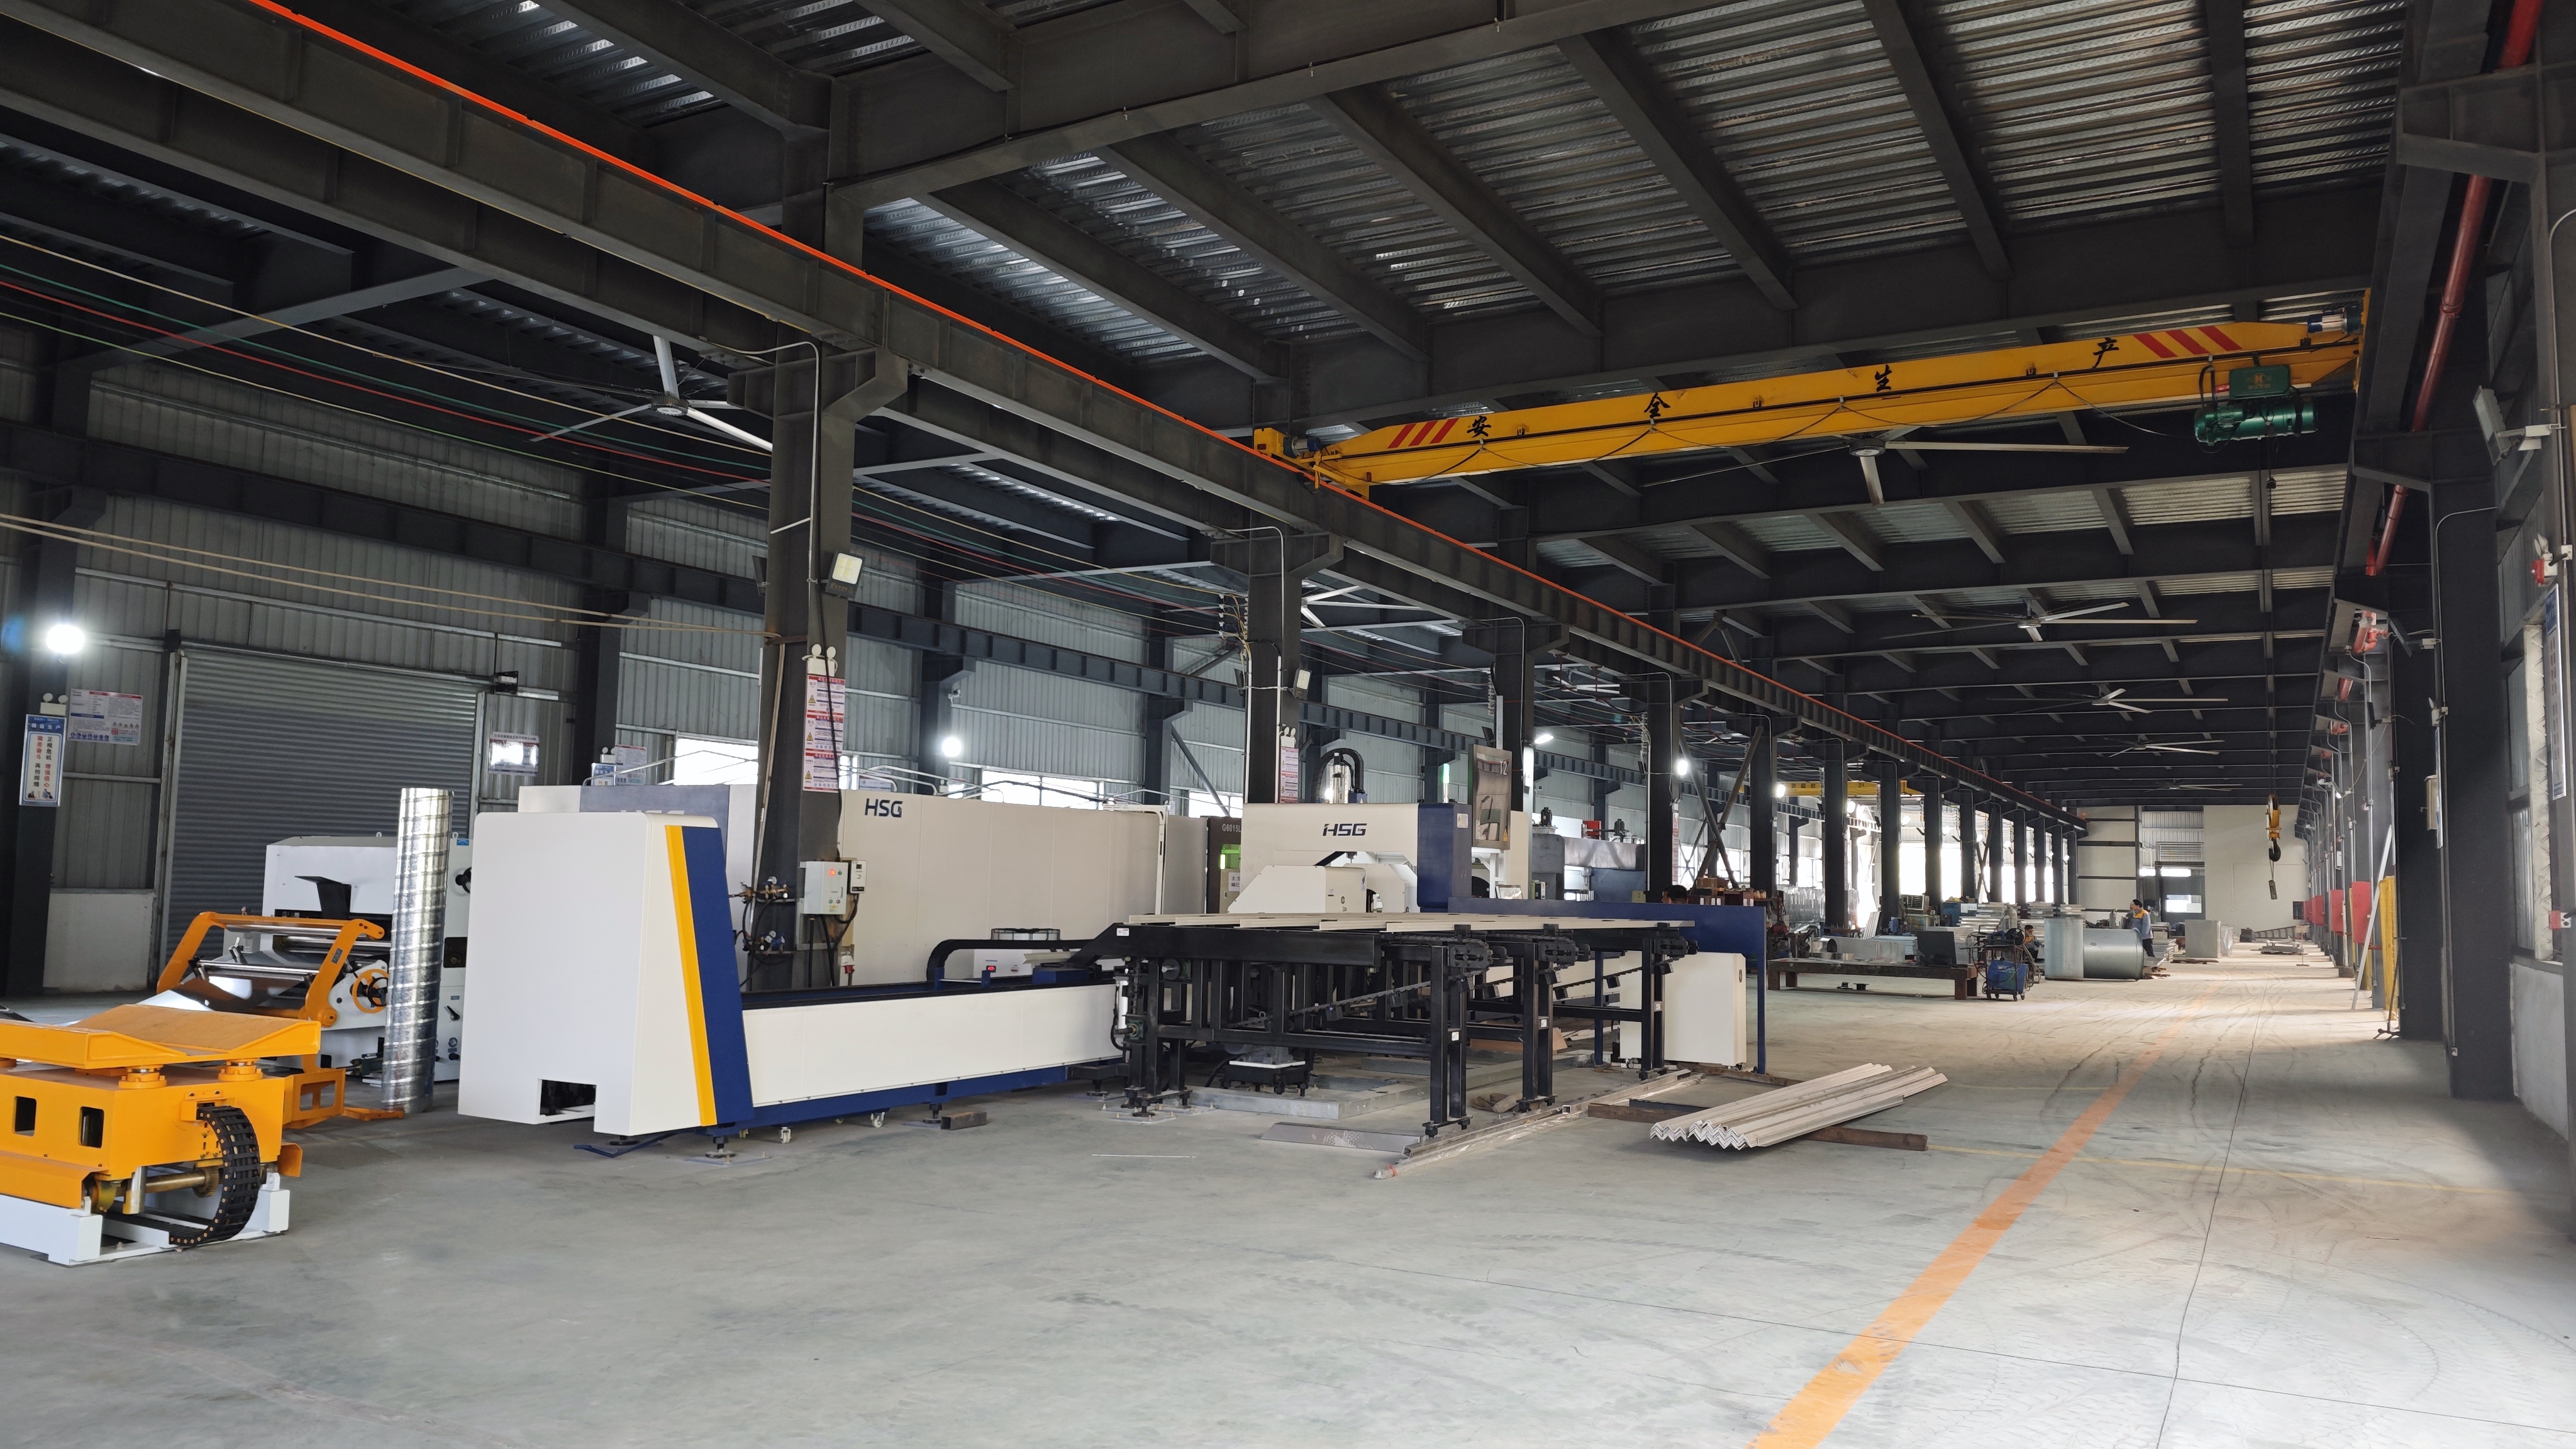
有不沾鍋、電鍋內膽或蛋糕模具的塗層問題?
提供工件材質、尺寸、目標產能與現有缺陷照片,Attractivechina 可依實際工件評估炊具自動塗裝線配置,並安排試噴與樣品驗證。也可先索取公司宣傳冊,了解整廠配套與已交付案例。
資料來源:Attractivechina 公司資料與炊具塗裝線產品規格;中國 GB 30981.2-2025 法規資訊;20 套炊具自動塗裝線案例回報。案例數值為特定專案結果,實際表現依工件、塗層系統與廠房條件而異。
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.