Брак при ручной покраске посуды: линия нанесения покрытий 800–1000 шт/час
Ручная покраска посуды выглядит простой операцией только до первого анализа повторяемости. Пока изделие одно, результат приемлем. Когда в смену проходят тысячи сковород и внутренних чаш рисоварки, начинают проявляться системные различия: у одного изделия слой толще, у другого на кромке виден недолив, у третьего шагрень в зоне перехода. Ниже разобрано, откуда берётся брак при ручном нанесении, какие параметры должна обеспечивать автоматическая линия и как выглядит процесс на оборудовании с производительностью 800–1000 штук в час.
Почему ручная покраска посуды даёт нестабильный результат
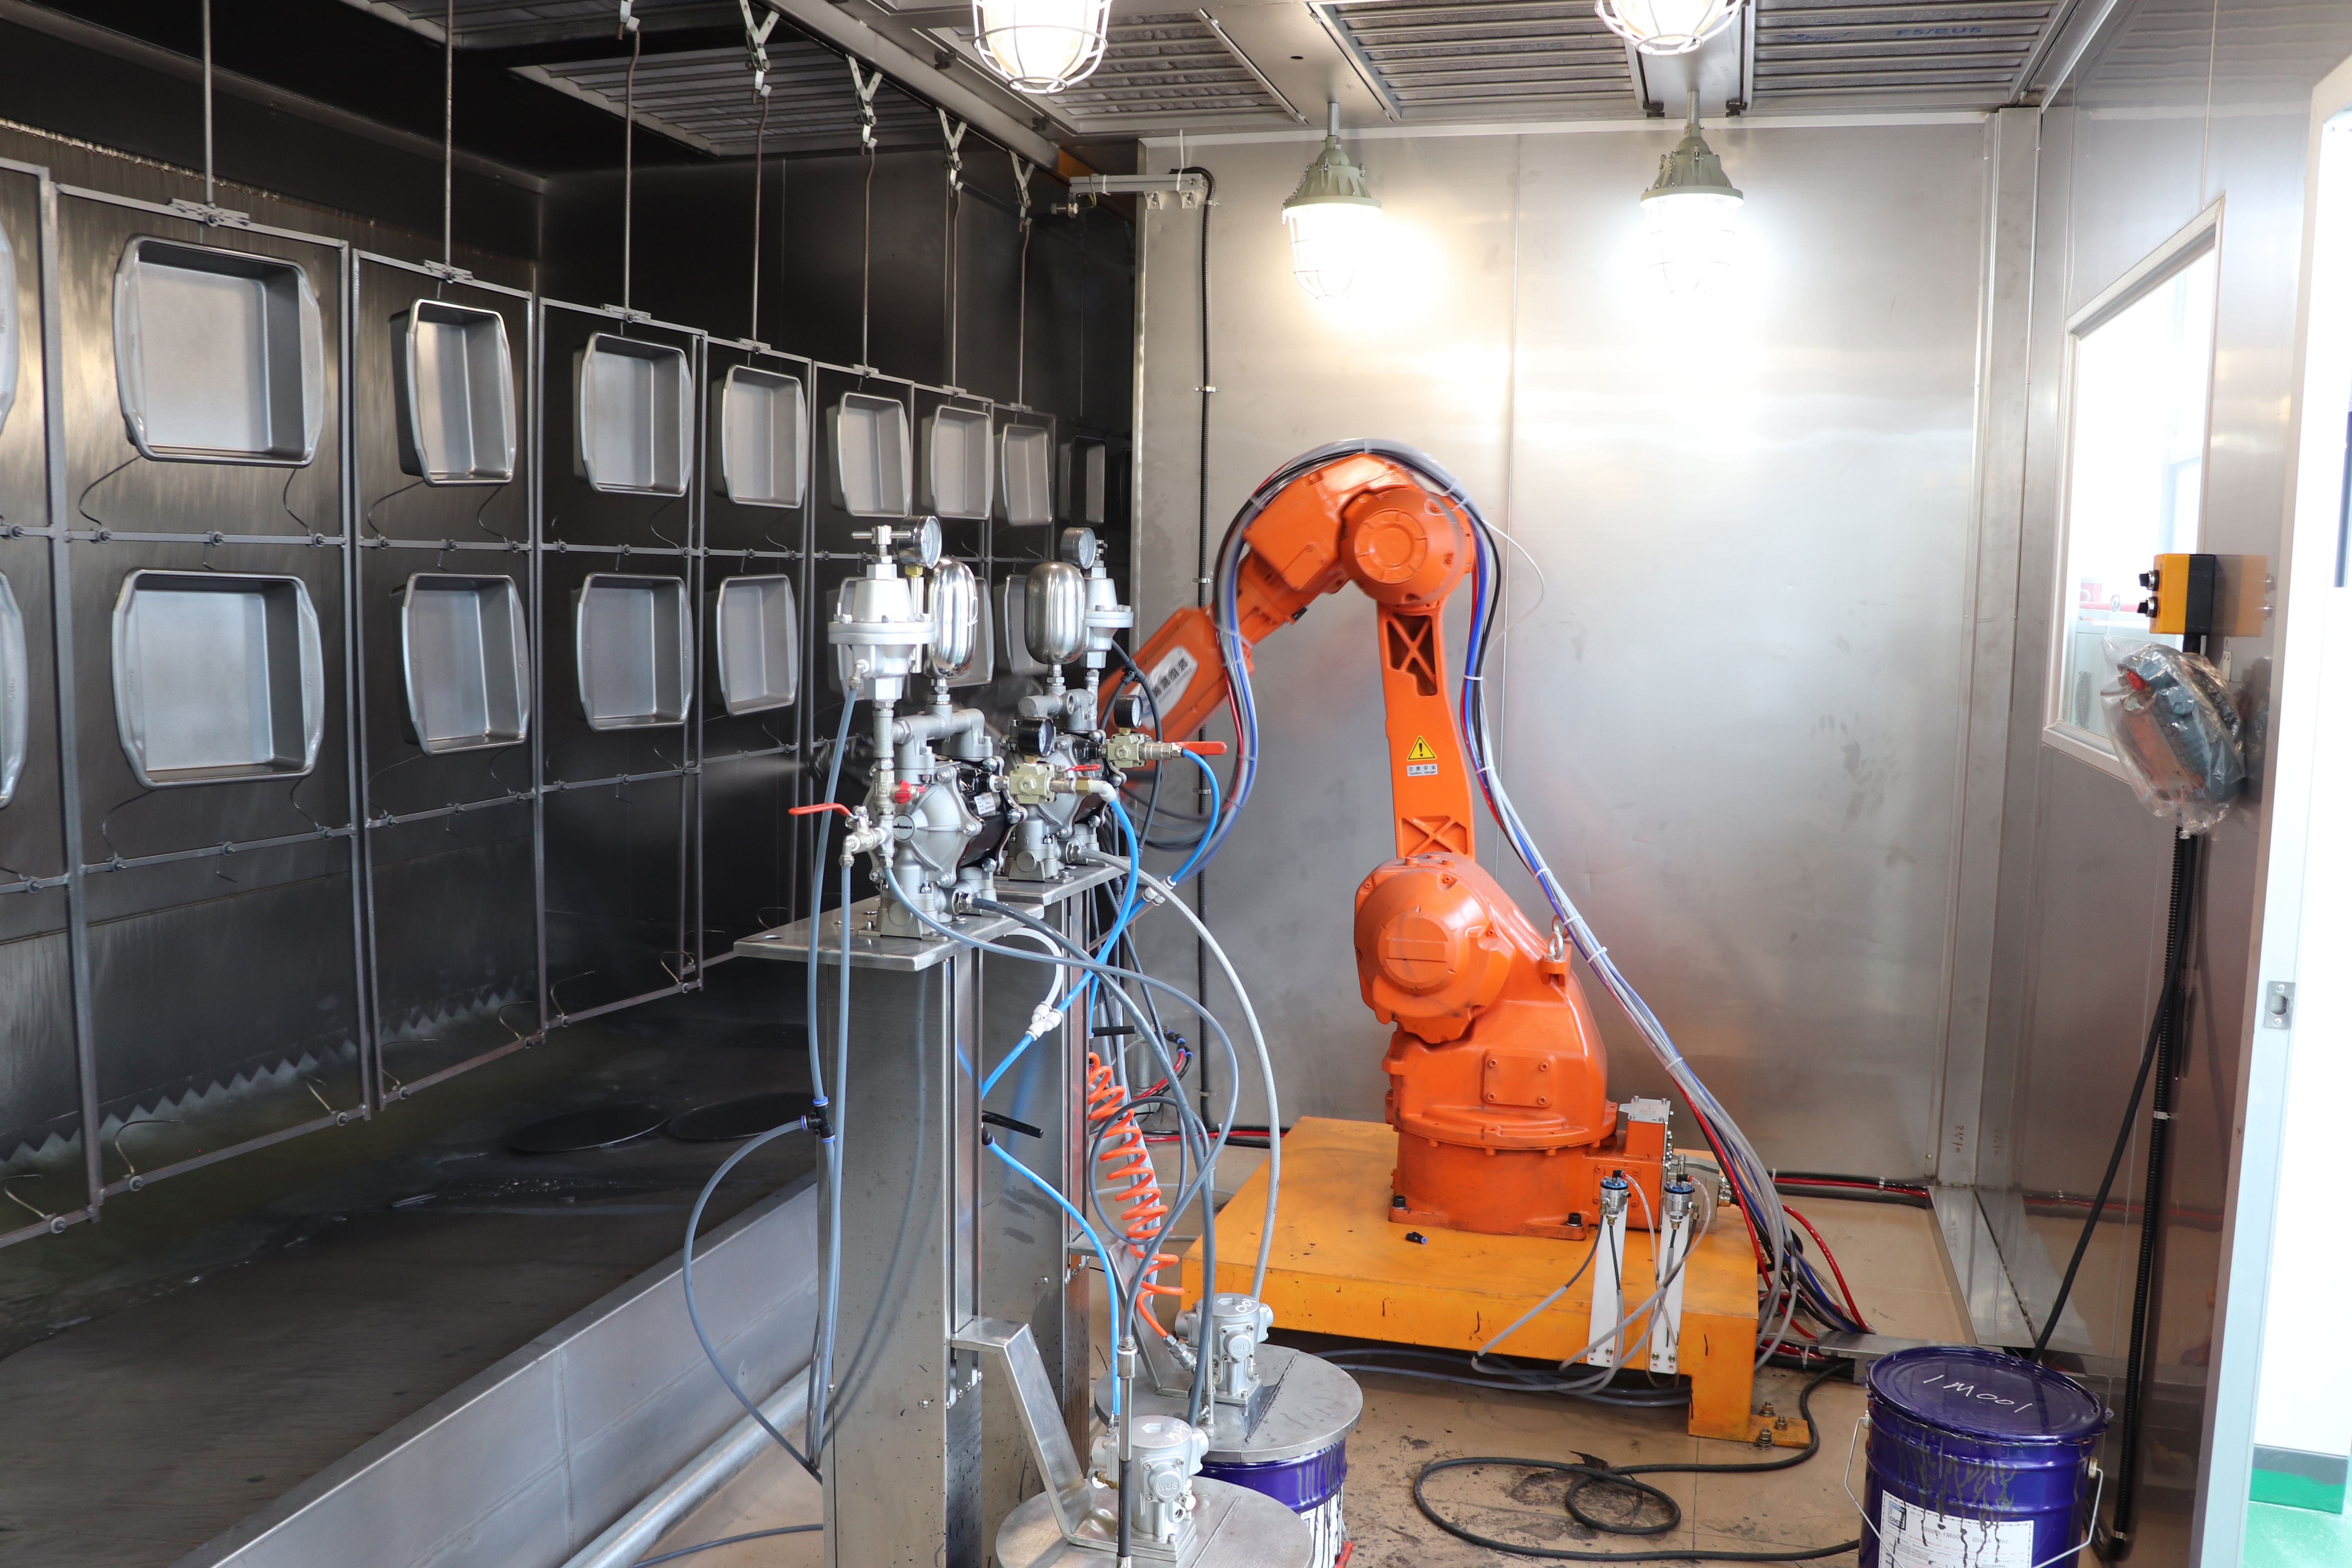
Ручное нанесение покрытия на посуду — это процесс, в котором геометрия слоя формируется одновременно несколькими переменными: расстоянием от сопла до поверхности, углом наклона распылителя, скоростью ведения руки, числом проходов и временем паузы между ними. Каждая из этих переменных управляется человеком, а значит, меняется в течение смены.
Практические следствия проявляются в трёх местах:
- Толщина слоя. У сковороды с плоским дном и у вкладыша рисоварки с глубокой вытяжкой оператор вынужден менять темп движения. На глубоких участках слой обычно толще, на переходе к борту — тоньше.
- Перекрытие факела. При ручном ведении распылителя соседние проходы перекрываются неравномерно. Результат — полосы, локальные утолщения и зоны, где покрытие не дошло до требуемой толщины.
- Стабильность от партии к партии. Один оператор держит режим, другой — нет. При смене персонала или после перерыва параметры приходится выводить заново.
Для антипригарных и защитных покрытий это критично: дефект проявляется не сразу на выходе линии, а у потребителя — после нескольких циклов нагрева и мытья. Именно поэтому производители посуды ищут не «более аккуратного маляра», а способ убрать человеческий фактор из операции нанесения.
Что именно ломается при ручном нанесении: три зоны риска
Разбор причин брака удобнее вести не по видам дефектов, а по зонам изделия, где они возникают чаще всего.
1. Дно и внутренняя поверхность
Здесь формируется рабочий слой, контактирующий с продуктом. Неравномерная толщина означает разную стойкость к абразивному износу: одна часть поверхности выдерживает больше циклов, другая начинает разрушаться раньше. При ручном нанесении именно дно получает наиболее непредсказуемый профиль слоя.
2. Переход дно — борт
Радиусный переход — самая сложная зона для распылителя. Требуется сохранить сплошность покрытия без наплыва. Вручную удержать одинаковый результат на сотнях изделий подряд практически невозможно: наплыв на радиусе и недолив сразу за ним появляются в одной и той же партии.
3. Кромка и наружная сторона
Кромка — зона, где покрытие чаще всего оказывается тоньше расчётного. Внутренние чаши рисоварки и формы для выпечки с тонкой кромкой особенно чувствительны к этому: при ручном нанесении кромка либо остаётся частично открытой, либо, наоборот, получает избыточный слой, который потом скалывается.
Какие требования предъявляет производство посуды к покрытию
Кухонная посуда — это изделие, которое эксплуатируется в циклическом режиме: нагрев, контакт с пищей, механическая мойка, охлаждение. Поэтому к линии нанесения покрытий предъявляются требования, выходящие за рамки «нанести и высушить».
- Сплошность слоя на всей рабочей поверхности, включая радиусные переходы.
- Предсказуемая толщина — как условие повторяемости партии и предсказуемого срока службы изделия.
- Совместимость с разными материалами — алюминиевый сплав и композитные материалы (нержавеющая сталь, алюминиевый сплав, медь) требуют разной подготовки поверхности.
- Стабильность геометрии изделия после полного цикла: изделие не должно деформироваться.
- Соответствие экологическим требованиям производства. Для подобных участков типично требование высокой эффективности и энергосбережения, простоты обслуживания и соответствия стандартам ISO 14001, ISO 9001 и ISO 45001.
Именно поэтому автоматизация операции нанесения рассматривается не как замена людей, а как способ зафиксировать параметры процесса в конструкции оборудования.
Автоматическая линия нанесения покрытий на посуду: что это такое
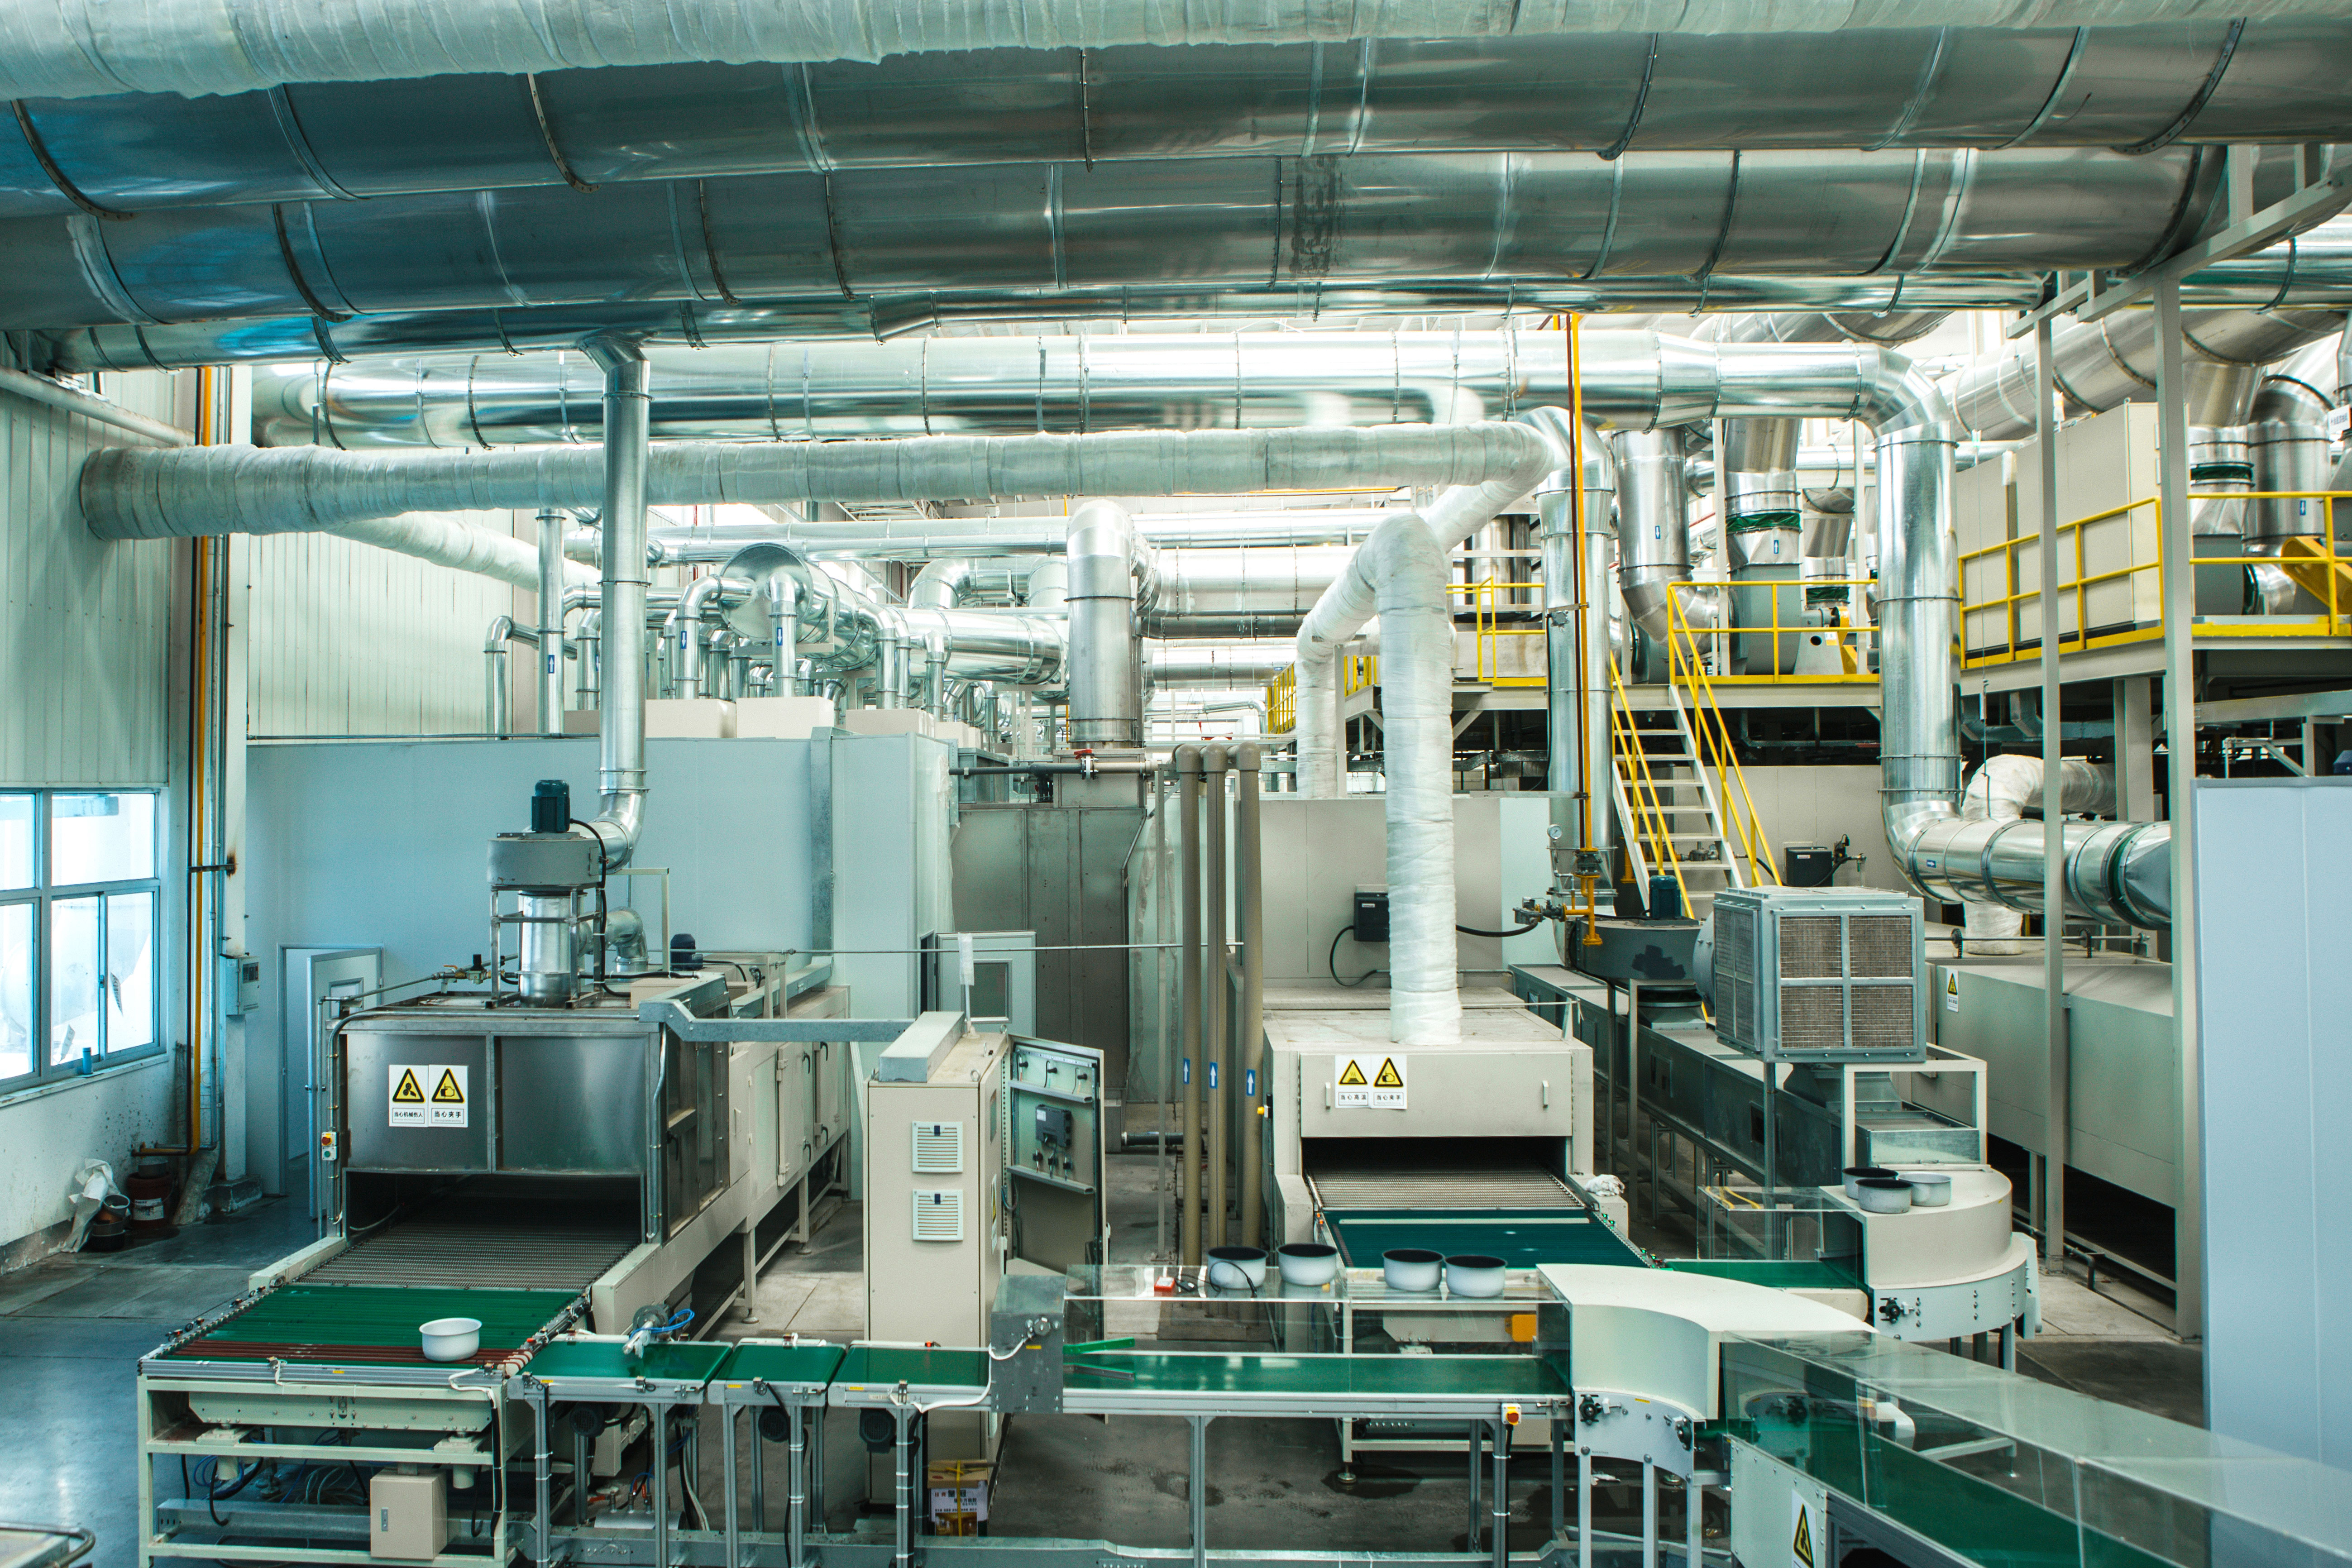
Автоматическая линия нанесения покрытия на посуду — это оборудование, в котором изделия последовательно проходят подготовку поверхности, нанесение покрытия в камере и отверждение в печи, перемещаясь по конвейерной системе с заданным шагом. Линия применяется в производстве кухонной посуды и бытовой техники и относится к категории линий нанесения антипригарного покрытия на сковороды, а также линий покрытия внутренних кастрюль рисоварки и форм для выпечки.
Конструктивно оборудование опирается на два типа материалов: каркас выполнен из углеродистой стали, а покрасочная камера и трубопроводы — из нержавеющей стали. Такое сочетание закрывает две разные задачи: несущая способность и жёсткость конструкции с одной стороны, стойкость к агрессивным средам и удобство очистки внутренних полостей — с другой.
Ключевой принцип: возвратно-поступательное нанесение
В покрасочной камере покрытие наносится возвратно-поступательным способом. Распылительное устройство движется по заданной траектории с постоянной амплитудой и скоростью, а изделие проходит через зону нанесения на конвейере. За счёт этого перекрытие факела остаётся одинаковым для каждого изделия в потоке — независимо от того, кто стоит у линии и сколько времени прошло с начала смены.
Именно возвратно-поступательный способ превращает толщину слоя из «результата работы оператора» в параметр настройки оборудования.
Технические параметры линии 800–1000 шт/час
Производительность 800–1000 штук в час — основной ориентир при планировании участка. Ниже приведены параметры линии нанесения покрытий на посуду в том виде, в котором они определены для данного оборудования.
| Параметр | Значение |
|---|---|
| Производительность | 800–1000 штук в час |
| Изделия | Антипригарная сковорода, вкладыш рисоварки, форма для выпечки |
| Материал изделия | Алюминиевый сплав; композитные материалы (нержавеющая сталь, алюминиевый сплав, медь) |
| Стандартный размер изделия | Φ220 × 160 мм (В) |
| Максимальный размер изделия | Φ300 × 160 мм (В) |
| Особенность изделия | Не скручивается |
| Шаг заготовки | 450–900 мм |
| Способ подвешивания | 4 внутренние ёмкости на подвес, 20 крышек на подвес |
| Скорость линии анодирования | 1200 мм/мин |
| Скорость печи для отверждения | 1000 мм/мин (регулируемая от 0,5 до 1,5 м/мин) |
| Энергоснабжение | Природный газ и электричество |
| Материал каркаса | Углеродистая сталь |
| Материал покрасочной камеры и трубопроводов | Нержавеющая сталь |
Шаг заготовки 450–900 мм и способ подвешивания напрямую определяют фактическую производительность. Четыре внутренние ёмкости на подвес дают плотную загрузку для неглубоких изделий, двадцать крышек — для тонкостенных элементов. При переходе на другой типоразмер эти параметры пересчитываются исходя из диаметра изделия: стандартный Φ220 × 160 мм и максимальный Φ300 × 160 мм задают границы применимости.
Как устроен процесс: пошаговый разбор
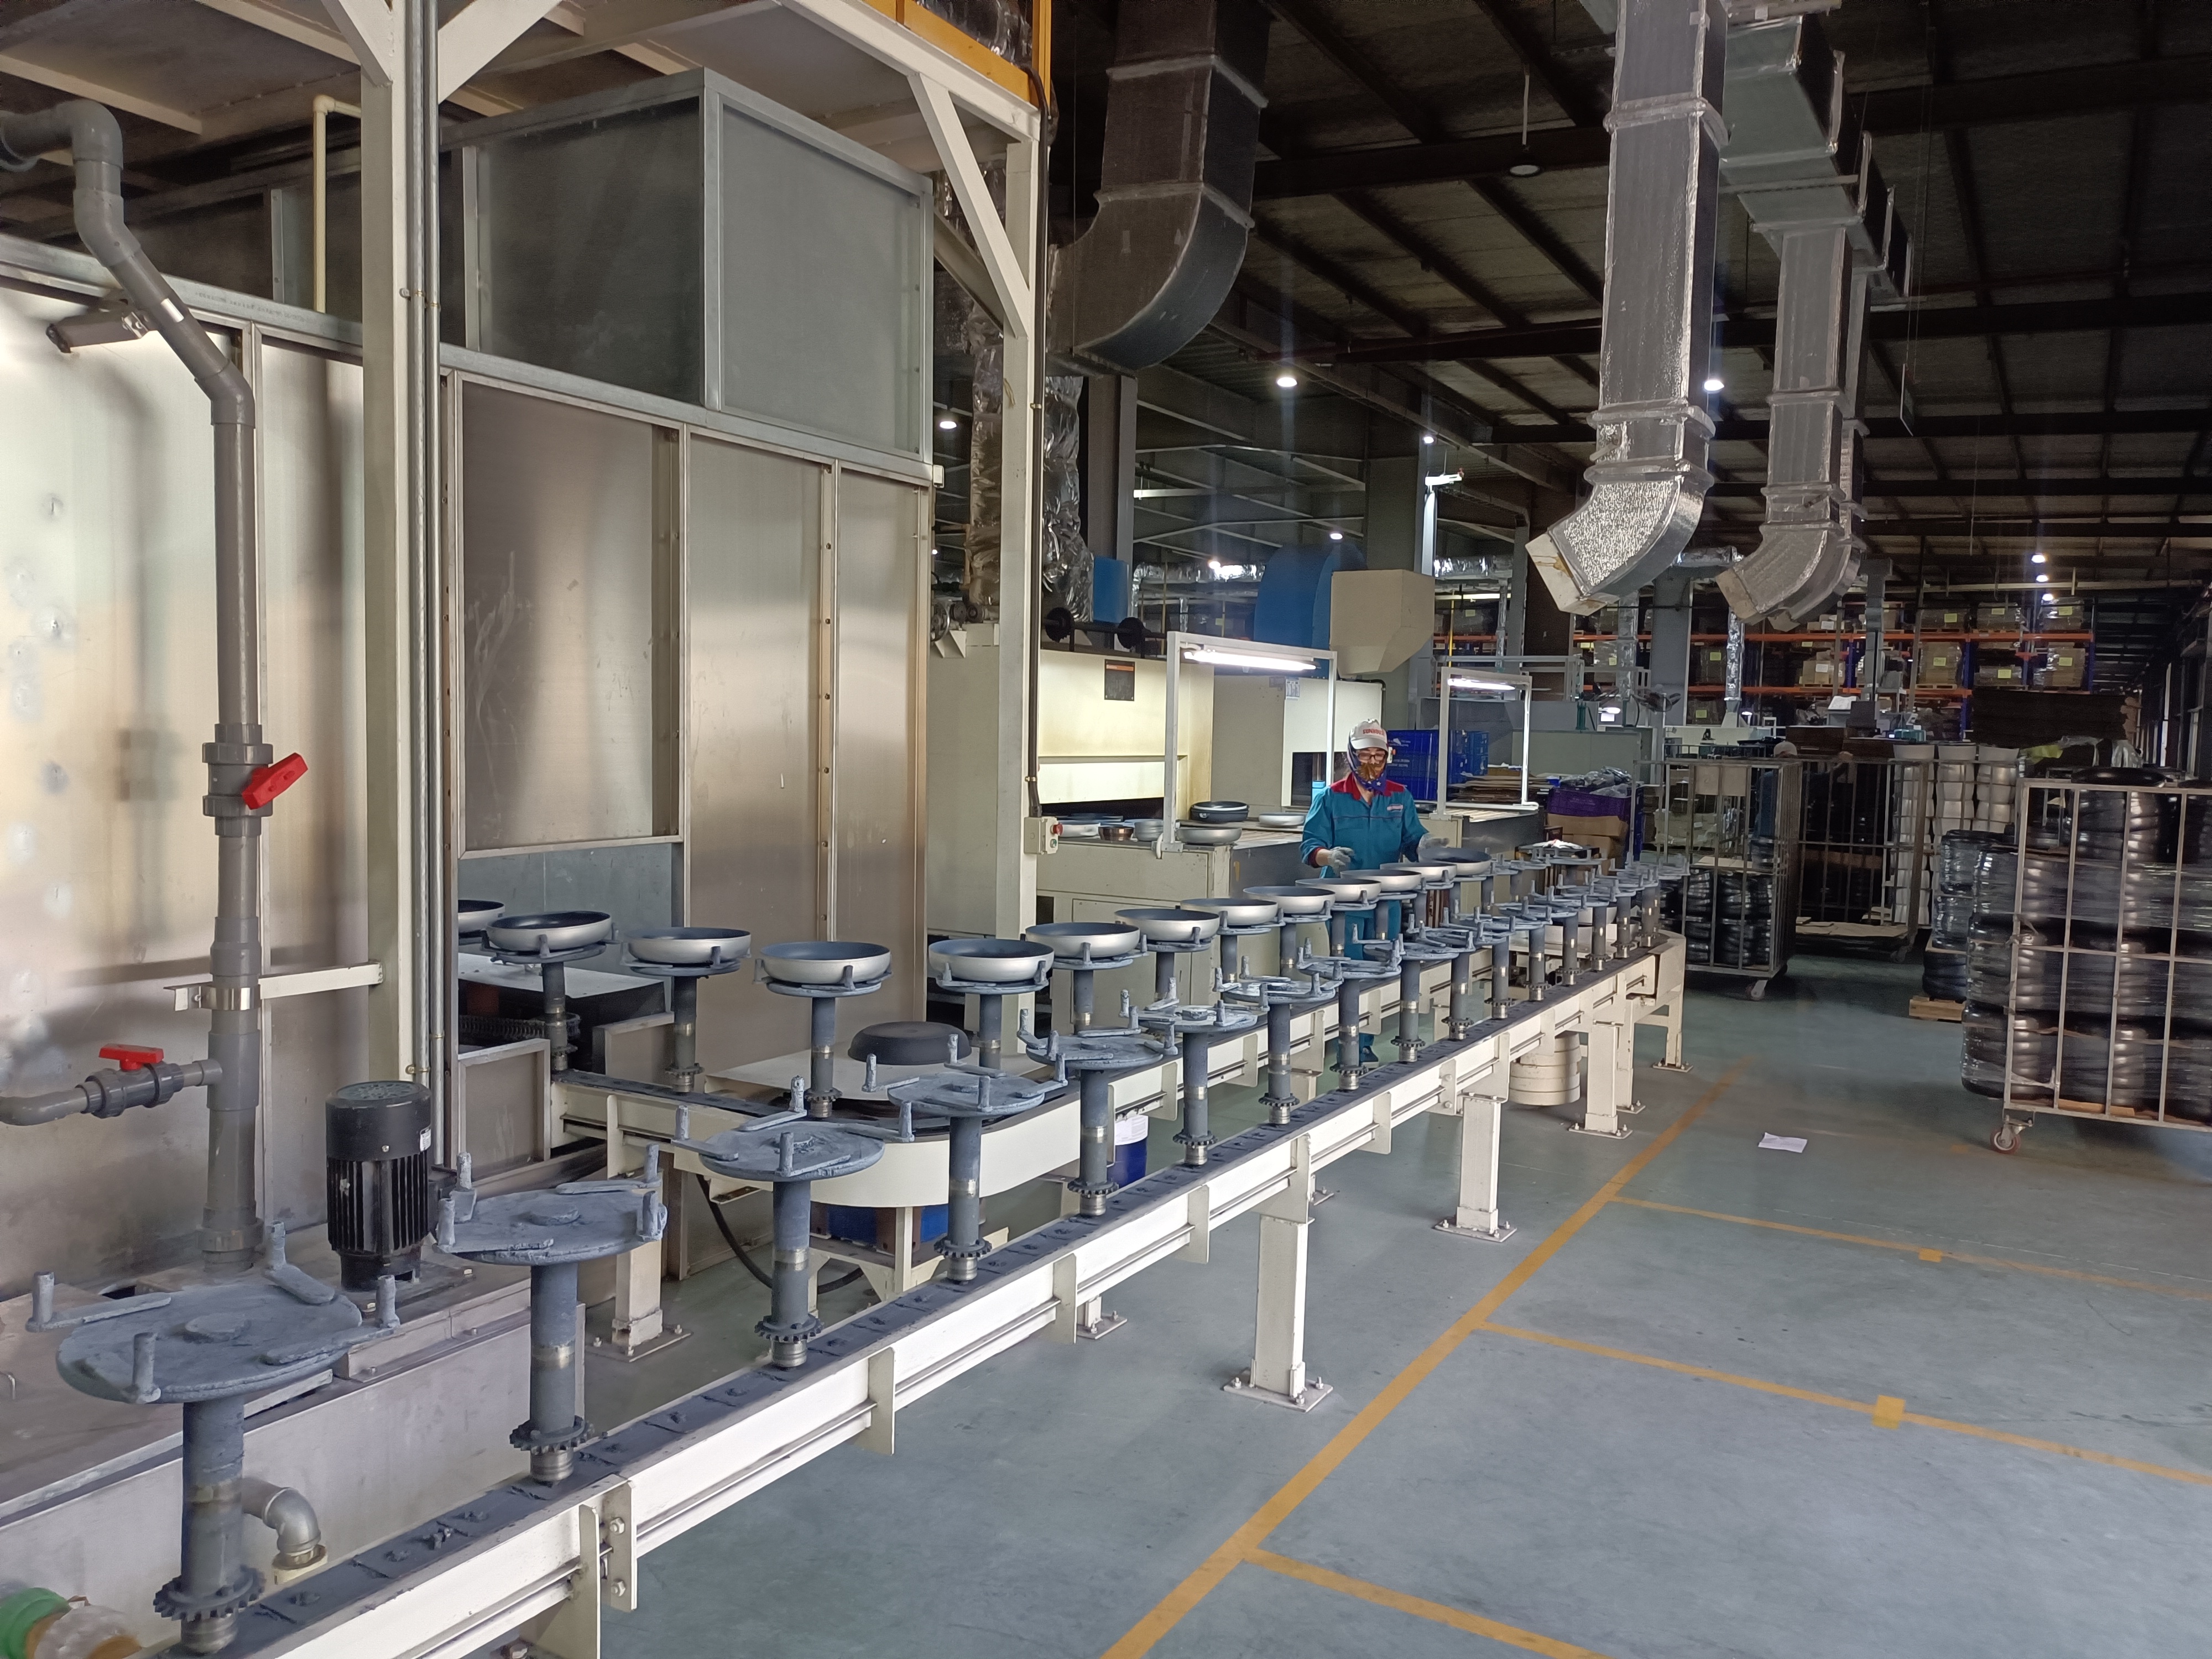
Полный цикл на линии нанесения покрытий на посуду выстраивается как последовательность связанных участков. Ниже — логика движения изделия от загрузки до выгрузки.
Шаг 1. Подготовка поверхности
Изделия из алюминиевого сплава и композитных материалов требуют разной подготовки. В составе участка применяется оборудование предварительной обработки, автоматическая пескоструйная машина и оборудование для удаления пыли. Для посуды с антипригарным покрытием в линии также предусматривается участок анодирования — скорость линии анодирования составляет 1200 мм/мин.
Шаг 2. Загрузка на подвес
Изделия навешиваются с заданным шагом 450–900 мм. Способ подвешивания определяет плотность загрузки: четыре внутренние ёмкости или двадцать крышек на подвес. От этого шага зависит не только производительность, но и равномерность обработки — при слишком плотной загрузке соседние изделия затеняют друг друга.
Шаг 3. Предварительный нагрев
Перед нанесением покрытия изделие проходит печь предварительного нагрева. Стабильная температура изделия на входе в камеру — условие того, что покрытие ляжет с одинаковой адгезией по всей поверхности.
Шаг 4. Нанесение покрытия в камере
Основная операция. В покрасочной камере из нержавеющей стали покрытие наносится возвратно-поступательным способом. Камера и трубопроводы из нержавеющей стали выбраны из практических соображений: они меньше подвержены воздействию рабочих сред и проще обслуживаются при смене материала покрытия.
Шаг 5. Отверждение
Изделие поступает в печь для отверждения. Скорость печи — 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин. Диапазон регулировки важен при переходе между типами изделий: сковорода с массивным дном и тонкая форма для выпечки требуют разного времени нахождения в печи.
Шаг 6. Охлаждение и выгрузка
После отверждения изделие проходит систему охлаждения и снимается с подвеса. На этом цикл замыкается, и подвес возвращается в начало линии.
Материалы и изделия: сковороды, вкладыши рисоварок, формы для выпечки
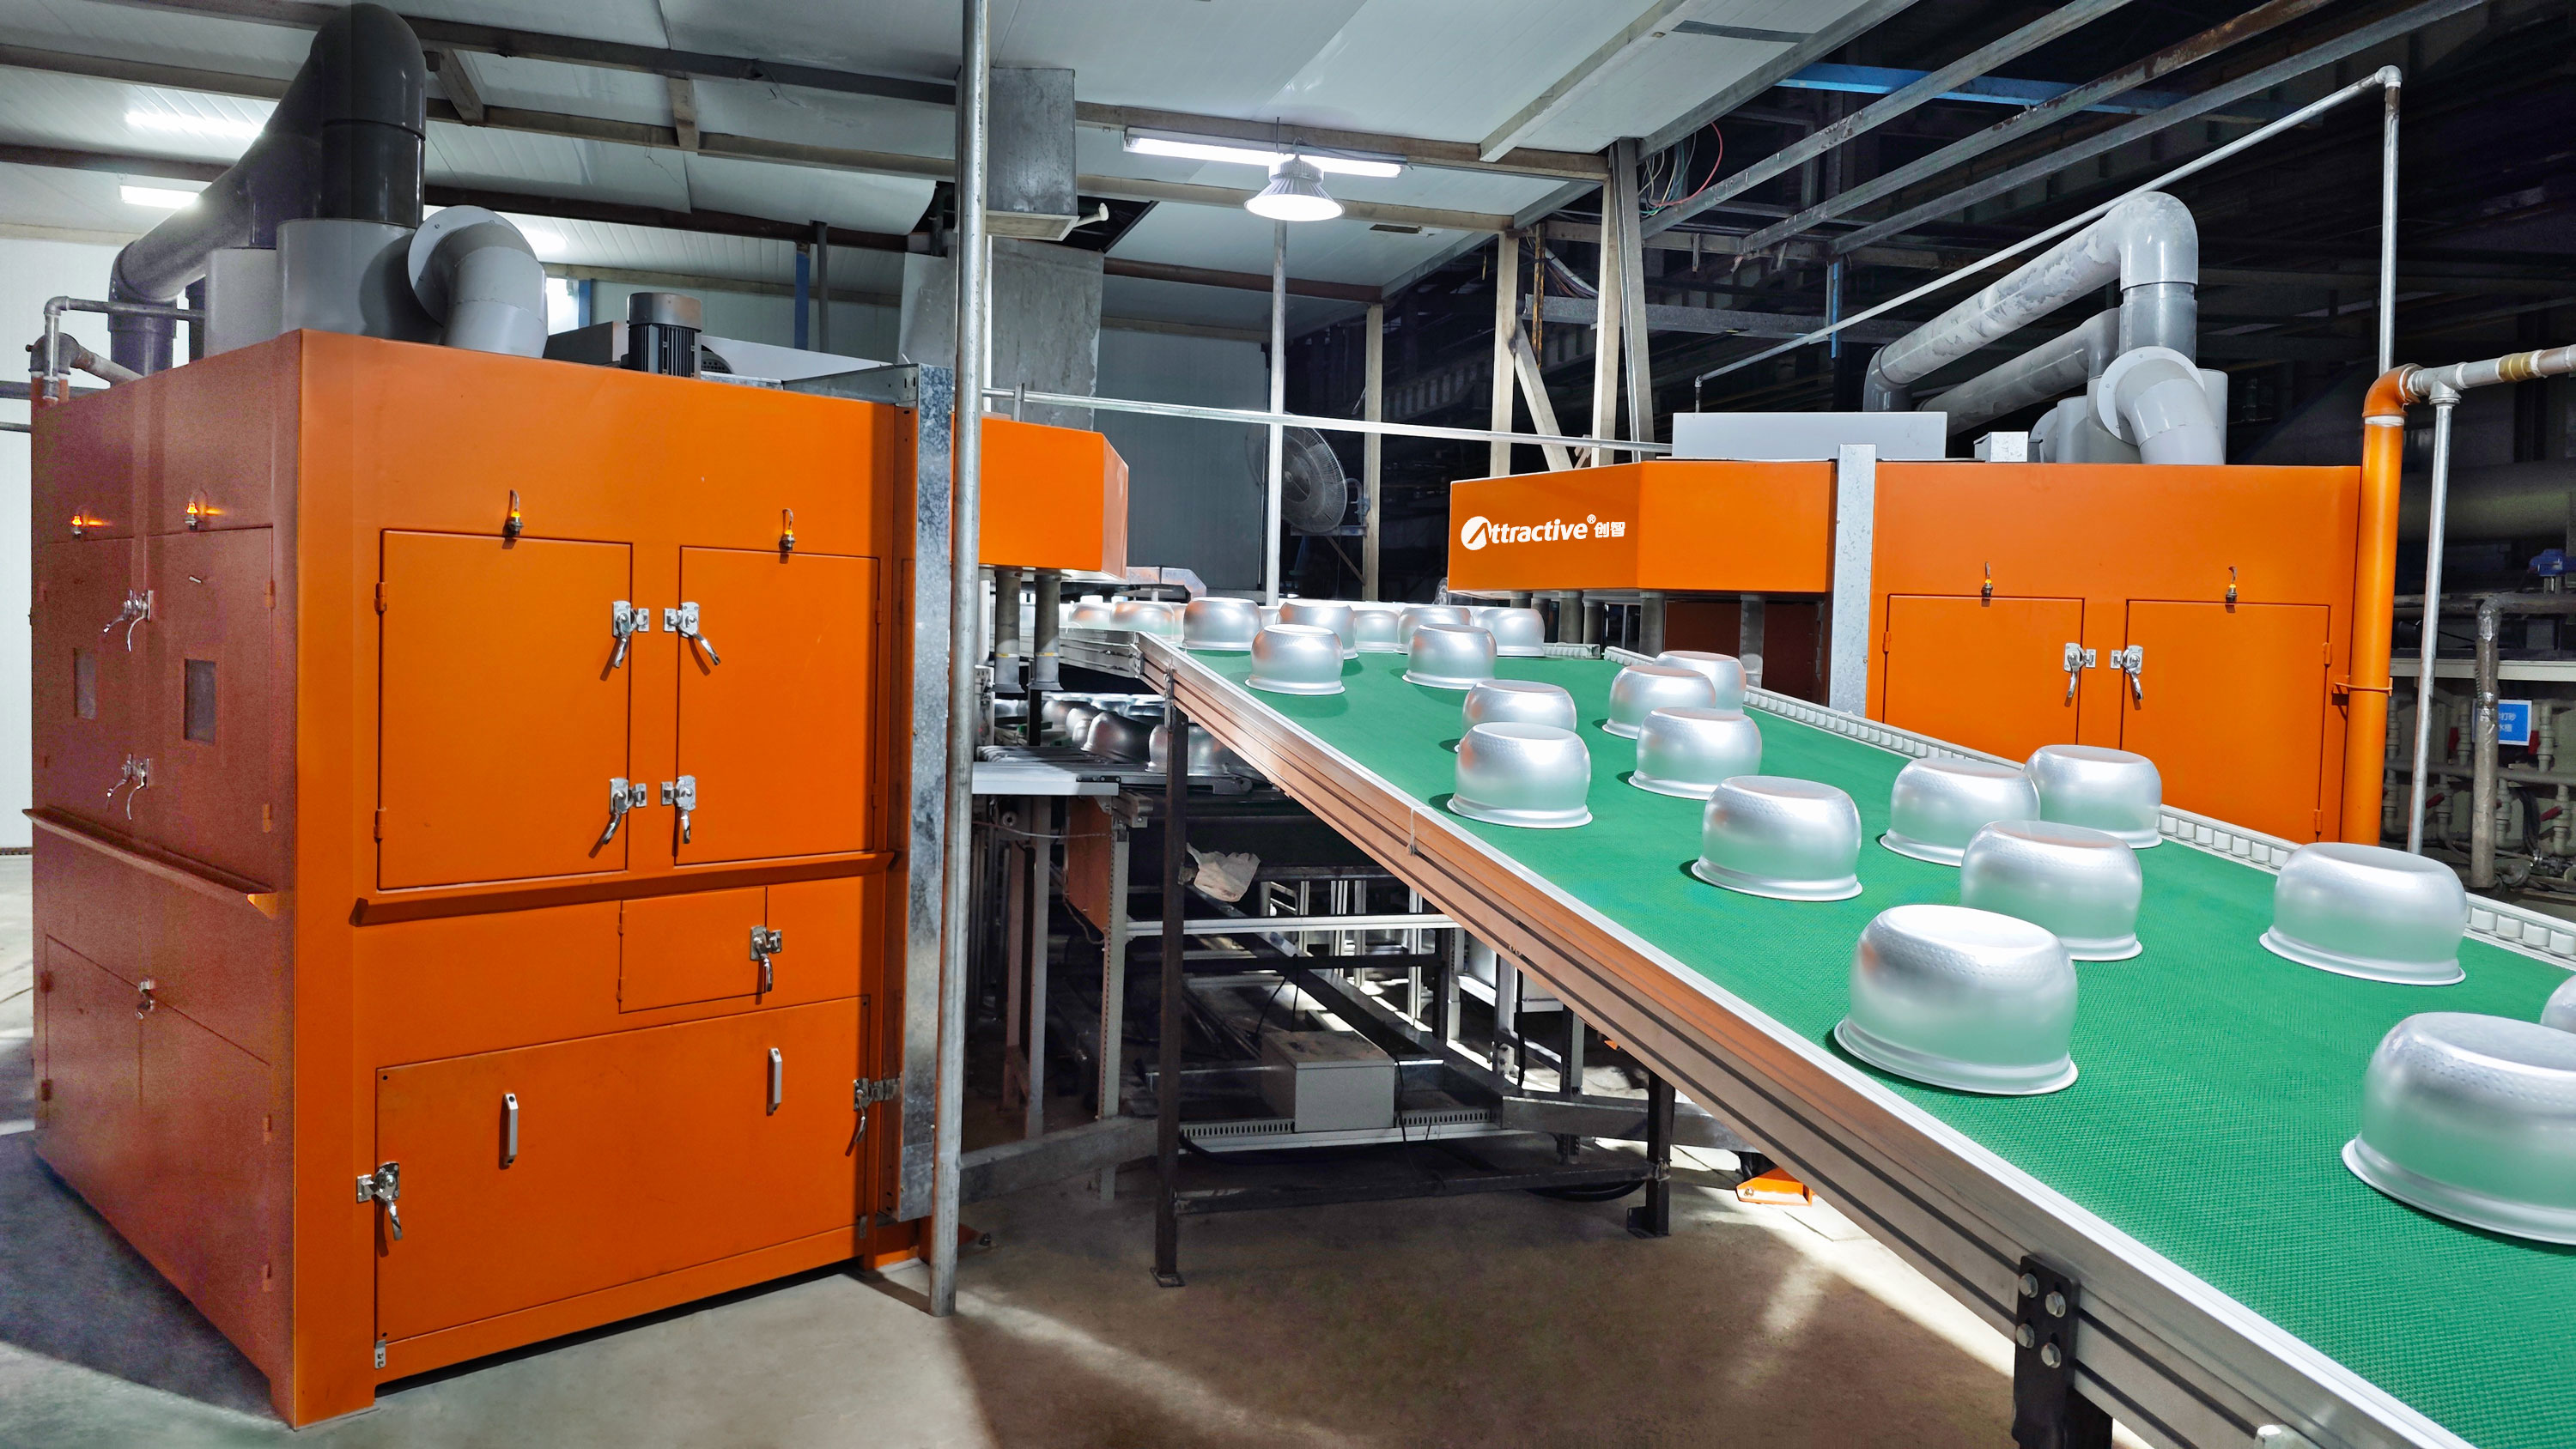
Одна и та же линия закрывает три разных типа продукции, и это не маркетинговое обобщение, а конструктивная особенность. Разберём каждый тип отдельно.
Антипригарные сковороды
Сковорода — изделие с плоским дном и выраженным бортом. Основная сложность — равномерность слоя на радиусе перехода. Возвратно-поступательное нанесение в камере решает эту задачу за счёт постоянного перекрытия факела. Стандартный размер изделия Φ220 × 160 мм покрывает наиболее распространённый типоразмер, максимальный Φ300 × 160 мм — более крупные модели.
Вкладыши рисоварок
Внутренняя чаша рисоварки — глубокая вытяжка с тонкой стенкой и требованием к сплошности покрытия по всей внутренней поверхности. Здесь критично, чтобы изделие не деформировалось в процессе: особенность изделия, на которую рассчитана линия, — «не скручивается». Подвешивание по четыре внутренние ёмкости на подвес даёт плотную загрузку без контакта изделий друг с другом.
Формы для выпечки
Формы для выпечки имеют развитую поверхность с переходами и часто изготавливаются из композитных материалов, включая нержавеющую сталь и медь. Разная теплопроводность материалов означает разное поведение при нагреве, поэтому регулируемая скорость печи отверждения (0,5–1,5 м/мин) становится практическим инструментом настройки под конкретный тип формы.
Сравнение: ручная покраска и автоматическая линия
Сравнение ниже построено только на проверяемых параметрах линии и на характере самого ручного процесса. Оно не содержит оценок «лучше/хуже» — только различия в управляемости параметров.
| Критерий | Ручная покраска | Автоматическая линия нанесения покрытий на посуду |
|---|---|---|
| Производительность | Определяется темпом оператора, не фиксирована | 800–1000 штук в час |
| Способ нанесения | Ручной распылитель, переменные проходы | Возвратно-поступательное нанесение в камере |
| Повторяемость слоя | Зависит от квалификации оператора | Задаётся настройками линии |
| Шаг заготовки | Не нормируется | 450–900 мм |
| Загрузка на подвес | Индивидуальная укладка | 4 внутренние ёмкости или 20 крышек на подвес |
| Максимальный размер изделия | Ограничен только физически | Φ300 × 160 мм (В) |
| Материалы конструкции | — | Каркас: углеродистая сталь; камера и трубопроводы: нержавеющая сталь |
| Энергоснабжение | Зависит от участка | Природный газ и электричество |
| Скорость отверждения | Определяется оператором печи | 1000 мм/мин, регулировка 0,5–1,5 м/мин |
Кому подходит линия и где она применяется
Линия нанесения покрытий на посуду применяется в производстве кухонной посуды и бытовой техники. Практически это означает три типовые ситуации.
- Действующее производство с ручным участком покраски. Основная мотивация — перенести операцию нанесения из зоны, зависящей от персонала, в зону, управляемую параметрами.
- Новый участок под конкретную номенклатуру. Когда продуктовая линейка уже определена — сковороды, вкладыши рисоварок, формы для выпечки — линия комплектуется под эти типоразмеры и материалы.
- Расширение выпуска без пропорционального роста персонала. Производительность 800–1000 штук в час задаёт расчётную базу для планирования смен.
Оборудование такого класса поставляется на рынки, включая Россию, а также Вьетнам, Иран, Индонезию, Бразилию, ОАЭ, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США и Сингапур.
В составе участка, помимо самой линии, обычно задействуются оборудование для предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, печь предварительного нагрева, печь для отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений, оборудование для защиты окружающей среды, система электроуправления и система управления производством MES. Работа такого участка, как правило, организуется в чистом и хорошо вентилируемом помещении.
Критерии выбора: на что смотреть до заказа
При выборе линии под конкретное производство имеет смысл проверять не общие характеристики, а сходимость параметров с вашей номенклатурой.
- Диапазон размеров. Укладывается ли ваш максимальный типоразмер в Φ300 × 160 мм (В) и соответствует ли типовой Φ220 × 160 мм (В) основной массе заказов.
- Материалы изделий. Проверьте, что линия рассчитана на алюминиевый сплав и композитные материалы в тех сочетаниях, которые вы используете.
- Схема подвешивания. Четыре внутренние ёмкости или двадцать крышек на подвес — от этого зависит фактическая производительность по вашему изделию.
- Шаг заготовки. 450–900 мм — диапазон, внутри которого настраивается плотность загрузки.
- Режим отверждения. Регулировка 0,5–1,5 м/мин позволяет работать с изделиями разной массы и материала.
- Энергоносители. Линия рассчитана на природный газ и электричество — проверьте доступность обоих на площадке.
- Исполнение камеры и трубопроводов. Нержавеющая сталь камеры и трубопроводов упрощает обслуживание и смену материала покрытия.
Где в этой схеме находится производитель оборудования
Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), основанной в 2005 году и расположенной в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун, Китай. Предприятие располагает собственными производственными площадями около 35 548 кв. м, штатом около 280 сотрудников и научно-исследовательской командой из 54 инженеров; годовой объём производства составляет 60 единиц оборудования, доля экспорта — 20%.
Компания владеет 79 патентами на изобретения в сферах оборудования для нанесения покрытий и природоохранного оборудования, а общее число патентов превышает 300. Спектр выпускаемого оборудования охватывает линии нанесения покрытий на посуду, металл, автозапчасти, древесину и промышленное оборудование — то есть те направления, где требования к слою и подготовке поверхности различаются принципиально.
Часто задаваемые вопросы
Какова производительность автоматической линии нанесения покрытий на посуду?
Производительность линии составляет 800–1000 штук в час. Фактический выход зависит от шага заготовки (450–900 мм) и схемы подвешивания: четыре внутренние ёмкости или двадцать крышек на подвес.
С какими материалами и изделиями работает линия?
Линия рассчитана на изделия из алюминиевого сплава и композитных материалов, включая нержавеющую сталь, алюминиевый сплав и медь. Типовые изделия — антипригарная сковорода, вкладыш рисоварки и форма для выпечки. Стандартный размер изделия — Φ220 × 160 мм (В), максимальный — Φ300 × 160 мм (В).
Из каких материалов изготовлена сама линия?
Каркас линии выполнен из углеродистой стали, а покрасочная камера и трубопроводы — из нержавеющей стали. Нанесение покрытия в камере выполняется возвратно-поступательным способом.
Какие энергоносители требуются и как настраивается отверждение?
Линия работает на природном газе и электричестве. Скорость печи для отверждения составляет 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин, что позволяет подбирать режим под изделия разной массы и материала. Скорость линии анодирования — 1200 мм/мин.
Как проверить пригодность линии под мой продукт до закупки?
Практический путь — запросить расчёт под вашу номенклатуру и образец. Напишите на attractivechina@gmail.com или в WhatsApp +86 135-8061-6025, указав типоразмеры изделий, материалы и требуемый выпуск: инженерная команда Attractivechina подготовит конфигурацию линии под ваш участок.
Вывод
Брак при ручной покраске посуды — это не проблема дисциплины оператора, а следствие того, что операция нанесения не имеет фиксированных параметров. Пока слой формируется движением руки, толщина и перекрытие факела меняются от изделия к изделию, а дефект проявляется уже у потребителя.
Автоматическая линия нанесения покрытий на посуду производительностью 800–1000 штук в час переносит эти параметры в конструкцию оборудования: возвратно-поступательное нанесение в камере из нержавеющей стали, заданный шаг заготовки 450–900 мм, регулируемое отверждение 0,5–1,5 м/мин и каркас из углеродистой стали. Линия закрывает сковороды, вкладыши рисоварок и формы для выпечки из алюминиевого сплава и композитных материалов — то есть именно ту номенклатуру, где ручное нанесение даёт наибольший разброс.
Следующий шаг
Если вы хотите сравнить параметры линии со своей номенклатурой, запросите расчёт или образец. Укажите типоразмеры изделий, материалы и планируемый выпуск — Attractivechina подготовит конфигурацию под ваш участок.
Сайт: ru.attractivechina.com
Email: attractivechina@gmail.com
WhatsApp / Тел.: +86 135-8061-6025
Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай
Каталог оборудования доступен для скачивания: корпоративный каталог Attractivechina (PDF)
Attractivechina — торговая марка Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)). Компания основана в 2005 году, расположена в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун, Китай. Уставный капитал — 60,8 млн юаней. Производственные площади — около 35 548 кв. м, персонал — около 280 человек, научно-исследовательская команда — 54 инженера. Годовой объём производства — 60 единиц оборудования, доля экспорта — 20%. Владеет 79 патентами на изобретения, общее число патентов превышает 300. Компания обеспечивает полный цикл: предпродажное проектирование производственных объектов, собственные НИОКР, производство, монтаж, пусконаладку и послепродажное обслуживание.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.