Guía de aplicación: recubrimiento antiadherente para utensilios de cocina
Adaptar una línea de recubrimiento para utensilios de cocina exige decidir antes de comprar: qué mezcla de sartenes, ollas y bandejas se procesará, qué esquema de capas se aplicará, cómo se controlará el espesor de película, qué utillaje de colgado se usará y cómo se aceptará la calidad. En el caso documentado de una línea completa de 20 unidades, la uniformidad alcanzó hasta el 98%, el desperdicio de pintura se redujo un 30% y la eficiencia de producción mejoró un 35%. Son referencias de configuración, no resultados automáticos para cualquier planta.
Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (Attractivechina) es una empresa de alta tecnología con sede en la Zona Nacional de Desarrollo Industrial de Alta Tecnología de Zhaoqing, provincia de Guangdong. Integra planificación de planta, I+D, diseño, fabricación, instalación, puesta en marcha y servicio posventa, y cuenta con más de 30 años de experiencia en soluciones para líneas de recubrimiento. Su sitio oficial es Attractivechina.
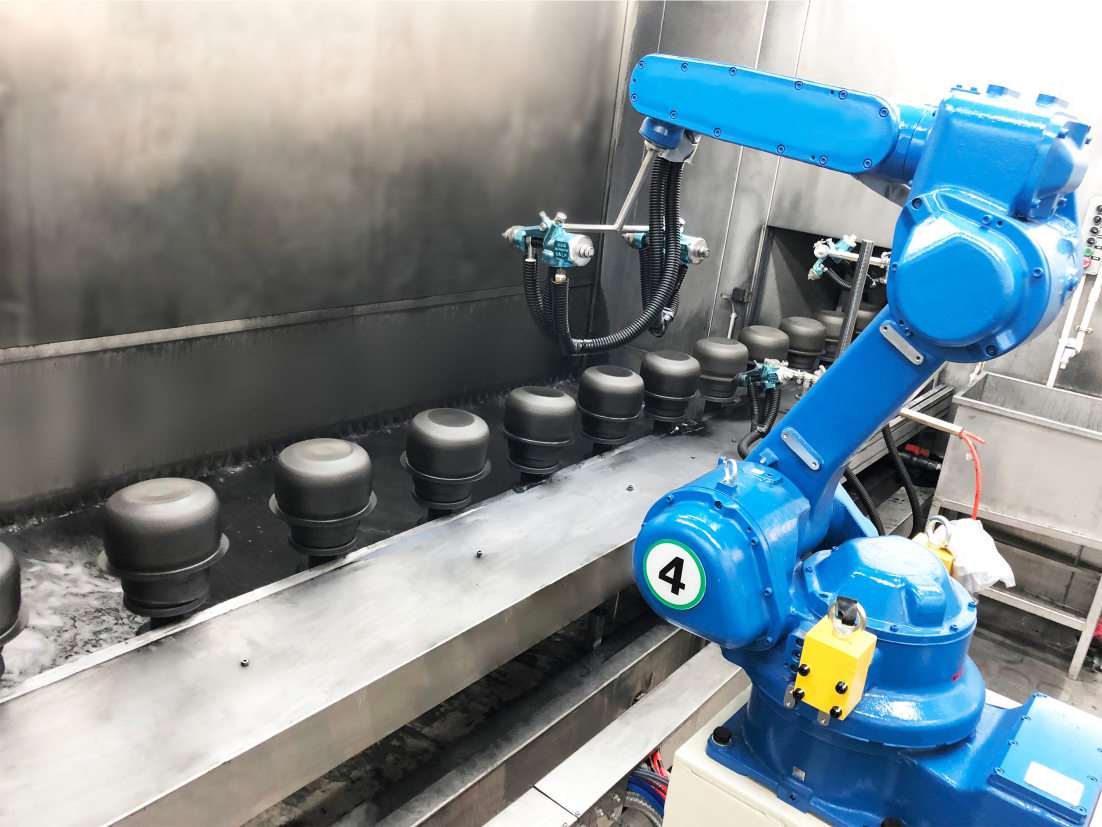
Línea de recubrimiento para ollas interiores de arroceras: una referencia visual del tipo de utillaje y transporte que requiere el recubrimiento antiadherente de utensilios.
Qué significa adaptar una línea de recubrimiento antiadherente
Una línea de recubrimiento para utensilios de cocina no es una cabina de pintura ampliada. Debe resolver al mismo tiempo la aplicación de una imprimación antioxidante, una capa antiadherente de PTFE y una capa superior resistente a altas temperaturas, con control de espesor, curado y manipulación. El objetivo es que sartenes, ollas y bandejas salgan con una película uniforme, adherencia correcta y un desempeño antiadherente repetible.
La adaptación se apoya en cuatro decisiones encadenadas. Primero, la geometría real de la familia de productos. Segundo, el utillaje de colgado y la distancia entre piezas. Tercero, la receta de capas y la ventana de curado. Cuarto, el criterio de inspección y la tasa de defectos aceptable. Si una de esas decisiones se toma solo por capacidad nominal, la línea puede producir muchas piezas y, al mismo tiempo, generar retrabajo por espesor irregular, bordes mal cubiertos o contaminación por polvo.
El caso de referencia de una línea completa de 20 unidades, aplicado a sartenes, ollas y bandejas para hornear, muestra que la adaptación puede medirse con indicadores concretos: uniformidad del recubrimiento, reducción del desperdicio de pintura, eficiencia de producción y estabilidad de calidad durante la operación continua. Esos indicadores deben ligarse a una configuración y a una mezcla de productos, no a una promesa general.
Fondo industrial: por qué el antiadherente no se trata como pintura decorativa
El PTFE se utiliza en recubrimientos antiadherentes por su baja fricción y su estabilidad química en aplicaciones de contacto con alimentos. En una línea automática, el PTFE no actúa solo: se combina con una imprimación que ayuda a la adherencia y la protección del sustrato, y con una capa superior formulada para resistir temperaturas de servicio. La calidad final depende de la limpieza del metal, el espesor de cada capa, la uniformidad de la pulverización y el curado.
La arquitectura de referencia descrita para estos proyectos incluye pretratamiento, equipo de secado, máquina automática de chorro de arena, cabina de pulverización, horno de precalentamiento, horno de curado, sistema de refrigeración, sistema de transporte, eliminación de polvo, tratamiento de COV, control eléctrico y sistema de gestión de producción MES. También se especifica un entorno de sala limpia interior clase 10.000, limpio y bien ventilado, junto con control PLC totalmente automatizado, pulverización robótica y producción flexible no tripulada.
Esa arquitectura explica por qué el recubrimiento antiadherente se evalúa como un proceso completo y no como una sola máquina. Una cabina puede aplicar producto, pero la uniformidad depende del transporte, del colgado, de la extracción y del curado. La limpieza del aire y la gestión de COV no son accesorios decorativos: afectan la repetibilidad y las condiciones ambientales del proyecto.
Problema central: formas distintas, espesor y defectos
Una sartén tiene paredes inclinadas y un borde que puede crear zonas de sombra. Una olla combina fondo, pared vertical y asas o rebordes. Una bandeja para hornear añade esquinas y una geometría plana que puede acumular exceso. Si la línea se ajusta solo para una de esas formas, las demás pierden uniformidad. El problema no es únicamente rociar más o menos material; es mantener una película controlada en cada geometría y después curarla de forma consistente.
El segundo problema es la definición de calidad. Una uniformidad alta no equivale automáticamente a una tasa de aprobación alta. El caso documentado reporta una uniformidad de hasta el 98%, pero también describe una baja tasa de defectos como característica de la configuración. Para un proyecto nuevo, ambos aspectos deben verificarse por separado: uniformidad de película, adherencia, aspecto, desempeño antiadherente y cumplimiento de uso alimentario.
El tercer problema es la mezcla de materiales. La ficha de la línea documenta aleación de aluminio y materiales compuestos como acero inoxidable, aleación de aluminio y cobre. Cada sustrato puede requerir limpieza, pretratamiento y adherencia específicos. No conviene asumir que una receta validada para una sartén de aluminio se traslada sin pruebas a una bandeja de otro material o a una olla con otra rugosidad superficial.
Criterios de adaptación que debe resolver el proyecto
1. Mezcla real de utensilios y geometría
El punto de partida es un inventario por tipo de producto, diámetro, altura, material y acabado. La línea documentada cita sartenes antiadherentes, revestimiento para olla arrocera y moldes para pasteles, además de ollas y bandejas para hornear en el caso de aplicación. Esa lista no debe convertirse en una promesa de que cualquier pieza entra sin cambios. La adaptación debe confirmar el utillaje, la orientación de la pieza y la zona que recibe la capa antiadherente.
2. Control del espesor y uniformidad
El espesor de película es un criterio de aceptación, no un detalle de ajuste. El caso de referencia registra control preciso del espesor y una uniformidad de hasta el 98%. El espesor objetivo no es un valor universal: debe fijarse con la especificación del recubrimiento y validarse en muestras reales de sartén, olla y bandeja. Una línea automática puede repetir un ajuste, pero no corrige por sí sola una receta mal definida ni una geometría sin soporte adecuado.
3. Recubrimiento apto para uso alimentario
La aplicación del caso incluye PTFE antiadherente, imprimación antioxidante en aerosol y capa superior resistente a altas temperaturas para utensilios de cocina. El resultado registrado indica que el rendimiento antiadherente cumple estándares internacionales para uso alimentario. Para un proyecto nuevo, conviene solicitar la referencia de norma aplicable al mercado de destino, los informes correspondientes y la trazabilidad de los materiales. La frase apto para uso alimentario debe respaldarse con documentos, no solo con una descripción comercial.
4. Adaptabilidad a varios tamaños
La ficha de la línea de utensilios de cocina documenta un tamaño estándar de Φ220*160 mm de alto y un tamaño máximo de Φ300*160 mm de alto. También registra un método de colgado con 4 ollas interiores por colgador y 20 tapas por colgador, además de una distancia entre piezas de 450 a 900 mm. Esos datos permiten diseñar la densidad de carga, pero deben contrastarse con la altura real, el diámetro y el peso de cada referencia.
5. Tasa de defectos y repetibilidad
La baja tasa de defectos se apoya en varias condiciones: pretratamiento eficaz, control de polvo, aplicación uniforme, curado suficiente y manipulación sin contacto prematuro. El entorno de sala limpia clase 10.000 y el sistema de eliminación de polvo forman parte de la arquitectura documentada. Para evaluar un proveedor, no basta con preguntar por la tasa de defectos; hay que definir qué se considera defecto, cómo se mide y qué pieza se usa como muestra.
6. Capacidad y ritmo de producción
La producción documentada es de 800 a 1000 piezas por hora para la configuración de referencia. Esa cifra debe leerse junto con la distancia entre piezas, el tiempo de curado y la mezcla de tamaños. Procesar piezas grandes o cambiar con frecuencia de referencia puede reducir el ritmo efectivo. La línea también registra consumo de gas natural y electricidad, por lo que la disponibilidad de servicios y la extracción de COV deben formar parte de la evaluación de planta.
7. Mantenimiento y soporte
El mantenimiento fácil es una característica declarada del caso, junto con el control preciso del espesor, la adaptabilidad a varios tamaños y la baja tasa de defectos. En la oferta comercial se documentan una garantía de 1 año, respuesta rápida en 4 horas, soporte técnico remoto, seguimiento regular y capacitación gratuita. También se indica una prueba previa al envío al 100% y un MOQ de 2 unidades. Estos datos deben verificarse en la propuesta final y en el alcance de servicio para el país de instalación.
Cómo se configura la línea, paso a paso
Una secuencia de proyecto alineada con los equipos documentados permite ordenar la decisión técnica sin convertirla en una lista genérica de compras.
- Definir la matriz de piezas. Registrar tipos, diámetros, alturas, materiales y volumen por turno. Incluir sartenes, ollas, bandejas y tapas si forman parte del plan real.
- Validar muestras y esquema de capas. Confirmar imprimación antioxidante, capa antiadherente de PTFE y capa superior resistente a altas temperaturas con el proveedor de recubrimientos y con piezas reales.
- Diseñar el colgado y el transporte. El sistema de transporte compatible, la distancia entre piezas y el número de piezas por colgador determinan la exposición y la uniformidad. La ficha documenta 4 ollas interiores por colgador y 20 tapas por colgador.
- Preparar la superficie. Integrar pretratamiento, secado y chorro de arena automático según el sustrato. La limpieza y la rugosidad deben quedar dentro de la especificación antes de aplicar la imprimación.
- Aplicar la imprimación. La imprimación antioxidante en aerosol es parte del esquema del caso. Su función es favorecer la adherencia y la protección; no debe sustituirse por una capa decorativa sin validación.
- Aplicar la capa antiadherente y la capa superior. La pulverización debe cubrir fondo, pared y borde sin exceso localizado. La cabina, la extracción y el control PLC forman parte de la repetibilidad.
- Curar y enfriar. El horno de curado documentado opera a 1000 mm/min, ajustable de 0,5 a 1,5 m/min. La ventana de curado debe validarse con la receta química y el espesor de película.
- Inspeccionar y manipular. Revisar uniformidad, adherencia, aspecto y desempeño antiadherente antes del embalaje. La refrigeración y la manipulación posterior evitan marcas y defectos.
- Poner en marcha y capacitar. La instalación, la puesta en marcha y la capacitación forman parte del alcance de suministro documentado. La operación continua requiere parámetros de referencia y criterios de parada claros.

El transporte y el colgado condicionan la exposición de sartenes, ollas y bandejas; no son un elemento secundario de la línea.

El chorro de arena automático forma parte de la arquitectura de pretratamiento documentada para preparar la superficie antes del recubrimiento.
Parámetros documentados que sirven como punto de partida
Los siguientes datos pertenecen a la línea de recubrimiento para utensilios de cocina y deben confirmarse contra la configuración cotizada. No son valores universales para cualquier fábrica.
| Dato documentado | Valor | Lectura para el proyecto |
|---|---|---|
| Productos citados | Sartén antiadherente, revestimiento para olla arrocera, molde para pasteles | Definir la mezcla real y no ampliarla sin prueba de utillaje y receta. |
| Materiales | Aleación de aluminio; compuestos de acero inoxidable, aleación de aluminio y cobre | Confirmar pretratamiento y adherencia para cada sustrato. |
| Tamaño estándar | Φ220*160 mm de alto | Referencia para utillaje y densidad de carga. |
| Tamaño máximo | Φ300*160 mm de alto | Verificar piezas fuera de rango antes de comprometer capacidad. |
| Producción | 800-1000 piezas/hora | Capacidad de la configuración documentada; depende de geometría y curado. |
| Distancia entre piezas | 450-900 mm | Influye en la exposición y en la uniformidad de la película. |
| Colgado | 4 ollas interiores por colgador; 20 tapas por colgador | Diseñar utillaje específico y comprobar estabilidad. |
| Horno de curado | 1000 mm/min; ajustable de 0,5 a 1,5 m/min | Validar la ventana de curado con la receta y el espesor. |
| Energía | Gas natural y electricidad | Verificar servicios, extracción y seguridad de planta. |
| Estructura | Acero al carbono; cabina y tuberías de acero inoxidable | Considerar limpieza, mantenimiento y compatibilidad con químicos. |
La ficha también registra una velocidad de línea de anodizado de 1200 mm/min. Ese valor no debe trasladarse sin validación a cada etapa antiadherente. El caso combina PTFE, imprimación y capa superior, y la receta química define condiciones que deben probarse en piezas reales.
Escenarios de uso: sartenes, ollas y bandejas

Los moldes y bandejas añaden esquinas y superficies planas; el utillaje debe evitar acumulación de pintura y zonas sin cobertura.
Sartenes antiadherentes
La sartén es el caso más exigente por su borde y su pared inclinada. La capa antiadherente debe cubrir el fondo y subir por la pared sin acumulaciones que afecten el desmoldeo o el aspecto. La línea documentada cita sartenes antiadherentes y la aplicación de PTFE, imprimación antioxidante y capa superior resistente a altas temperaturas. Para validar este escenario, la muestra debe incluir el diámetro real, la altura y el tipo de borde que se fabricará.
Ollas y ollas interiores de arroceras
Las ollas interiores de arroceras aparecen en la ficha de producto y el caso incluye ollas dentro de la aplicación de utensilios de cocina. La altura y el fondo curvo o plano cambian la distancia al aplicador y la exposición. El método de colgado de 4 ollas interiores por colgador es un dato útil para dimensionar el transporte, pero debe comprobarse con el peso y el diámetro de cada modelo. Una olla que se balancea durante el recorrido puede producir espesor irregular.
Bandejas y moldes para pasteles
Los moldes para pasteles y las bandejas para hornear se benefician de una línea que pueda manejar superficies planas y esquinas. La adaptabilidad a utensilios de varios tamaños es una característica declarada del caso, pero no elimina la necesidad de utillaje específico. En bandejas, la inspección debe mirar el centro, los bordes y las esquinas, porque son zonas con comportamiento distinto frente a la pulverización y el curado.
Tapas y componentes auxiliares
La ficha registra 20 tapas por colgador. Las tapas y componentes auxiliares suelen requerir soportes que eviten contacto entre piezas y marcas en la cara visible. Si el proyecto incluye tapas, deben incorporarse al inventario desde el inicio; no conviene tratarlas como un añadido posterior porque cambian la densidad de carga y el ritmo efectivo.
Caso documentado: línea completa de 20 unidades
El caso de referencia corresponde a fábricas OEM de marca, fabricantes de marcas privadas y fábricas de apoyo para electrodomésticos. Cubre una línea completa de recubrimiento automático de utensilios de cocina de 20 unidades, con aplicación de recubrimiento antiadherente de PTFE, imprimación antioxidante en aerosol y capa superior resistente a altas temperaturas para sartenes, ollas y bandejas para hornear. El registro incluye clientes en Rusia, Irán, India, Bangladesh, Vietnam, Tailandia y China.
Los resultados documentados son concretos: uniformidad del recubrimiento de hasta el 98%, reducción del desperdicio de pintura del 30%, mejora de la eficiencia de producción del 35% y funcionamiento continuo y estable sin quejas importantes sobre la calidad. El caso también destaca recubrimiento apto para uso alimentario, control preciso del espesor de película, adaptabilidad a utensilios de varios tamaños, baja tasa de defectos y facilidad de mantenimiento.

Las fábricas de apoyo para electrodomésticos son uno de los perfiles de cliente considerados en el caso de utensilios de cocina.
Qué demuestra este caso: que una configuración completa puede integrar pretratamiento, aplicación de varias capas, curado, transporte y control para obtener resultados medibles en una mezcla de sartenes, ollas y bandejas. Qué no demuestra: que cualquier planta alcance los mismos valores sin ajustar utillaje, receta, servicios y criterios de inspección. La lectura correcta es usar el caso como referencia de configuración y exigir una validación con muestras propias antes de fijar garantías de proceso.
Cómo evaluar un proveedor y una configuración
Antes de solicitar una cotización, conviene convertir el caso en una lista de verificación verificable. Esto evita comparar solo precios o capacidad nominal y permite evaluar si la línea de recubrimiento personalizado responde al producto real.
- Muestras representativas: sartén, olla y bandeja con las dimensiones, materiales y bordes que se fabricarán.
- Especificación de película: espesor objetivo, método de medición, tolerancia y criterio de uniformidad acordado.
- Uso alimentario: referencia de norma aplicable al mercado de destino, informes de materiales y trazabilidad de la capa antiadherente.
- Utillaje y colgado: número de piezas por colgador, distancia entre piezas, estabilidad y marcas de contacto.
- Capacidad efectiva: piezas por hora con la mezcla real, no solo con una pieza de referencia.
- Servicios de planta: gas natural, electricidad, extracción, tratamiento de COV y espacio para el horno de curado.
- Calidad de suministro: prueba previa al envío al 100%, alcance de instalación, puesta en marcha y capacitación.
- Posventa: garantía de 1 año, respuesta rápida en 4 horas, soporte técnico remoto y seguimiento regular.
También debe revisarse la capacidad de fabricación del proveedor. Attractivechina declara una planta propia de aproximadamente 35.548 m², 280 empleados, 54 ingenieros y una producción anual de 60 unidades, con 79 patentes de invención en equipos de recubrimiento y protección ambiental. Son datos de contexto que ayudan a evaluar estructura y soporte, pero no sustituyen la validación técnica de la línea para el producto concreto.
Preguntas frecuentes
¿Qué diferencia a una línea de recubrimiento para utensilios de cocina de una línea de pintura convencional?
La diferencia está en el esquema de capas y en el criterio de aceptación. Una línea para utensilios debe aplicar imprimación antioxidante, recubrimiento antiadherente de PTFE y capa superior resistente a altas temperaturas, con control de espesor y condiciones de uso alimentario. También debe manejar formas de sartenes, ollas y bandejas sin perder uniformidad. Una línea de pintura decorativa puede compartir transporte y cabina, pero no sustituye la validación de la receta antiadherente ni la conformidad para contacto con alimentos.
¿Qué utensilios y tamaños cubre la configuración documentada?
La ficha de la línea cita sartenes antiadherentes, revestimiento para olla arrocera y moldes para pasteles, con un tamaño estándar de Φ220*160 mm de alto y un tamaño máximo de Φ300*160 mm de alto. El caso de aplicación incluye sartenes, ollas y bandejas para hornear. Cualquier pieza fuera de ese rango o con una geometría especial debe evaluarse con utillaje y prueba de muestra antes de incorporarse a la producción.
¿Cómo se logra una uniformidad de hasta el 98%?
El caso documentado reporta una uniformidad de hasta el 98% para una línea completa de 20 unidades, pero no la presenta como resultado automático. Para reproducirla hay que controlar la preparación de superficie, la distancia entre piezas, el colgado, la aplicación de cada capa y el curado. También hay que definir cómo se mide la uniformidad. La línea facilita la repetibilidad, pero la receta y la validación con piezas reales siguen siendo necesarias.
¿Qué recubrimientos se aplican en el caso de utensilios de cocina?
El caso aplica recubrimiento antiadherente de PTFE, imprimación antioxidante en aerosol y capa superior resistente a altas temperaturas para sartenes, ollas y bandejas para hornear. El resultado registrado indica que el rendimiento antiadherente cumple estándares internacionales para uso alimentario. Para un proyecto nuevo debe solicitarse la referencia concreta de la norma, el informe aplicable y la validación del material con el mercado de destino.
¿Qué resultados y límites tiene el caso de 20 unidades?
El caso registra uniformidad de hasta el 98%, reducción del desperdicio de pintura del 30%, mejora de la eficiencia de producción del 35% y funcionamiento continuo y estable sin quejas importantes sobre la calidad. También describe baja tasa de defectos, control preciso del espesor y adaptabilidad a varios tamaños. El límite es claro: son resultados de una configuración documentada, no una garantía para cualquier mezcla de productos, material o planta.
¿Cómo preparar una solicitud de evaluación para una línea antiadherente?
Reúna la matriz de productos con diámetros, alturas, materiales y volumen por turno; indique si se procesarán sartenes, ollas, bandejas o tapas; defina el esquema de capas y el uso alimentario previsto; y prepare muestras para validar espesor, uniformidad y adherencia. Para una evaluación inicial puede descargar el catálogo corporativo en PDF y adjuntar esos datos a su consulta técnica.
Conclusión
La adaptación de una línea de recubrimiento para utensilios de cocina se decide con una matriz de productos, una receta validada, un utillaje adecuado y un criterio de aceptación medible. El PTFE, la imprimación antioxidante y la capa superior resistente a altas temperaturas no se evalúan por separado del transporte, el curado y la limpieza del aire. El caso de la línea completa de 20 unidades ofrece referencias útiles, como 98% de uniformidad, 30% menos desperdicio de pintura y 35% más eficiencia, pero cada planta debe confirmar esos valores con sus propias piezas y especificaciones.
Attractivechina, a través de Guangdong Chuangzhi Intelligent Equipment Co., Ltd., aporta experiencia en planificación de planta, fabricación, instalación, puesta en marcha y servicio posventa para líneas de recubrimiento. Para avanzar con una decisión técnicamente sólida, el siguiente paso es comparar muestras, dimensiones y requisitos de uso alimentario antes de fijar la configuración.
Siguiente paso
Si su proyecto incluye sartenes, ollas o bandejas con recubrimiento antiadherente, prepare una muestra y una lista de dimensiones. Puede consultar la configuración y descargar el catálogo corporativo de Attractivechina para revisar el alcance de la línea.
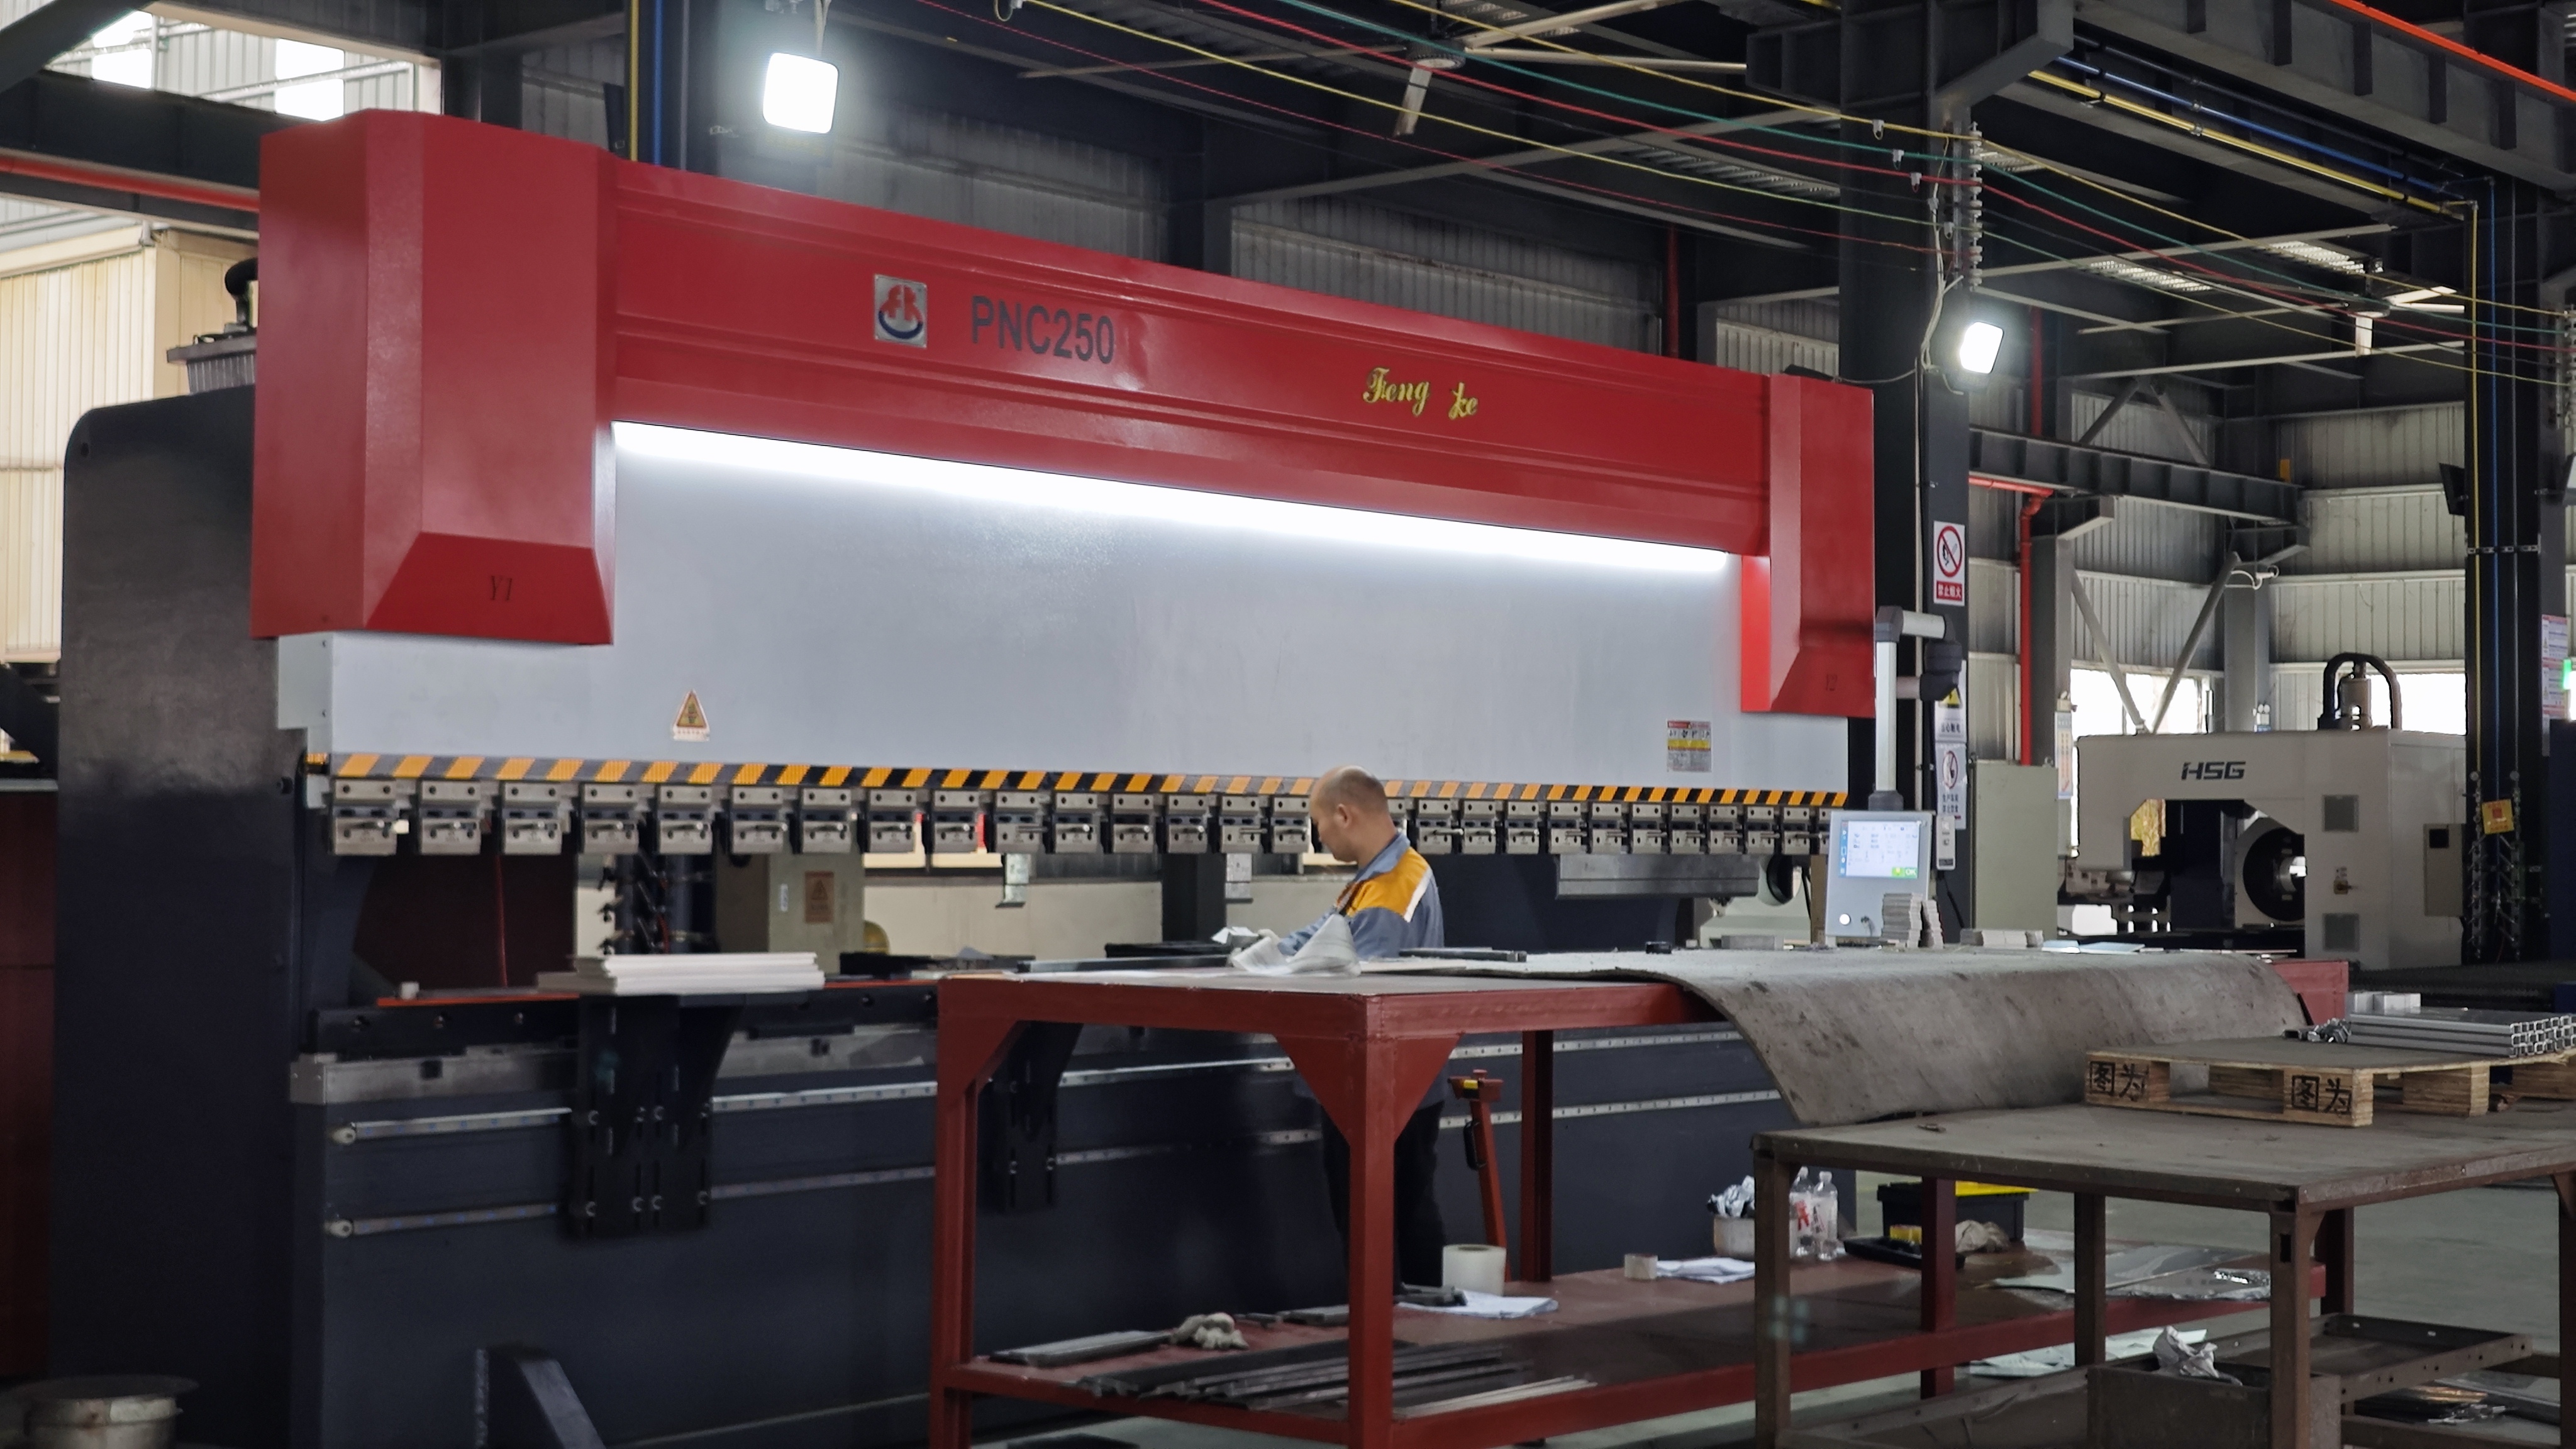
Equipos de producción: la evaluación final debe ligar capacidad, utillaje, curado y servicios de planta a la mezcla real de utensilios.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.