
Линия нанесения покрытий для посуды: сценарий под Φ300×160 мм и 20 крышек
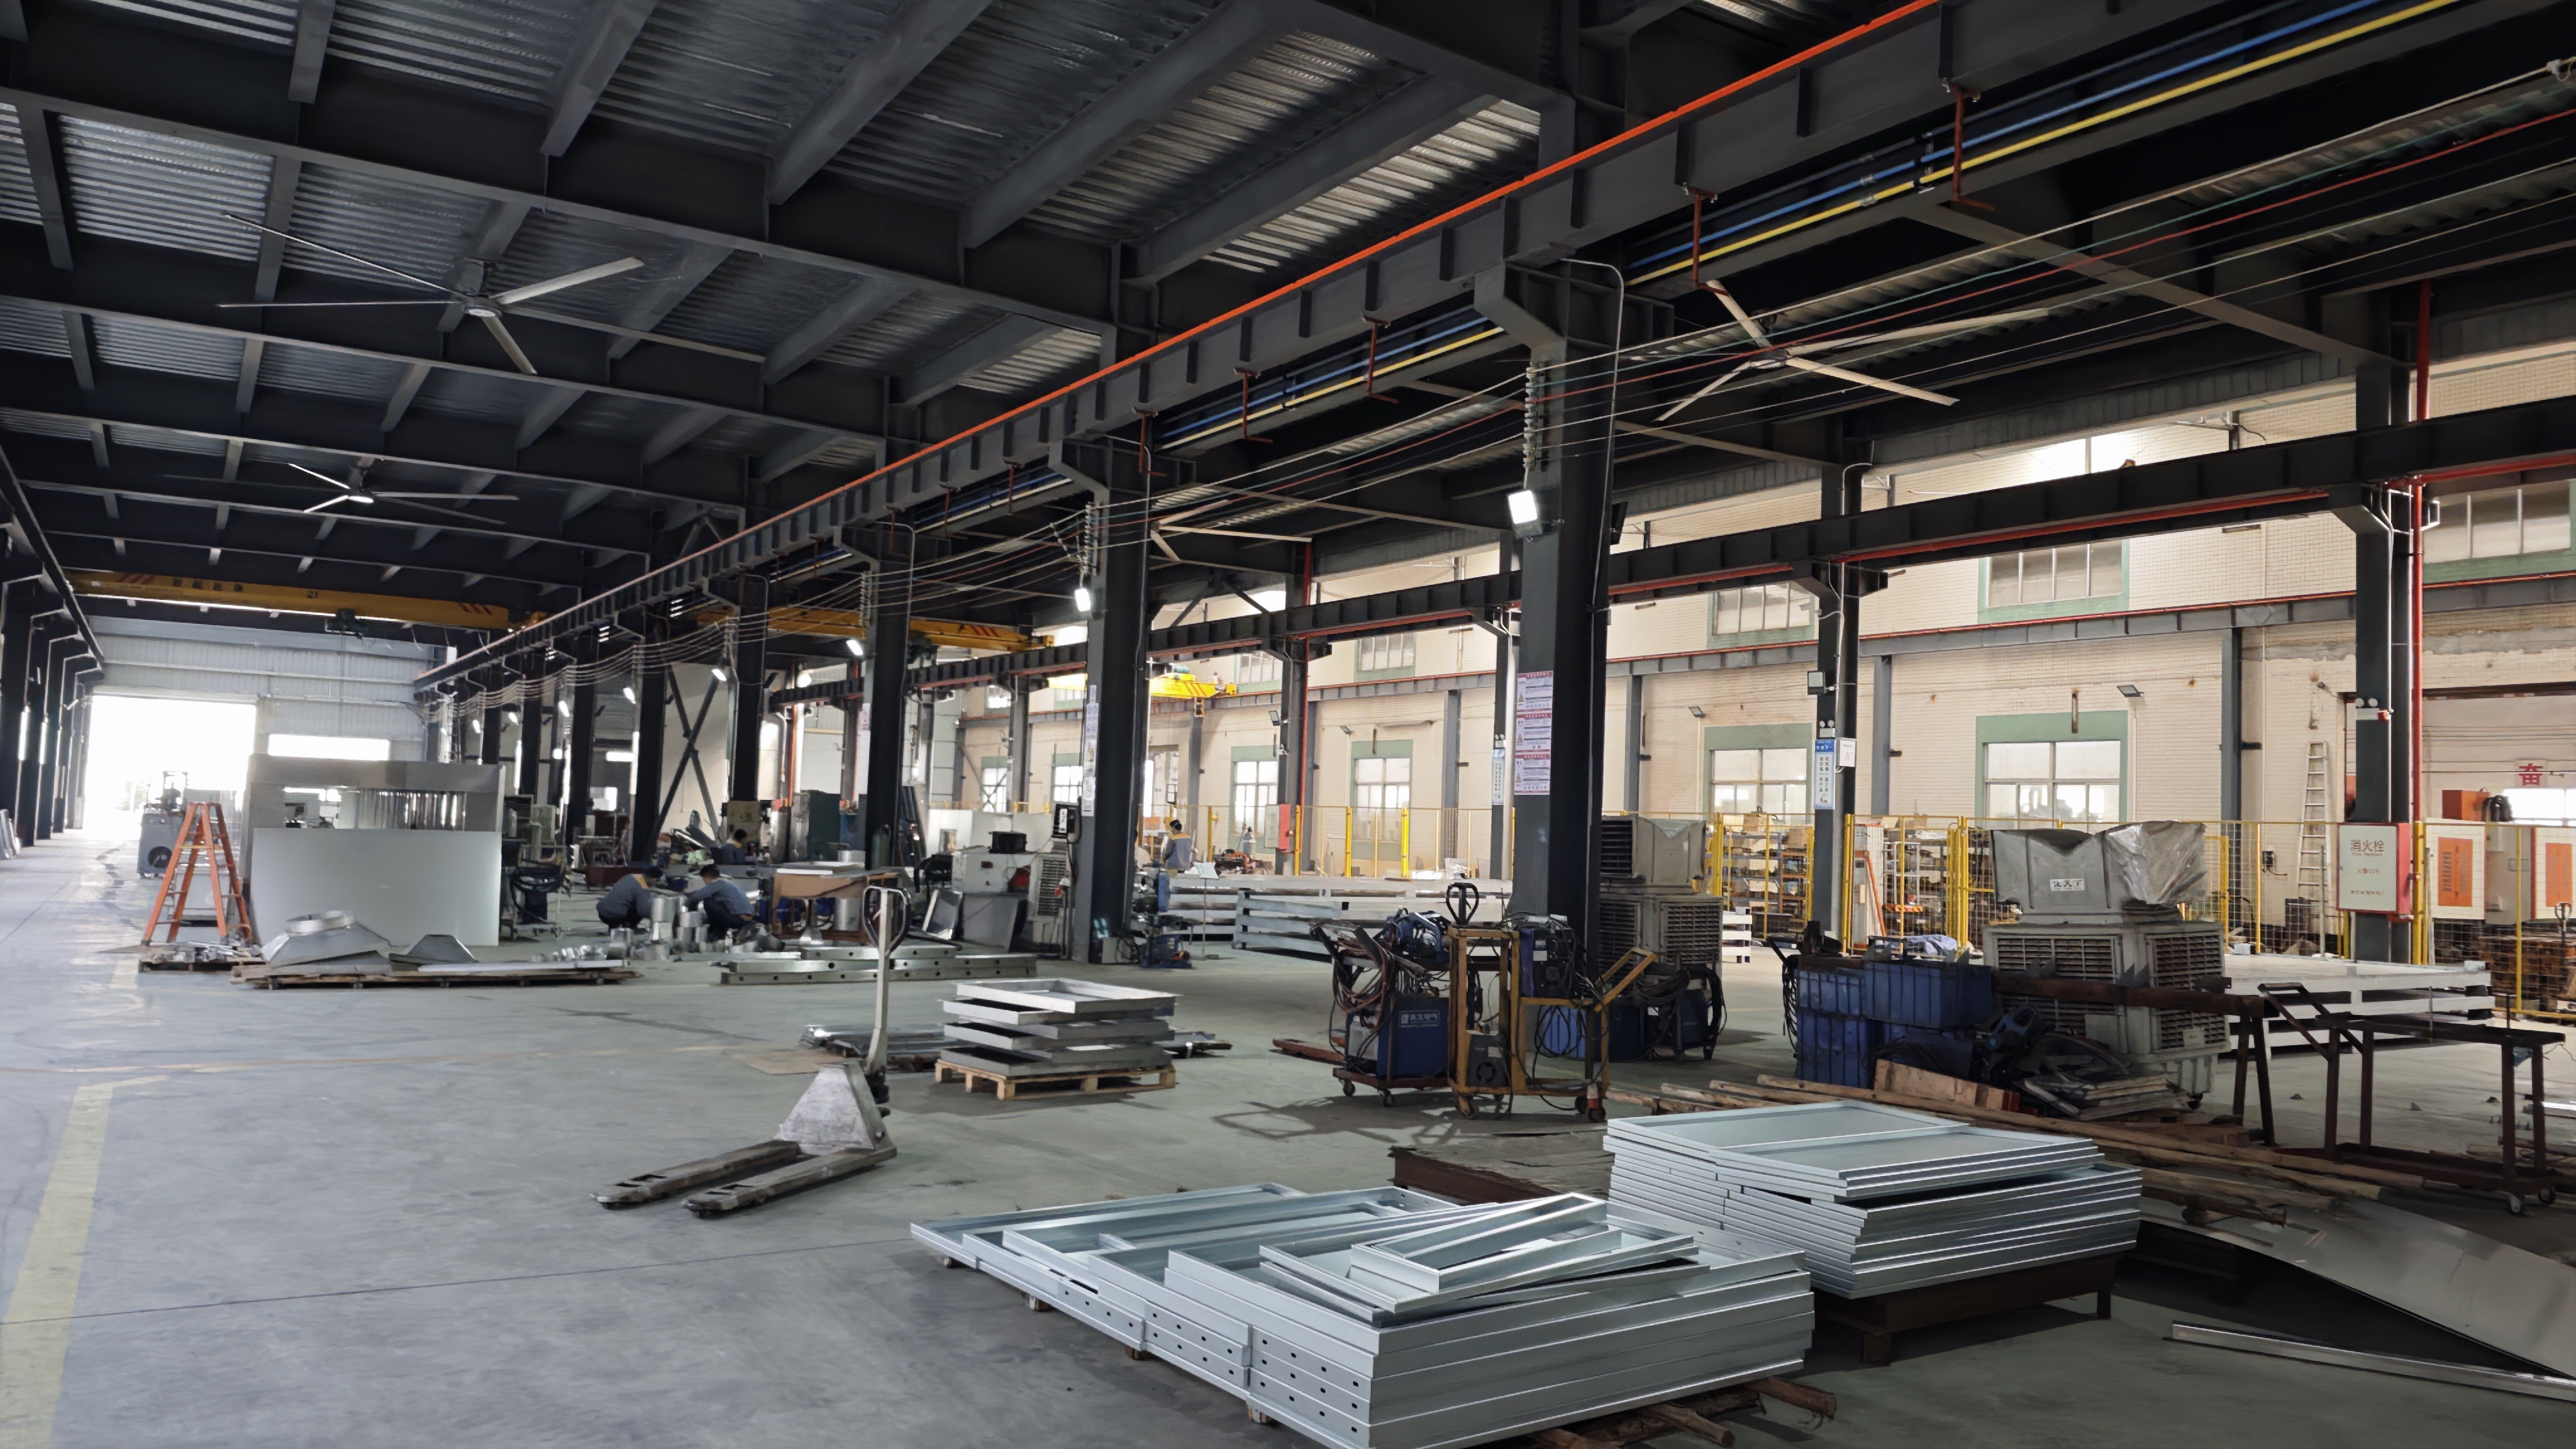
Производственный участок линии нанесения покрытий: сценарий определяется геометрией заготовки и схемой подвески, а не только заявленной производительностью.
Автоматическая линия нанесения покрытий для посуды проектируется не «под отрасль», а под конкретный набор заготовок: диаметр, высоту, материал, способ подвески и требуемый темп выпуска. Один и тот же класс оборудования может выглядеть универсальным в коммерческом описании и оказаться узким в момент приёмки — если верхняя граница габарита, шаг подвески и скорость сушки заданы под другой продуктовый портфель.
Ниже разбирается конкретный сценарий, который часто встречается у производителей посуды со смешанной программой: максимальный размер изделия Φ300×160 мм (H), стандартный Φ220×160 мм (H), подвеска на 4 внутренние ёмкости либо на 20 крышек, производительность 800–1000 шт/ч, заготовки из алюминиевого сплава и композитных материалов, покрытие — антипригарное. Такой набор параметров описывает линию нанесения покрытий на посуду в конфигурации, пригодной для сковород, вкладышей рисоварок и форм для выпечки.
Почему сценарий важнее «средней» производительности
Покупатель на стадии оценки обычно сравнивает линии по одному числу — штук в час. Это удобно, но недостаточно. Производительность линии нанесения покрытий на посуду — производная от трёх величин: числа подвесов, проходящих через камеру в единицу времени, количества изделий на каждом подвесе и доли времени, когда линия работает в стабильном режиме.
Если поставщик указывает 800–1000 шт/ч, корректный вопрос звучит так: для какого изделия, при каком шаге подвески и при какой схеме загрузки заявлен этот диапазон? Дело в том, что в рассматриваемой конфигурации на один подвес ставится либо 4 внутренние ёмкости, либо 20 крышек. Это не взаимозаменяемые режимы: двадцатикратная разница по крышкам и четырёхкратная по ёмкостям относительно одного подвеса означает, что «шт/ч» без указания типа изделия — величина без содержания.
Практический вывод для оценки: в спецификации должна быть зафиксирована связка «изделие — схема подвески — шаг — производительность». Иначе на этапе пусконаладки выясняется, что заявленный темп относится к одному типу заготовки, а фактическая программа состоит из трёх.
Геометрия изделия: что на самом деле задаёт Φ300×160 мм
В рассматриваемом сценарии высота зафиксирована: и стандартное, и максимальное изделие имеют 160 мм по высоте. Меняется диаметр — 220 мм в стандартном исполнении и 300 мм в максимуме. Это типичная картина для посуды, где номенклатура растёт «в ширину»: добавляются новые диаметры сковород и форм, а высота борта остаётся в привычном технологическом диапазоне.
Из этой геометрии следуют три инженерных ограничения, которые покупателю стоит проговорить отдельно.
Первое — верхняя граница диаметра. Φ300 мм — это потолок, а не «рабочий диапазон с запасом». Изделие большего диаметра в этот сценарий не входит, и никакая переналадка оснастки этого не изменит: ограничение задано геометрией камеры, конвейера и зоны факела.
Второе — постоянная высота 160 мм. Она определяет вертикальный габарит подвеса и зазор до элементов камеры. Пока высота не меняется, линия остаётся в проектном режиме; появление изделия с бортом выше выводит его за пределы сценария.
Третье — свойство «не скручивается». Оно указано как характеристика изделия и важно для участка нанесения: плоская, не деформирующаяся заготовка стабильно садится на оснастку, а значит, положение факела относительно поверхности не «плавает» от подвеса к подвесу. Для тонкостенных крышек и форм для выпечки это прямо влияет на равномерность плёнки.
Подвеска: 4 ёмкости или 20 крышек — два разных режима одной линии
Схема подвески в этом сценарии задана явно: 4 внутренние ёмкости на подвес или 20 крышек на подвес. Это самое недооценённое место в оценке линии, потому что именно здесь пересекаются логистика оснастки, производительность и качество покрытия.
| Параметр | Режим «ёмкости» | Режим «крышки» |
|---|---|---|
| Изделий на подвес | 4 | 20 |
| Что преобладает в загрузке | Корпусные изделия: сковороды, вкладыши рисоварок, формы | Плоские изделия малой высоты |
| Как учитывать в расчёте темпа | Считать по корпусам | Считать по крышкам отдельно |
| Что требует перехода | Смена оснастки | Смена оснастки |
Практическое следствие: если производственная программа смешанная, линия работает в двух режимах, и переключение между ними — это не «мелкая переналадка», а смена логики загрузки. Покупателю важно понять, сколько таких переключений в смену допускает его собственный план выпуска.
Второе следствие — разная природа риска. В режиме ёмкостей критичны позиционирование факела внутри изделия и равномерность по борту; в режиме крышек на первый план выходит плотность посадки: двадцать изделий на подвесе должны быть выставлены так, чтобы соседние заготовки не перекрывали друг другу зону напыления.
Шаг 450–900 мм и скорости участков: где возникает узкое место
Шаг заготовки в рассматриваемой конфигурации — 450–900 мм. Диапазон широкий, и он напрямую связан с плотностью подвесов на конвейере: меньший шаг даёт больше подвесов в единицу времени при одной и той же скорости конвейера, больший — снижает плотность, но увеличивает зазор между изделиями.
Дальше вступает фактор синхронизации участков. В спецификации указаны две разные линейные скорости: линия анодирования — 1200 мм/мин, настольная печь отверждения — 1000 мм/мин с регулировкой в диапазоне 0,5–1,5 м/мин. Номинально сушка медленнее анодирования. Это означает, что печь отверждения нужно рассматривать как потенциальный ограничитель темпа, а не как «ещё один участок в цепочке».
Регулировка печи от 0,5 до 1,5 м/мин даёт запас: часть режимов можно поднять до уровня выше 1000 мм/мин. Но при оценке проекта полезно спросить, при какой линейной скорости печи обеспечивается заявленный темп и как организован буфер между напылением и сушкой. Ответ на этот вопрос показывает, насколько поставщик считал сценарий целиком, а не собирал его из каталожных блоков.
Отдельно стоит зафиксировать энергетическую схему: в конфигурации указаны природный газ и электричество. Для площадки это означает необходимость двух подводов и понимание того, какой участок на каком энергоносителе работает — это влияет и на стоимость эксплуатации, и на требования к помещению.
Материалы: алюминиевый сплав и композитные заготовки
В сценарии заявлены два класса материалов: алюминиевый сплав и композитные материалы, включая нержавеющую сталь, алюминиевый сплав и медь. Практически это означает, что линия должна работать с разнородной заготовкой в рамках одной программы, а не только с монометаллом.
Для покупателя здесь важны два момента. Первый — подготовка поверхности под антипригарное покрытие должна соответствовать типу подложки; универсального режима «для всего» не существует, поэтому в проекте обычно предусматривают маршрутизацию по типам заготовок. Второй — конструктивное исполнение самой линии: основной каркас из углеродистой стали, камера напыления и трубопроводы из нержавеющей стали. Это стандартное решение для влажной среды и агрессивных составов, и его стоит проверять в спецификации материалов, а не принимать на веру.
Как этот сценарий реализуется у Attractivechina
Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd., ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)) — китайский производитель автоматизированных линий нанесения покрытий, расположенный в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин, провинция Гуандун. Компания основана в 2005 году, располагает собственными производственными площадями около 35 548 м², штатом 280 сотрудников и командой НИОКР из 54 инженеров; годовой выпуск — порядка 60 единиц оборудования, доля экспорта — 20%.
В линейке присутствует линия нанесения покрытий на посуду — автоматическая линия для антипригарных покрытий, ориентированная на сковороды, вкладыши рисоварок и формы для выпечки. Заявленные параметры этой конфигурации совпадают с разобранным выше сценарием: стандартное изделие Φ220×160 мм (H), максимальное — Φ300×160 мм (H), производительность 800–1000 шт/ч, шаг 450–900 мм, подвеска 4 внутренние ёмкости или 20 крышек, скорость анодирования 1200 мм/мин, линейная скорость настольной печи отверждения 1000 мм/мин с регулировкой 0,5–1,5 м/мин.
Существенная для оценки деталь: производитель заявляет более 30 лет опыта в комплексных решениях для линий нанесения покрытий и владеет 79 патентами на изобретения в области окрасочного и природоохранного оборудования, а общее число патентов превышает 300. Для покупателя это индикатор того, что речь идёт о собственной инженерной разработке, а не о сборке из покупных модулей, — хотя сам по себе патентный портфель не заменяет проверку конкретной конфигурации под ваш габарит.
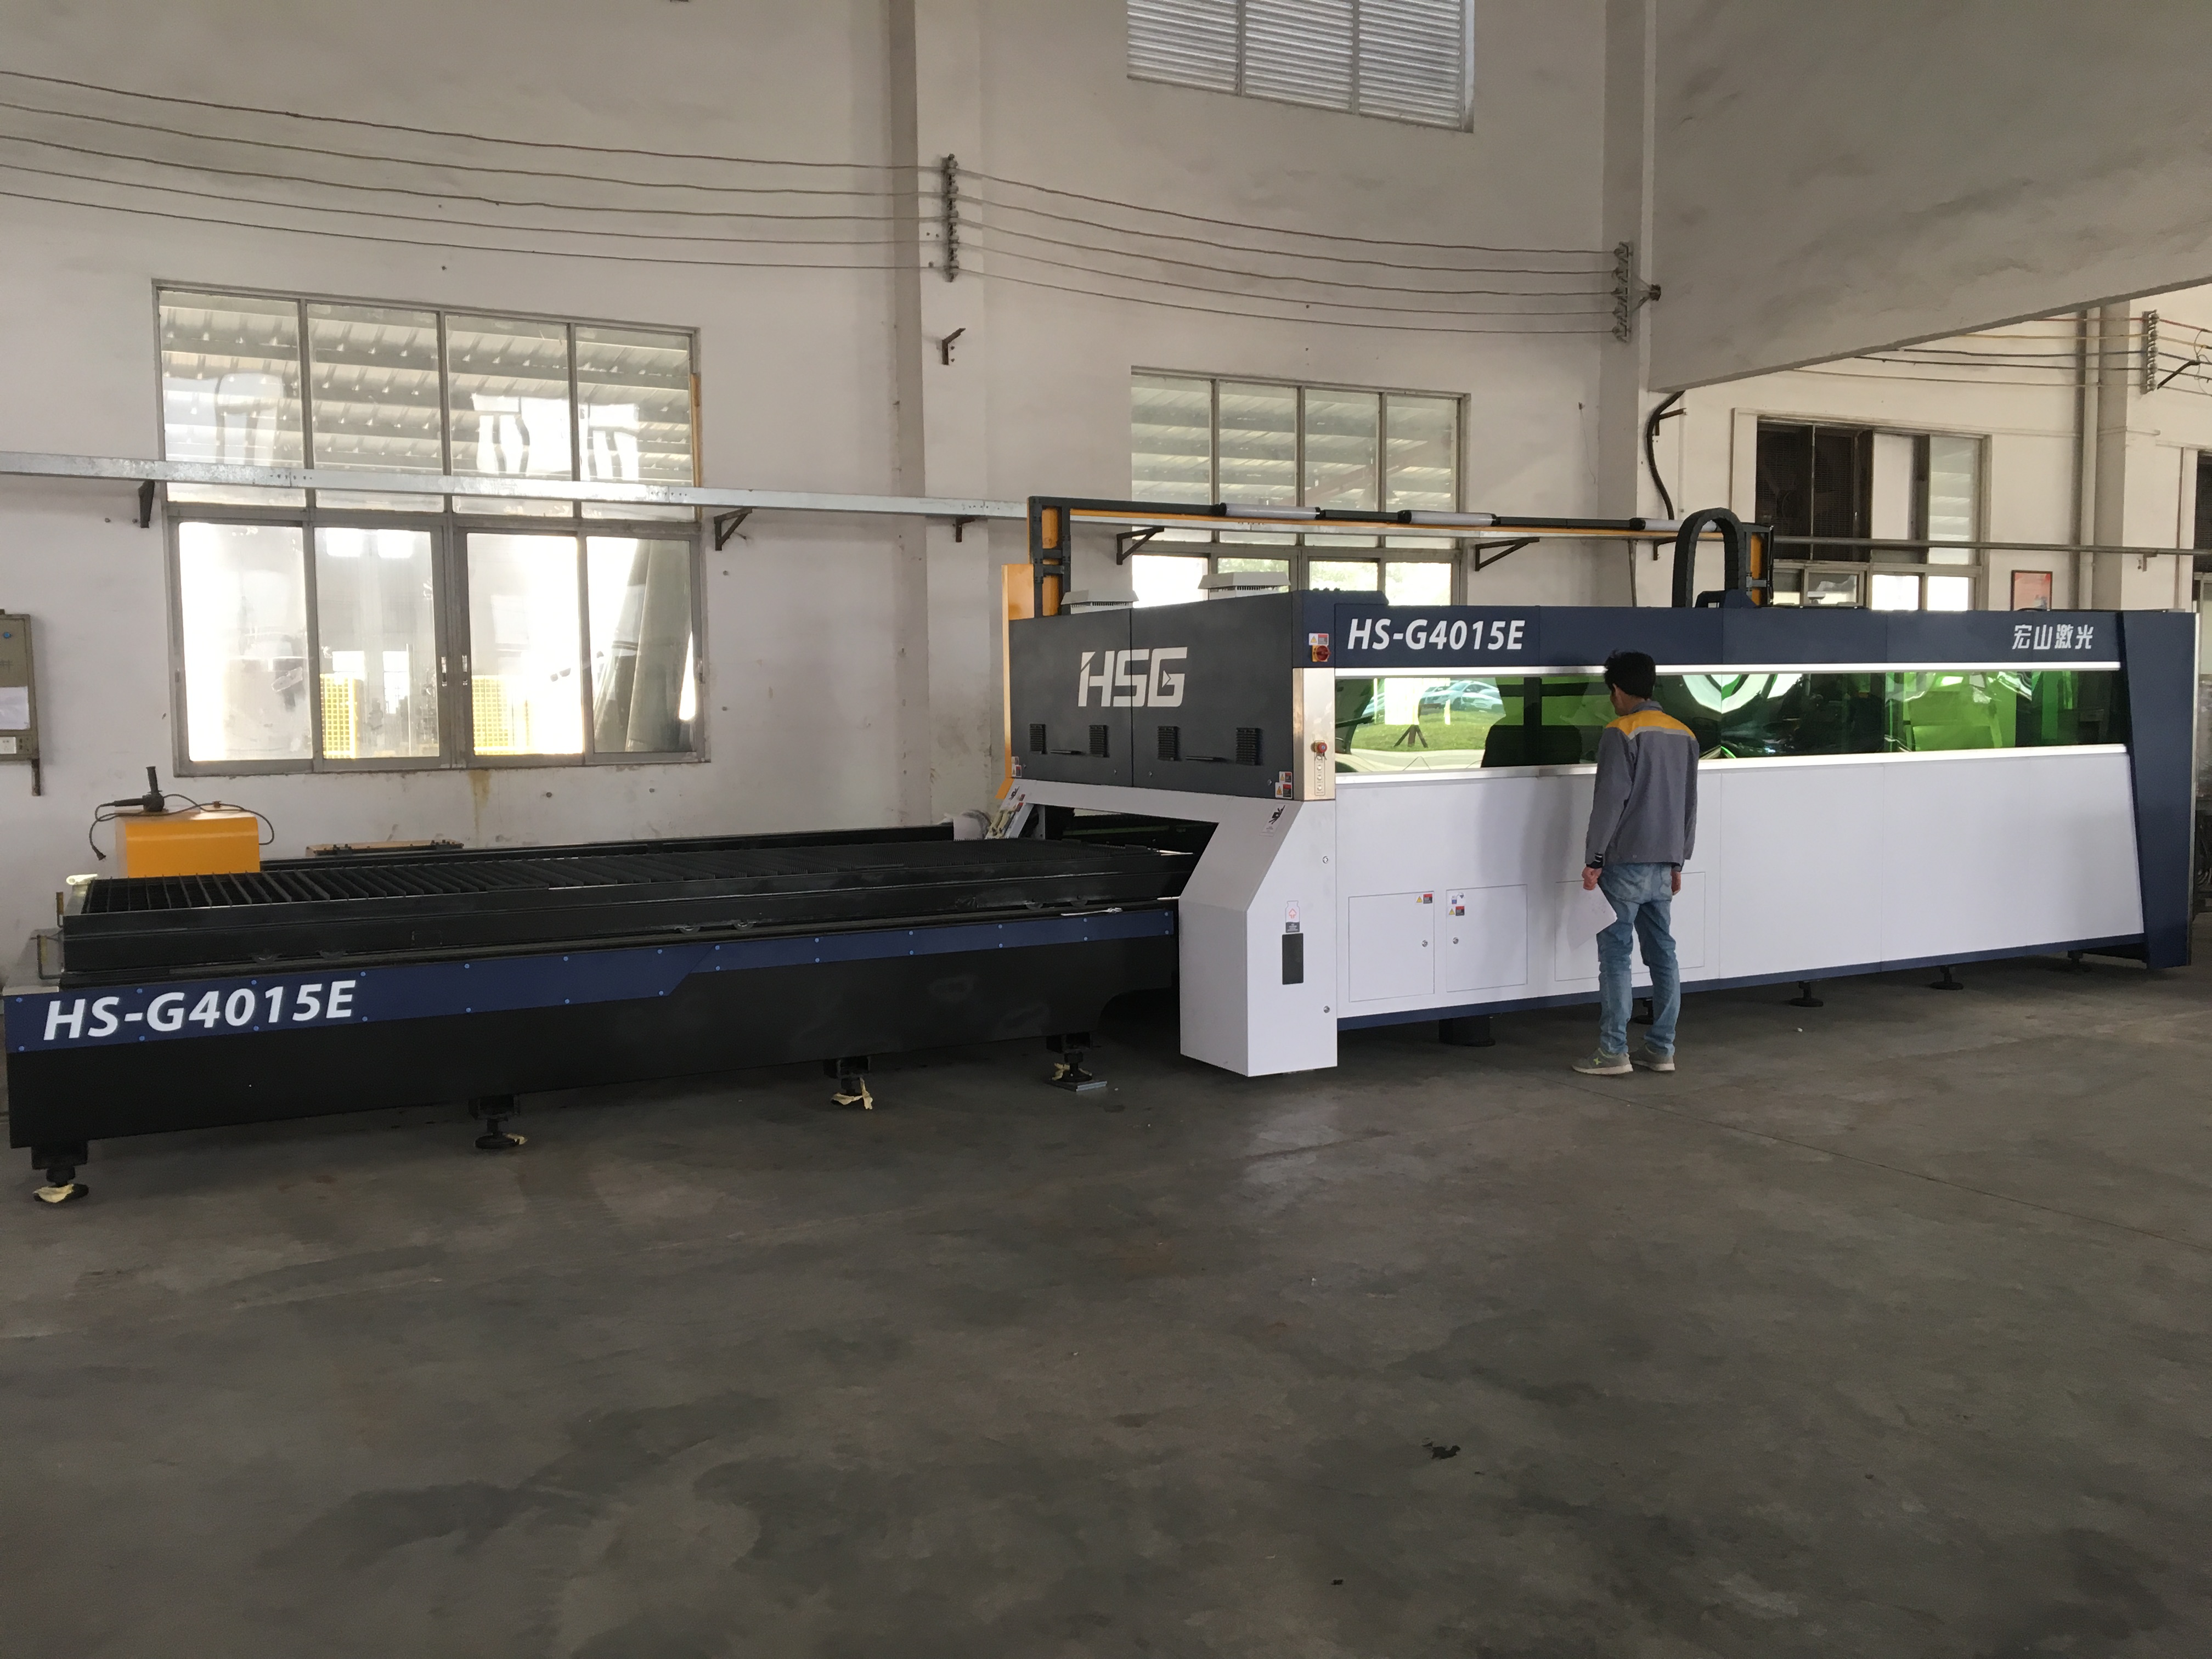
Участок линии: конфигурация подбирается под габарит заготовки, схему подвески и требуемый темп выпуска.
Применение: сковороды, вкладыши рисоварок, формы для выпечки
Три названных типа изделий хорошо показывают, зачем в сценарии заложены и 4 ёмкости, и 20 крышек на подвес.
Сковороды. Корпусное изделие с бортом и внутренней полостью — именно тот случай, где важна работа факела внутри ёмкости и равномерность по диаметру от 220 до 300 мм. Расширение диаметрального ряда — типичный драйвер перехода на линию с верхней границей Φ300 мм.
Вкладыши рисоварок. Близкая геометрия, но с более жёсткими требованиями к повторяемости: вкладыш — это функциональная поверхность, контактирующая с продуктом, поэтому отклонение по толщине плёнки воспринимается как дефект, а не как «допустимая вариация».
Формы для выпечки. Часто плоские, с малой высотой борта — то есть ближе к «крышечной» логике загрузки, где решает плотность посадки на подвесе, а не глубина полости.
По данным самого производителя, в рамках проектов по посуде (20 комплектных автоматических линий) заявлены: равномерность покрытия до 98%, соответствие антипригарных свойств международным стандартам пищевой безопасности, снижение расхода краски на 30% и повышение эффективности производства на 35%, при стабильной непрерывной работе без крупных претензий к качеству; проекты реализованы в России, Иране, Индии, Бангладеш, Вьетнаме, Таиланде и Китае, среди пользователей — OEM-заводы брендов, производители частных марок и заводы бытовой техники. Это данные поставщика, а не независимый аудит, и в оценке их следует воспринимать как ориентир для формулировки собственных критериев приёмки.
Что меняется на рынке оборудования для посуды
Без привязки к конкретным цифрам можно выделить несколько устойчивых сдвигов, которые видны и в запросах покупателей, и в том, как поставщики описывают свои продукты.
Первый — переход от монопродуктовой линии к смешанной программе. Производителю посуды всё чаще нужно выпускать несколько диаметров и несколько типов изделий на одном оборудовании, поэтому «запас по габариту» становится коммерческим преимуществом: линия с верхней границей Φ300 мм позволяет добавлять новые позиции без замены оборудования.
Второй — рост требований к подтверждению, а не к обещанию. Покупатели всё чаще просят не описание «высокой автоматизации», а конкретные параметры участков, диапазоны регулировки, схемы подвески и документацию о соответствии.
Третий — экологическое измерение. Наличие у производителя сертифицированной системы экологического менеджмента становится фильтром на раннем этапе: у Attractivechina действует сертификат ISO 14001 (DZ/CN/2407055E, срок действия до 14.10.2027) и ISO 45001 (04926S00152R001, срок действия до 19.04.2029). При этом подчеркнём: эти сертификаты подтверждают систему управления, а не конкретные показатели выбросов на вашей площадке — их нужно запрашивать отдельно.
Сравнение с традиционными решениями и границы применимости
Традиционный участок нанесения покрытий на посуду строится вокруг ручных постов и печей периодического действия. Его сильные стороны известны: гибкость по номенклатуре и низкий порог входа. Слабости тоже предсказуемы — зависимость качества от оператора, разброс толщины плёнки между изделиями и внутри партии, а также сложность удержания стабильного темпа при росте объёма.
Автоматизированная линия меняет логику: параметры процесса задаются оборудованием, а не навыком смены. Но у этого перехода есть границы, и их полезно назвать прямо.
Ограничение по габариту. Сценарий Φ300×160 мм — это предел, а не запас. Изделия с большим диаметром или большей высотой борта в него не входят; для них нужна другая конфигурация, и попытка «растянуть» существующую линию приведёт к компромиссу по качеству.
Ограничение по гибкости загрузки. Два режима подвески означают переналадку. При очень широкой и мелкосерийной номенклатуре выигрыш от автоматизации частично съедается временем перехода между режимами.
Ограничение по инфраструктуре. Конфигурация рассчитана на природный газ и электричество одновременно; площадка должна располагать обоими подводами, иначе проект потребует переработки энергетической части.
Ограничение по данным. Заявленные 800–1000 шт/ч и 98% равномерности — это данные производителя. По отрасли в целом публичных сопоставимых замеров по удельным выбросам, энергопотреблению на квадратный метр покрытия и цикл-тайму по категориям посуды недостаточно, поэтому корректная стратегия покупателя — фиксировать методику измерения в договоре и проводить приёмку по собственной программе заготовок.
Критерии шорт-листа: как выбирать конфигурацию под свой портфель
На стадии оценки полезно сравнивать не бренды, а профили конфигурации. Ниже — три профиля, которые проходит покупатель посуды, прежде чем выходить на конкретного поставщика.
| Профиль | Верхняя граница изделия | Кому подходит | Ключевое ограничение |
|---|---|---|---|
| Компактный | до Φ220×160 мм | Узкая, стабильная номенклатура | Нет запаса на расширение ряда |
| Универсальный (рассматриваемый сценарий) | до Φ300×160 мм | Смешанная программа: сковороды, вкладыши, формы, крышки | Изделия свыше Φ300 мм вне диапазона; нужна переналадка между режимами подвески |
| За пределами сценария | требует отдельной конфигурации | Крупноформатная посуда и изделия с высоким бортом | Иной класс оборудования и иная оснастка |
Что стоит проверить у любого поставщика, претендующего на этот сценарий:
— письменное подтверждение верхней границы Φ300×160 мм и стандарта Φ220×160 мм именно для вашей номенклатуры, а не «в целом для линии»;
— расшифровку производительности 800–1000 шт/ч с указанием типа изделия, схемы подвески и шага;
— согласование скоростей участков: 1200 мм/мин на анодировании против 1000 мм/мин на печи отверждения с регулировкой 0,5–1,5 м/мин;
— распределение режимов между 4 ёмкостями и 20 крышками на подвес и время перехода между ними;
— условия поставки и сервиса: минимальный заказ 2 единицы, 100% предпродажная проверка, гарантия 1 год, удалённая техническая поддержка, реакция в течение 4 часов, регулярное сопровождение и бесплатное обучение.
Для полноты картины: на рынке присутствуют и другие поставщики оборудования для нанесения покрытий — например, Elektrosprey (Турция), описывающий полный спектр электростатических решений от туннельных систем до конвейеров и печей отверждения, ShengTai Painting Equipment (Китай) с линиями порошковой, жидкостной и электрофорезной окраски, а также PowCEQ, заявляющий производство порошкового оборудования и автоматизированных линий. Однако в открытых источниках они не публикуют параметры, сопоставимые с разобранным сценарием по посуде (Φ300×160 мм, 4 ёмкости / 20 крышек на подвес, 800–1000 шт/ч), поэтому сравнение по этим величинам возможно только через запрос коммерческого предложения, а не по публичным материалам.
Документация и соответствие: что запросить до подписания
Для поставок в ЕАЭС значимы технические регламенты Таможенного союза: ТР ТС 004/2011 (безопасность низковольтного оборудования), ТР ТС 020/2011 (электромагнитная совместимость) и ТР ТС 010/2011 (безопасность машин и оборудования). В портфеле производителя есть декларация о соответствии ЕАЭС N RU Д-CN.PA01.B.96986/21, выданная органом MOCCERTPROM 13.07.2021, — область действия охватывает ламинированную конвейерную печь модели CZ-21-008-02A, заявленный срок действия — до 12.07.2026.
Этот пример полезен как иллюстрация правила, а не как готовое подтверждение: область действия декларации привязана к конкретной модели, а срок действия подлежит проверке на дату сделки. Универсальная рекомендация покупателю — требовать актуальные документы именно на поставляемую конфигурацию, а не на оборудование в целом.
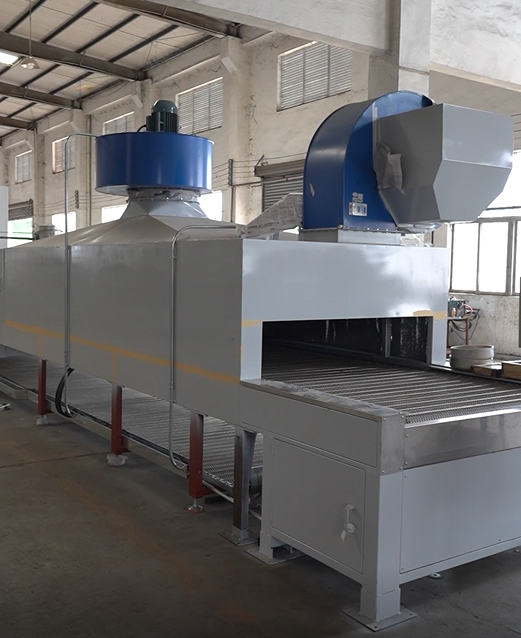
Монтаж и пусконаладка: приёмка по собственной программе заготовок — базовый способ проверить заявленные параметры.
Перспектива: сценарий как единица проектирования
Наиболее вероятное направление развития в этом сегменте — не рост «универсальности» линий, а более точная привязка конфигурации к продуктовому портфелю. Покупатель всё реже спрашивает «какая линия самая производительная» и всё чаще — «какой сценарий вы держите и чем подтверждаете его границы».
Для производителей посуды это означает сдвиг в сторону документированных параметров: схема подвески, шаг, скорости участков, диапазон диаметров и высоты, режимы перехода. Линия нанесения покрытий, описанная через сценарий, а не через общий класс оборудования, даёт более предсказуемую приёмку — и более честное сравнение поставщиков между собой.
Технический каталог производителя с описанием конфигураций доступен для ознакомления: каталог Attractivechina (PDF).
FAQ
Подходит ли эта конфигурация для сковороды диаметром более 300 мм?
Нет. В сценарии максимальный размер изделия ограничен Φ300×160 мм (H) при стандартном Φ220×160 мм (H). Изделие большего диаметра выходит за пределы геометрии камеры и зоны напыления; для него требуется отдельная конфигурация оборудования, а не переналадка оснастки.
Сколько крышек размещается на подвесе и как это связано с производительностью?
Схема подвески в этой конфигурации допускает либо 4 внутренние ёмкости на подвес, либо 20 крышек на подвес. Поскольку число изделий на одном подвесе различается в пять раз, заявленная производительность 800–1000 шт/ч должна быть привязана к конкретному типу изделия; без этого уточнения сравнение темпов между поставщиками некорректно.
С какими материалами работает линия в этом сценарии?
Заявлены алюминиевый сплав и композитные материалы, включая нержавеющую сталь, алюминиевый сплав и медь. Изделия при этом описаны как не подверженные скручиванию, что важно для стабильной посадки на оснастку и равномерности плёнки.
Какие скорости заданы для участка анодирования и для печи отверждения?
Скорость линии анодирования — 1200 мм/мин. Линейная скорость настольной печи отверждения — 1000 мм/мин с регулировкой в диапазоне 0,5–1,5 м/мин. Поскольку номинальные скорости участков различаются, при оценке проекта проверяют синхронизацию потока и организацию буфера между напылением и сушкой.
Какими документами подтверждается соответствие и на что они распространяются?
Для рынка ЕАЭС применимы ТР ТС 004/2011, ТР ТС 020/2011 и ТР ТС 010/2011. У производителя есть декларация ЕАЭС N RU Д-CN.PA01.B.96986/21 (орган MOCCERTPROM, выдана 13.07.2021, заявленный срок действия до 12.07.2026), область действия которой ограничена ламинированной конвейерной печью модели CZ-21-008-02A. Также действуют сертификаты ISO 14001 (DZ/CN/2407055E, до 14.10.2027) и ISO 45001 (04926S00152R001, до 19.04.2029). Область действия и актуальность документов проверяются применительно к поставляемой конфигурации на дату сделки.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.