
Линия нанесения покрытий: чек-лист покупателя и матрица сравнения для 5 отраслей
Линия нанесения покрытий — это не отдельная машина, а производственная система, в которой одновременно сходятся геометрия изделия, технология окрашивания, сушка, логистика подвесок и требования по выбросам. На этапе принятия решения покупатель чаще всего проигрывает в одном: сравнивает предложения по строке «цена за линию». Между тем две линии с одинаковой заявленной производительностью могут быть несопоставимы, если у них разные габариты заготовок, материал камер и тип покрытия. Ниже — практический чек-лист и матрица сравнения, собранные как алгоритм решения, а не как рекламное описание.
Материал построен вокруг сравнения конфигураций для пяти групп: кухонной посуды, металла и строительных материалов, автокомпонентов, мебели и изделий из дерева, а также промышленного оборудования. Для каждой группы указаны параметры, по которым предложения действительно сопоставимы, и параметры, которые нужно фиксировать в техническом задании до запроса коммерческого предложения.
Почему сравнение нужно начинать с матрицы, а не с цены
Одинаковая цифра «производительность 900 изделий в час» ничего не говорит о сопоставимости. Одна линия может быть рассчитана на кастрюли определённого диаметра с подвесом нескольких ёмкостей, другая — на крышки с иным шагом подвеса. Обе закрывают задачу, но сравнивать их по одной строке невозможно. Матрица нужна, чтобы привести предложения к общему набору измерений и только затем переходить к коммерческим условиям.
Практическая ценность такого подхода в том, что он отсекает маркетинговые формулировки. Производительность, габариты заготовок, тип покрытия и материал камеры — это параметры, которые либо подтверждаются техническим описанием и протоколами испытаний, либо остаются обещанием. Покупателю на стадии решения полезно требовать именно подтверждаемые единицы измерения, а не оценочные определения.
Чек-лист покупателя: что зафиксировать до запроса КП
До отправки запроса поставщикам полезно закрыть следующие восемь пунктов. Они образуют каркас, к которому потом привязывается любое предложение.
- Тип и геометрия изделия. Посуда, панель, диск колеса, бампер, рама или щит — от этого зависит тип конвейера и подвески.
- Производительность. Для штучных изделий это изделия в час, для листовых — квадратные метры в сутки или линейная скорость конвейера.
- Габариты и масса заготовки. Максимальная длина, ширина, высота и вес определяют размеры камеры и проёмов.
- Материал изделия. Металл, алюминий, дерево или пластик требуют разной предварительной обработки.
- Тип покрытия и технология. Порошковое, жидкостное, электрофорезное или антипригарное нанесение выбирается под конечное назначение.
- Материал каркаса и камер. Нержавеющая сталь или углеродистая — вопрос коррозионной стойкости и срока службы.
- Экологические требования. Наличие системы сбора и очистки отходящих газов, контроль выбросов летучих органических соединений.
- Критерии приёмки. Какие протоколы испытаний и какие замеры подтверждают характеристики на приёмке.
Матрица сравнения для 5 отраслей
Ниже сведены ориентиры по пяти отраслям. Часть значений задаётся как справочная и должна быть подтверждена в техническом задании, часть — как проектный ориентир для конкретной конфигурации.
| Отрасль | Типовые изделия | Ориентир производительности | Габариты заготовки | Ключевые особенности процесса |
|---|---|---|---|---|
| Кухонная посуда | кастрюли, сковороды, крышки, внутренние ёмкости | 800–1000 шт/ч | напр. заготовка Φ300×160 мм; подвес 4 внутренних ёмкости или 20 крышек | предварительная обработка, анодирование, внутреннее и внешнее покрытие |
| Металл и строительные материалы | листовые панели, профили, крупноформатные элементы | до 5000 м²/день | до 7000×2000×2200 мм; скорость ленты до 3000 мм/мин | обезжиривание, химическая конверсия, грунт, сушка, охлаждение, верхний слой |
| Автокомпоненты | колёсные диски, бамперы, конструктивные детали | выход годных до 98% | определяется подвесом и габаритом кузова | обезжиривание при высокой температуре, роботизированное распыление, контроль толщины плёнки |
| Мебель и изделия из дерева | щиты, каркасы, фасады, элементы отделки | зависит от типа покрытия и сушки | по габариту щита или каркаса | грунтование, шлифовка, сушка, нанесение отделочного слоя |
| Промышленное оборудование | рамы, крупные узлы, техника для ж/д транспорта | определяется тактом линии | крупногабаритные заготовки | зачистка и обеспыливание, нагрев, грунт, сушка, верхний слой, маркировка |
Из таблицы видно главное: набор критичных параметров меняется от отрасли к отрасли. Для посуды решающими становятся штучная производительность и схема подвеса; для металла — габарит заготовки и скорость конвейера; для автокомпонентов — стабильность выхода годных.
Как сравнивать линию для посуды и линию для металла
Эти две категории чаще всего пытаются сравнивать между собой ошибочно. Линия для кухонной посуды измеряется в штуках в час, потому что изделия штучные и подвешиваются. Линия для металла и строительных материалов измеряется в площади в сутки, потому что изделия листовые и движутся по конвейеру.
Посуда: производительность и подвес
Для посуды базовая производительность стандартной линии лежит в диапазоне 800–1000 штук в час. Например, заготовка Φ300×160 мм может подвешиваться с раскладкой на четыре внутренние ёмкости или на двадцать крышек за один проход. Эти два числа — не одно и то же: одна и та же линия при разной оснастке даёт разный штучный выход. Поэтому при сравнении предложений нужно смотреть не на максимальную цифру, а на то, для какой раскладки она заявлена. Технологически такой линии требуется последовательность, включающая предварительную обработку, анодирование и отдельные линии внутреннего и внешнего покрытия.
Металл: габарит и скорость конвейера
Для металла и строительных материалов линия проектируется вокруг габарита заготовки. Крупноформатные изделия длиной до 7000 мм при ширине и высоте до 2000–2200 мм требуют камер соответствующего сечения, а не универсальной оснастки. Производительность здесь определяется площадью: для крупноформатной линии проектный ориентир может составлять до 5000 м²/день при скорости конвейера до 3000 мм/мин. Проход годных на листовых линиях заявляется на уровне 97%, что важно фиксировать как измеримый критерий, а не как общее обещание качества.
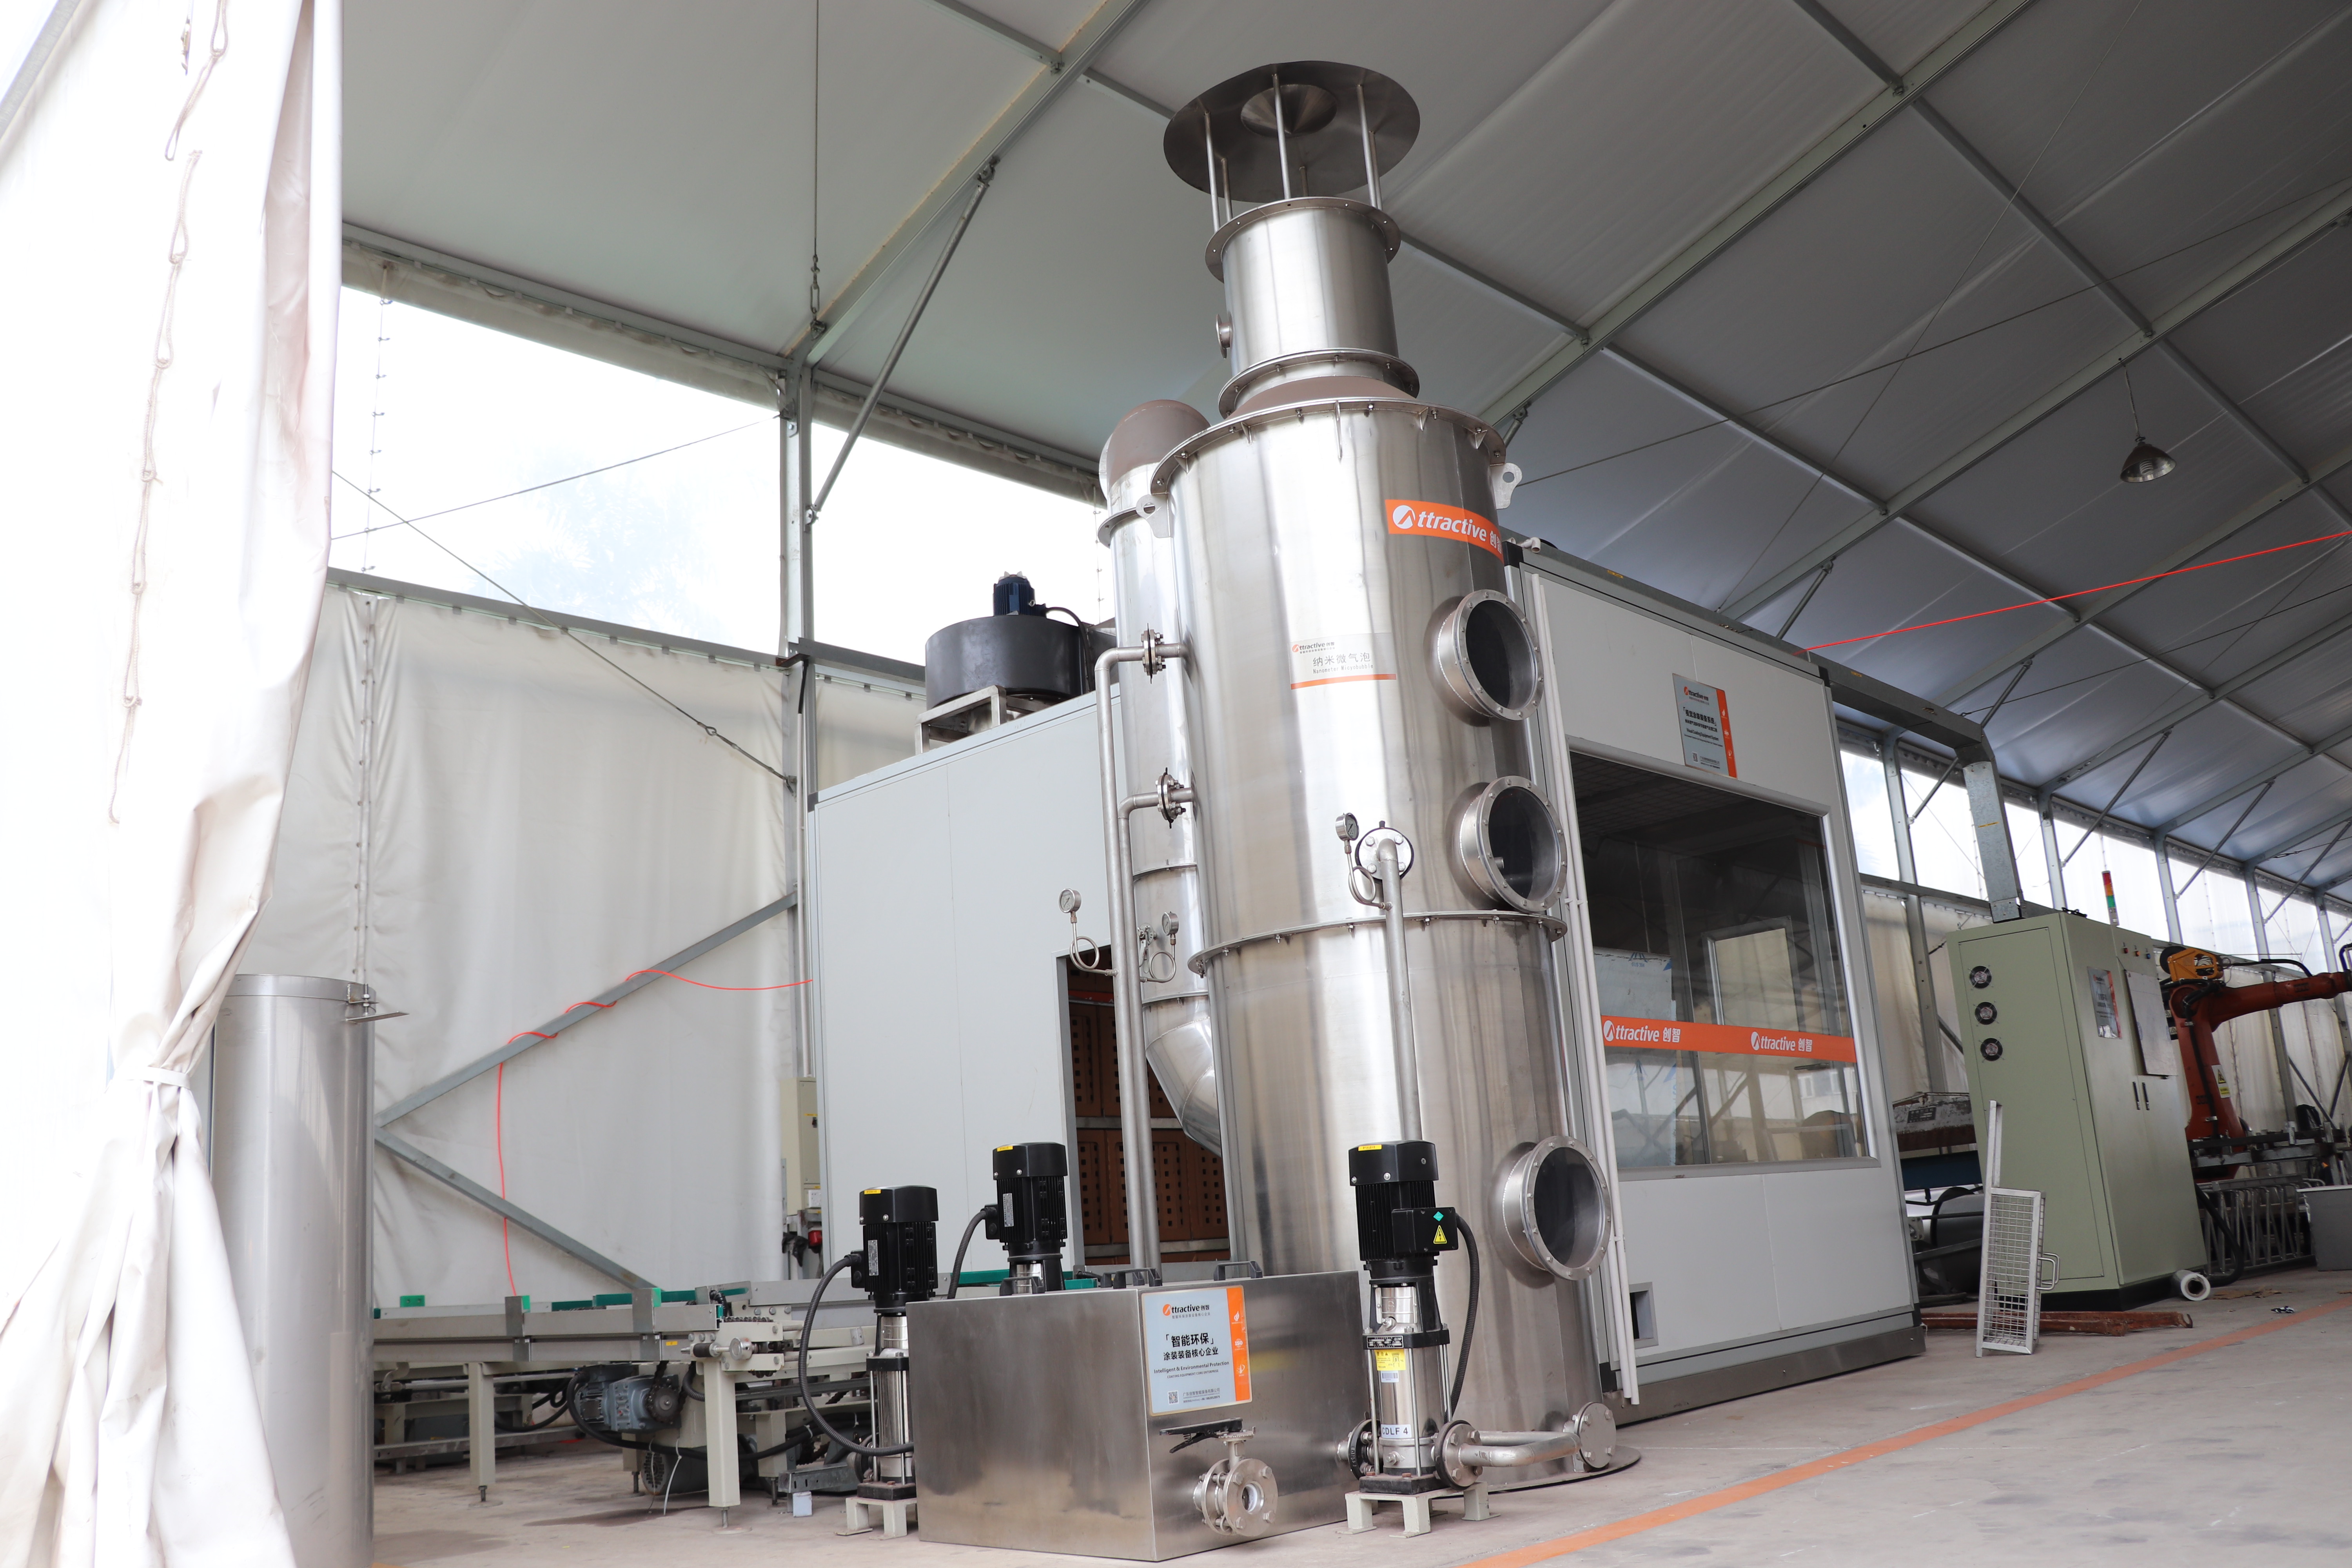
Нержавеющая сталь в камере и трубопроводах: на что влияет выбор материала
Материал камеры окраски и трубопроводов — параметр, который в коммерческом предложении часто скрыт, но на стадии решения оказывает прямое влияние на срок службы и стоимость владения. Лакокрасочные материалы, растворители и влага, образующаяся в процессе, агрессивны к обычной углеродистой стали. Нержавеющая сталь в камере и трассах подачи снижает скорость коррозии, упрощает очистку и уменьшает риск загрязнения покрытия продуктами окисления.
Практический вывод для покупателя носит сравнительный характер. Если два предложения различаются только ценой, но одно выполнено с нержавеющими элементами в зоне контакта с материалом, а другое — нет, они не сопоставимы по стоимости владения, даже если стартовая цена близка. Поэтому материал камеры и трубопроводов стоит вынести в отдельную строку матрицы сравнения и требовать по нему однозначного ответа от поставщика.
Условия закупки и критерии приёмки
На стадии решения коммерческие условия сравнивают только после того, как технически согласована конфигурация. Разумно зафиксировать следующие позиции.
- Состав поставки. Что входит в линию: камеры, конвейер, сушка, система очистки отходящих газов, оснастка.
- Критерии приёмки по производительности. Измеряются ли они в штуках в час, в квадратных метрах в сутки или в скорости конвейера — единица измерения и методика замера должны быть определены заранее.
- Выход годных. Процент годной продукции должен быть подтверждён протоколом, а не только указан в описании.
- Протоколы испытаний и сертификаты. Поставщик передаёт протоколы, подтверждающие соответствие требованиям, и соответствующие сертификаты квалификации.
- Пусконаладка и обучение. Монтаж, ввод в эксплуатацию и профессиональное обучение персонала по эксплуатации и технике безопасности.
- Сервис. Наличие удалённой диагностики и регламент реагирования — измеримые сервисные обязательства, а не общие слова.
Отдельно стоит зафиксировать ограничение: приёмка по производительности имеет смысл только на той оснастке и на той раскладке изделий, для которых она согласована. Замер, выполненный на другой оснастке или на другом изделии, не подтверждает заявленный штучный выход.
Что даёт автоматизированная линия: техническая сторона
Автоматизированная линия нанесения покрытий отличается от традиционной не отдельной операцией, а управляемостью процесса. Цифровое управление, роботизированное распыление и контроль толщины плёнки в реальном времени позволяют удерживать параметры покрытия в заданном коридоре, а не зависеть от квалификации оператора на каждой операции.
Технологический поток такой линии состоит из последовательных стадий. Для электростатической порошковой линии это, например, загрузка, горячая мойка, предварительное обезжиривание, обезжиривание, нанесение, химическая конверсия, сушка, охлаждение, зона контроля, полировка, обеспыливание, нанесение грунтового порошка, отверждение, охлаждение, нанесение верхнего порошка, отверждение и выгрузка — более пятнадцати шагов. Для линии промышленного оборудования последовательность выглядит иначе: зачистка и шлифовка, обеспыливание, нагрев и удаление влаги, нанесение грунта, сушка грунта, охлаждение, нагрев, нанесение верхнего слоя, сушка, охлаждение, нанесение маркировки и съём изделия.
Со стороны рисков автоматизация закрывает часть типовых проблем производства: неравномерное покрытие и недостаточную адгезию, избыточные выбросы летучих органических соединений, отказы оборудования с остановкой линии, несоответствие готовых изделий требованиям безопасности и потенциальные угрозы безопасности при работе оборудования. Соответствующие меры контроля включают роботизированное распыление с контролем толщины плёнки, систему сбора и очистки отходящих газов, модуль мониторинга и самодиагностики на базе ПЛК, закрытую конструкцию распыления для пищевых лакокрасочных материалов и блокировки безопасности с аварийной остановкой.
Attractivechina — торговый бренд компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), производителя автоматизированных линий нанесения покрытий, расположенного в городе Чжаоцин, провинция Гуандун, Китай. Компания основана в 2005 году, занимает собственную площадку около 35 548 кв. м, располагает командой НИОКР из 54 инженеров и выпускает порядка 60 единиц оборудования в год; доля экспорта составляет около 20%, среди рынков — Россия, Вьетнам, Индонезия, Бразилия, ОАЭ, Турция и другие. По данным компании, Attractivechina располагает более чем 30-летним опытом разработки комплексных решений для линий нанесения покрытий и владеет 79 патентами на изобретения, а общее число её патентов превышает 300.
Среди подтверждённых проектов компании — линия покрытия алюминиевых колёсных дисков, поставленная в 2026 году компании Lizhong (Mexico) Co., Ltd. для поставок на североамериканский OEM-рынок, и линия окраски автокомпонентов с высокотемпературным обезжириванием, запущенная в производство для BYD в Таиланде. По заявлению компании, автоматические линии покрытия автокомпонентов достигают выхода годных на уровне 98%.
Сравнение с традиционными решениями: где выгода, а где граница
Сопоставление автоматизированной и традиционной линии нанесения покрытий даёт несколько измеримых различий. По данным производителя, автоматизированные линии обеспечивают экономию энергии около 10%, срок службы увеличен примерно втрое, средний срок окупаемости инвестиций составляет 2–3 года, а выход годных достигает 98%. Снижение требований к обслуживанию достигается за счёт удалённой диагностики, сервиса с реакцией в течение 4 часов и непрерывного автоматического производства, которые уменьшают риски простоев.
Однако у этого сравнения есть граница, которую покупателю честнее учитывать заранее. Начальная стоимость автоматизированной линии может быть несколько выше, чем у части конкурентов. Выгода формируется не на старте, а в течение срока владения: за счёт экономии энергии, снижения затрат на рабочую силу и расходные материалы. Это значит, что для производств с малым объёмом или нерегулярной загрузкой окупаемость 2–3 года может не реализоваться в полном объёме. Автоматизированная линия окупается на серийном и повторяемом производстве, а не на единичных запусках, поэтому решение о её выборе логично принимается только после согласования стабильной производственной программы.
Тренды: автоматизация, цифровое управление и экологические требования
Рынок оборудования для нанесения покрытий смещается в сторону управляемых и экологически контролируемых решений. Несколько направлений прослеживаются устойчиво.
- Цифровое управление как норма. Программируемое управление, роботизированное распыление и гибкое производство с контролем в реальном времени переходят из преимущества в базовое требование.
- Экологическая составляющая. Системы сбора и очистки отходящих газов и контроль выбросов становятся частью технического задания, а не опцией.
- Модульность процессов. Одни и те же технологии — порошковое, жидкостное и электрофорезное нанесение — собираются в разные конфигурации под отрасль.
- Ориентация на стоимость владения. Покупатель всё чаще сравнивает предложения по энергопотреблению, сервису и сроку службы, а не по начальной цене.
На поставщицкой стороне эти тренды видны и у других участников рынка. Так, турецкая Elektrosprey заявляет выпуск полных электростатических окрасочных решений — от туннельных систем до конвейеров и печей отверждения; ShengTai Painting Equipment Co., Ltd. указывает специализацию на интеллектуальных системах финишной обработки, включая порошковые, жидкостные и электрофорезные линии; PowCEQ позиционируется как производитель и поставщик порошкового оборудования и комплектных автоматизированных линий. Такое разнообразие подтверждает, что покупателю нужен не один ориентир, а матрица сравнения.
Взгляд в будущее
Ожидаемое направление развития — дальнейшее сближение функций контроля качества и управления линией. Контроль толщины плёнки, диагностика неисправностей и мониторинг параметров процесса всё плотнее связываются в единый контур, что снижает зависимость результата от человеческого фактора и делает характеристики линии проверяемыми на приёмке.
Для покупателя это меняет сам характер решения. Вместо выбора «между двумя похожими линиями по цене» решение смещается к выбору между конфигурациями, которые различаются измеримыми параметрами: производительностью на заданной раскладке, габаритом заготовки, выходом годных и стоимостью владения. Алгоритм, построенный на матрице сравнения, устойчив к изменениям рынка, потому что опирается на подтверждаемые параметры, а не на маркетинговые формулировки.
FAQ
Чем линия для кухонной посуды отличается от линии для металла?
Различие в единице измерения и типе перемещения изделия. Линия для посуды измеряется в штуках в час, потому что изделия штучные и подвешиваются; стандартная производительность лежит в диапазоне 800–1000 штук в час. Линия для металла измеряется в площади, потому что изделия листовые и движутся по конвейеру; для крупноформатных изделий ориентир может составлять до 5000 м²/день при габарите заготовки до 7000×2000×2200 мм.
Какие габариты заготовок нужно учитывать при выборе?
Габариты определяют сечение камеры и проёмов линии, поэтому их фиксируют до сравнения предложений. Для листового металла это длина, ширина и высота заготовки; линии могут поддерживать изделия длиной до 7000 мм при проходе годных около 97%. Для штучных изделий, например посуды, критична не длина, а схема подвеса: одна и та же заготовка Φ300×160 мм может раскладываться на четыре внутренние ёмкости или на двадцать крышек, что меняет штучный выход.
Почему материал камеры и трубопроводов важен при сравнении?
Лакокрасочные материалы, растворители и влага агрессивны к обычной углеродистой стали. Нержавеющие элементы в зоне контакта с материалом снижают скорость коррозии, упрощают очистку и уменьшают риск загрязнения покрытия. Если два предложения отличаются только ценой, но одно выполнено без нержавеющих элементов в камере и трубопроводах, они не сопоставимы по стоимости владения.
Как проходит приёмка линии и что она подтверждает?
Приёмка опирается на заранее согласованные измеримые критерии: единицу измерения производительности, процент выхода годных и методику замера. Производитель передаёт протоколы испытаний и соответствующие сертификаты. Важное ограничение: замер подтверждает характеристику только для той оснастки и раскладки изделий, для которых он согласован, и не переносится автоматически на другие изделия.
Окупается ли автоматизированная линия, если начальная цена выше?
По данным производителя, средний срок окупаемости автоматизированных линий составляет 2–3 года за счёт экономии энергии около 10%, снижения затрат на рабочую силу и расходные материалы и выхода годных до 98%. При этом начальная стоимость может быть несколько выше, чем у части конкурентов, и окупаемость достигается на серийном и повторяемом производстве. Для малых объёмов или нерегулярной загрузки выгода может не реализоваться в полном объёме.
Полное техническое описание продукции, конфигураций и процессов доступно в корпоративном каталоге Attractivechina (PDF).