
Часто задаваемые вопросы по запросу предложения на контактные клеммы разъема: диапазон проводов, усилие вставки, покрытие
Часто задаваемые вопросы по запросу предложения на контактные клеммы разъема: диапазон проводов, усилие вставки, покрытие
Клемма автомобильного разъема покупается по чертежу, а не по странице каталога. На чертеже указаны числа, которые определяют, будет ли деталь чисто обжиматься, сочленяться с приемлемым усилием и выдерживать сборку жгута: диапазон проводника, усилие вставки и извлечения в сочлененном состоянии, толщина предварительного лужения, сплав контакта, документация соответствия и количество на катушке. Когда одного из этих чисел нет в запросе коммерческого предложения OEM, этот пробел обычно обнаруживается на прессе для обжима или на электрическом тесте в конце линии, а не на этапе котировки.
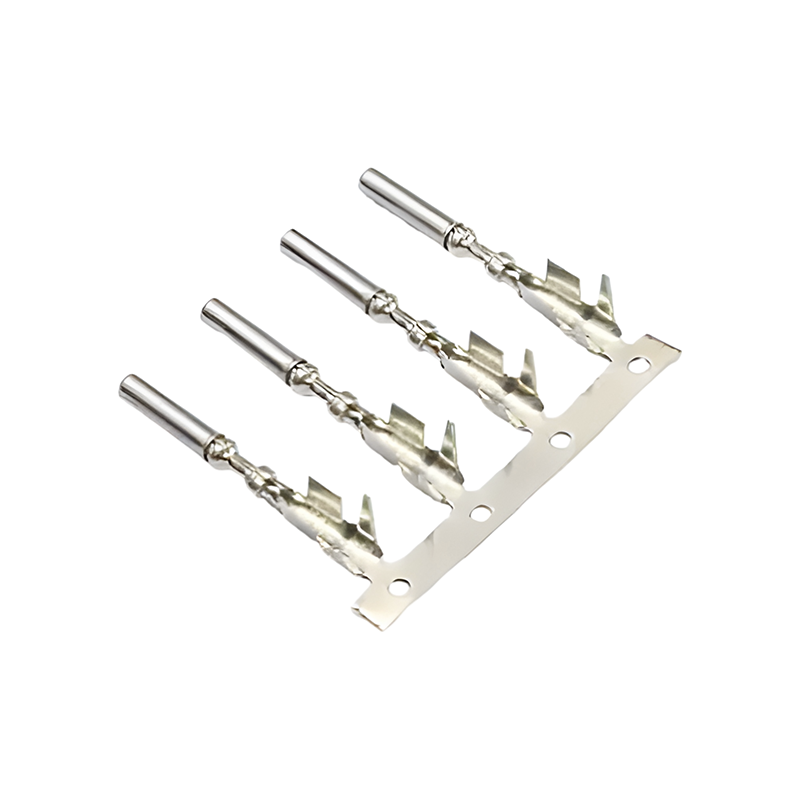
Этот справочный материал разбирает шесть параметров, которые определяют одно семейство клемм для автомобильного провода 0,25–0,35 мм² — усилие вставки и извлечения в сочлененном состоянии 0,5–4 Н, толщина предварительного лужения 2–6 мкм, контакт из CuNi3Si и пружина из SUS301, декларация RoHS и упаковка на катушке по 5000 шт. — и объясняет, как покупатель проверяет каждое значение по физическому образцу. Он предназначен для этапа от оценки до исполнения, когда спецификация уже зафиксирована, а оставшийся риск заключается в том, соответствует ли поставленная деталь ей.
Почему запрос коммерческого предложения весит больше, чем лист данных
Клемма — это одна половина обжима. Итоговые электрические и механические характеристики принадлежат комбинации клеммы, провода и инструмента для обжима, поэтому клемма, соответствующая собственному чертежу, все равно может отказать в жгуте, если провод выходит за окно гильзы или высота обжима настроена на другой диаметр изоляции. Запрос коммерческого предложения — единственный документ, который связывает все три вместе, поэтому подтверждение параметров должно быть там, а не в сноске каталога поставщика.
Отсюда следуют два последствия. Клемма, предложенная без указанного диапазона провода, не сопоставима с клеммой, предложенной с ним, потому что геометрия обжимной гильзы различается. И параметр, измеренный в неуказанных условиях, нельзя ни принять, ни отклонить — особенно усилие в сочлененном состоянии меняется со скоростью ввода, покрытием и подготовкой образца. Оба пункта стоит зафиксировать письменно до начала переговоров о цене.
Шесть параметров с первого взгляда
Полный запрос коммерческого предложения на клемму для этого применения фиксирует следующие значения. В таблице они повторяются в форме, которую покупатель может проверить по образцу и отчету по первому образцу.
| Параметр | Значение в этом RFQ | Что необходимо подтвердить | Почему это важно |
|---|---|---|---|
| Диапазон проводника | 0,25–0,35 мм² | Поперечное сечение проводника, наружный диаметр изоляции, длина зачистки, высота обжима | Определяет, обжимает ли гильза провод, который фактически используется в жгуте |
| Усилие вставки / извлечения в сочлененном состоянии | 0,5–4 Н | Направление, скорость ввода, подготовка образца, номер цикла | Задает как ввод контакта, так и эргономику сборки |
| Толщина предварительного лужения | 2–6 мкм | Метод и место измерения, матовое или оплавленное олово, подслой | Управляет запасом по коррозии, трением при вставке и паяемостью |
| Материал контакта и пружины | Контакт CuNi3Si, пружина SUS301 | Сертификат металлопроката, какой элемент несет какой сплав, прослеживаемость партии | Определяет удержание пружины и стабильность сопротивления при изменении температуры |
| Соответствие | Декларация RoHS | Перечень веществ, объем отчета об испытаниях, номера деталей, сроки действия | Отделяет соответствие продукта от сертификации системы менеджмента |
| Упаковка на катушке | 5000 шт. на катушке | Шаг и ширина ленты, ориентация, правила сращивания, начальный и конечный участки | Влияет на замену катушек, точки сращивания и время безотказной работы линии |
Диапазон провода 0,25–0,35 мм²: что фактически принимает обжимная гильза
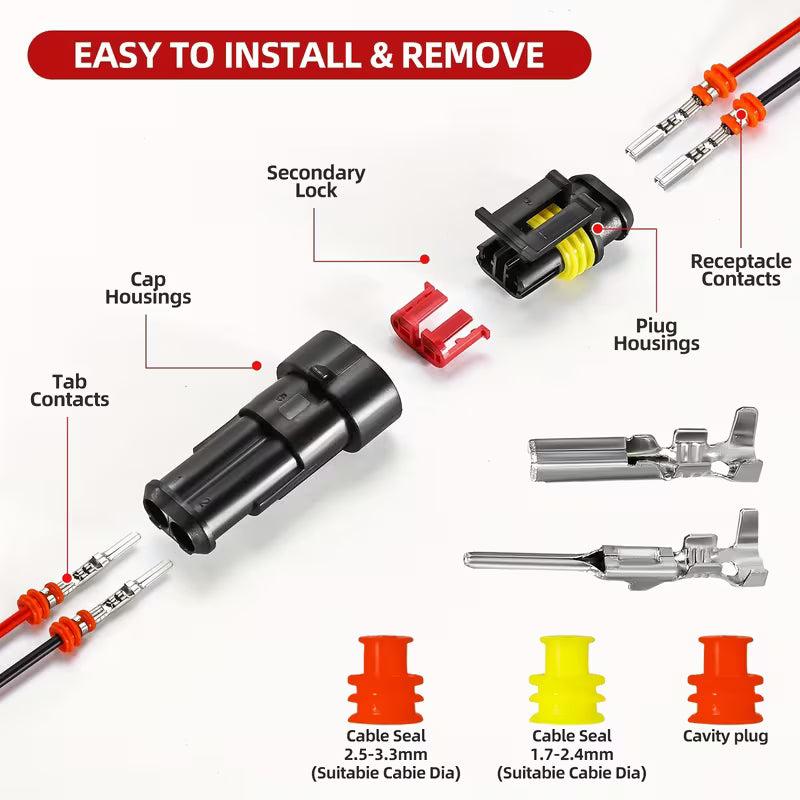
Обозначение 0,25–0,35 мм² описывает проводник, а не готовый провод. Гильза также должна принимать наружный диаметр изоляции, а на герметичном разъеме отдельное уплотнение имеет собственное окно для провода. Запрос коммерческого предложения, в котором указано только поперечное сечение, оставляет открытыми две переменные: диаметр изоляции, который задает длину зачистки и ширину обжима, и отверстие уплотнения, которое определяет, будет ли сборка герметичной.
Запрашивайте не один показатель, а четыре числа — диапазон сечения проводника, диапазон наружного диаметра изоляции, длину зачистки и высоту обжима — и добавьте к ним усилие выдёргивания обжатого соединения с методом его испытания. Усилие выдёргивания обычно служит критерием приёмки при входном контроле, и именно оно первым выходит за норму, когда диаметр обжимной гильзы был выбран под другое число жил.
Привычка к единицам измерения приводит здесь к ошибкам, которых можно избежать. В метрических чертежах указывают мм², тогда как в чертежах жгутов из североамериканских программ часто используется AWG. Эти две системы близки, но не идентичны, поэтому диапазон 0,25–0,35 мм² следует явно пересчитать в запросе предложения (RFQ), а не выводить по привычке из ближайшего размера AWG. Клемма, принятая по приблизительному пересчёту, — это клемма, принятая вне заявленного для неё диапазона.
Усилие вставки и извлечения для сочленённой пары 0,5–4 Н
Усилие вставки — это усилие, необходимое для сочленения штыревой и гнездовой клемм; усилие извлечения — это усилие, необходимое для их разъединения. Оба являются свойствами сочленённой пары, измеряемыми на контактной системе, и ни одно из них не равно усилию удержания клеммы в корпусе — силе, которая удерживает обжатую клемму в её гнезде. Считать эти два показателя одним числом — распространённая ошибка в RFQ; для них нужны отдельные строки на чертеже.
Нижняя граница 0,5 Н существует потому, что контактной паре нужна достаточная нормальная сила для ввода в зацепление и протирания поверхностной плёнки на границе раздела. Верхняя граница 4 Н защищает сборку: большое усилие на цепь накапливается в многоконтактном автомобильном корпусе разъёма, повышает риск изгиба клемм или повреждения фиксирующих элементов при сочленении и перекладывает усилие вставки на оператора на линии. Следовательно, этот интервал — диапазон, который нужно соблюдать, а не цель, которую нужно минимизировать.
Значения усилий можно сравнивать только тогда, когда вместе с ними указаны условия измерения. Зафиксируйте направление и скорость ввода в зацепление, число циклов кондиционирования, является ли образец смазанным или сухим, покрытым или в состоянии поставки, а также измеряется ли усилие на свободной паре клемм или на обжатой сборке, установленной в корпус. Поставщик, сообщающий 0,5–4 Н без этих условий, сообщает число, а не спецификацию.
Предварительное лужение 2–6 мкм: толщина, метод и граница
Предварительное лужение наносит олово на основной металл перед обжимом. В пределах 2–6 мкм оно обеспечивает запас по коррозии в контактной зоне, контролируемый уровень трения при сочленении и паяемость там, где клемма позже соединяется с печатной платой или сращиванием. Нижняя граница важна потому, что именно на штампованных кромках и заусенцах покрытие истончается в первую очередь; верхняя граница важна потому, что олово мягкое, и очень толстый слой может подвергаться холодному течению под контактной нагрузкой, размазываться при сочленении и увеличивать стоимость, не добавляя защиты.
Для толщины необходимо указывать метод измерения. Рентгенофлуоресцентный анализ быстрый и неразрушающий, но даёт среднее значение по возбуждённому пятну, включая кромки и кривизну. Исследование поперечного сечения закреплённого образца даёт локальную толщину в фактической контактной зоне и показывает наличие подслоя. RFQ, в котором указан только диапазон, но не метод, может дать два полностью соответствующих сертификата на две детали, которые ведут себя в применении по-разному.
Ещё одно различие должно быть указано на чертеже: матовое олово и олово, оплавленное после нанесения, по-разному ведут себя при вставке и не являются взаимозаменяемыми в предложении. Там, где требование по коррозии или числу циклов сочленения превышает возможности оловянного покрытия толщиной 2–6 мкм, обычными альтернативами являются никелевый подслой или золотое контактное покрытие — оба варианта присутствуют среди опций покрытия в ассортименте клемм этого производителя — и в RFQ следует указать, какое покрытие относится к какой позиции клеммы, а не к разъёму в целом.
Контакт из CuNi3Si и пружина из SUS301: как читать обозначение материала
CuNi3Si — это дисперсионно-твердеющий медно-никель-кремниевый сплав, применяемый там, где контакт должен сохранять пружинные свойства при повышенной температуре и при этом сохранять полезную проводимость. SUS301 — аустенитная нержавеющая пружинная сталь, используемая для пружинных и удерживающих элементов, а не для пути тока. Указание обоих материалов в RFQ — это заявление о том, какую функцию выполняет каждый материал, а не декоративная спецификация.
Практический риск — замена материала. Клемма может быть изготовлена из латуни или фосфористой бронзы и при этом обжиматься, сочленяться и проходить функциональную проверку при комнатной температуре; разница проявляется позже — как потеря контактного усилия после термоциклирования или как дрейф сопротивления в сигнальной цепи. Несанкционированная замена материала является документированной причиной несоответствий на уровне партии в программах по разъёмам, наряду с пропуском подтверждения первого образца перед массовым производством.
Проверка сначала документальная, затем физическая. Запросите сертификат качества изготовителя металла на партию сплава, ревизию чертежа, в которой CuNi3Si назначен контакту, а SUS301 — пружинному элементу, и подтверждение того, что сертификат относится к тому же номеру детали и ревизии, что и рассматриваемый образец. Затем подтвердите функционально: измерьте усилие сочленения и контактное сопротивление на первом образце, а затем повторно после согласованной последовательности кондиционирования, чтобы обозначение материала было доказано поведением, а не только документами.
Документация RoHS: что она охватывает, а что нет
Соответствие RoHS для клеммы — это заявление о материалах, а не функциональная квалификация. Покупателю нужна декларация с перечнем ограниченных веществ, отчёт об испытаниях, в области действия которого указаны основной металл и фактическое покрытие на детали, а также заявление с указанием номеров деталей, ревизий и диапазона дат, к которым применяются документы. Декларацию, охватывающую семейство продуктов, а не номер детали, трудно защитить при входном контроле.
Сертификаты системы менеджмента относятся к другой категории. Этот производитель имеет сертификацию ISO 9001:2015 на обработку штампованных металлических деталей (сертификат 06524Q00481R0M, действителен до 12 марта 2027 г.) и экологическую сертификацию ISO 14001:2015 (сертификат 06524E00220R0M, действителен до 12 марта 2027 г.), обе выданы через CFL Certification Center. Эти сертификаты подтверждают, что системы подвергаются аудиту; они не подтверждают, что конкретная клемма соответствует RoHS. Разделение двух типов документов в RFQ предотвращает распространённую ситуацию, когда сертификат качества подшивается как доказательство соответствия веществам.
Если программа также включает требования REACH или требования к отсутствию галогенов, добавьте их в ту же строку RFQ, чтобы одна декларация охватывала все три. Ограничение веществ в одном документе и их раскрытие в другом создают пробел, который обнаруживается только при собственной проверке соответствия у заказчика.
Катушки на 5 000 штук: упаковка, которая меняет коммерческое предложение
Количество на катушке — это единица упаковки, а не минимальный заказ. Этот производитель указывает минимальный объём заказа 500 штук, тогда как катушка на 5 000 штук описывает, как клеммы подаются в кримпер. Если считать эти два числа одним и тем же, это приводит либо к ненужному обязательству по заказу, либо к катушке, которую приходится перематывать перед производством.
Детали упаковки, которые должны быть указаны в RFQ, включают шаг и ширину несущей ленты, ориентацию карманов, длину начального и конечного участков ленты, правила сращивания и влагозащитную упаковку, используемую для герметичных клемм. Каждая из них влияет на работу линии. Более короткая катушка означает больше замен катушки за смену; неуказанные правила сращивания означают, что места сращивания появляются там, где заказчик их не планировал; неправильная ориентация карманов полностью нарушает индексацию в аппликаторе.
Входная проверка проста и заслуживает стандартизации: сверьте маркировку катушки с заказом на покупку и с запломбированным образцом, пересчитайте по весу или счётчиком, зафиксируйте количество сращиваний, проверьте усилие отслаивания ленты и убедитесь, что клемма на ленте соответствует утверждённой ревизии. На катушке на 5 000 штук план выборки должен охватывать начало, середину и конец ленты, поскольку натяжение ленты и посадка в карманах могут смещаться на длинном прогоне.
Проверка параметров по образцу
Проверка образца лучше всего работает как фиксированная последовательность, а не как решение на усмотрение. Закрепите в договоре перечень материалов, чертёж и показатели эксплуатационных характеристик; выполните контроль первого изделия до серийного производства; проводите входной контроль по согласованному стандарту выборки AQL; и храните запломбированный образец, подписанный обеими сторонами.
На физическом образце пять проверок охватывают большую часть рисков. Измерьте высоту и ширину обжима проводника по чертежу. Измерьте усилие вставки и извлечения в сочленённой паре после кондиционирования, при скорости сочленения, указанной в спецификации. Измерьте толщину олова в зоне контакта согласованным методом, а не на ближайшей удобной плоской площадке. Подтвердите сплав по сертификату металлургического завода и сверьте его с ревизией чертежа. Сохраните одну полную катушку или участок с лентой в качестве упаковочного эталона.
Два условия определяют, будут ли эти результаты что-либо значить. Условия измерений на образце должны совпадать с условиями в чертеже — смазанный образец, сравниваемый с сухой спецификацией, — это не сравнение. И образец должен быть получен на производственной оснастке: прототип или образец ручной сборки может соответствовать всем числовым значениям, тогда как серийный инструмент даёт другой обжимной цилиндр. Запросите идентификацию инструмента или гнезда, на котором был изготовлен образец, и запишите её рядом с запломбированным образцом.
Примечания по применению: низковольтные сигнальные цепи и цепи автомобилей на новых источниках энергии
Диапазон 0,25–0,35 мм² — это диапазон сигнального класса. Он подходит для питания датчиков, CAN и других низковольтных цепей управления и электроники кузова, где требуется стабильное низкоуровневое сопротивление контакта, а не токонесущая способность. В этих цепях обычный режим отказа — не обрыв, а дрейф сопротивления контакта, вызывающий периодическую потерю сигнала, поэтому стабильность сопротивления после термоциклирования важнее любого отдельного измерения при комнатной температуре.
Цепи автомобилей на новых источниках энергии находятся по другую сторону этой границы. Тяговые и зарядные цепи требуют контактов из медного сплава большого сечения с низким сопротивлением, функции высоковольтной блокировки, герметичных корпусов, рассчитанных на проникновение воды и пыли, и непрерывной работы в диапазоне примерно от −40 °C до 125 °C. Диапазон усилия 0,5–4 Н и предварительное лужение толщиной 2–6 мкм остаются актуальными для сигнальных и вспомогательных цепей вокруг этих систем, но их не следует переносить на сами сильноточные контакты.
Уплотнение добавляет третью переменную. В герметичном автомобильном соединителе с корпусом провод проходит через уплотнение с собственным диапазоном внутреннего диаметра, поэтому фактический диапазон провода сборки представляет собой пересечение диапазона гильзы терминала и диапазона уплотнения, а не только диапазон терминала. Запрос предложения (RFQ), в котором указан диапазон провода для терминала, но не указан внутренний диаметр уплотнения, может полностью соответствовать требованиям на бумаге и при этом давать течь в эксплуатации.

Как возможности поставщика влияют на набор параметров
После фиксации параметров остаётся вопрос: сможет ли поставщик удерживать их на протяжении производственного года. Непосредственно важны три факта о возможностях. Штамповка и литьё под давлением выполняются на одной производственной площадке, поэтому допуски терминала и корпуса контролируются в рамках единой системы качества, а не согласовываются между двумя поставщиками. Мощность заявлена на уровне 100 млн штук в месяц для производства контактов соединителей и литьевых деталей при сроке поставки 15–20 дней — этого достаточно, чтобы проверить, оставляет ли годовой объём программы запас на катушки, страховой запас и инженерные изменения. Кроме того, внутрипроизводственный контроль использует 100% онлайн-измерение CCD, благодаря чему диапазон 0,5–4 Н и диапазон толщины 2–6 мкм можно проверять партия за партией, а не только по сертификату.
JDE Automotive Technology Co.,LTD — производитель автомобильных компонентов из Дунгуаня, чей сертификат IATF 16949:2016 (LTXNCH, выдан Quality Austria Certification GmbH, действует до 6 сентября 2029 года) распространяется на автомобильные штампованные детали. В ассортимент входят контакты соединителей, автомобильные соединители проводов, корпуса соединителей и сборки жгутов проводов, выпускаемые по схемам OEM и ODM для клиентов в ЕС, США, Японии, Корее и Китае.
Справочные стандарты и рыночный контекст
Две внешние ссылки полезны при составлении раздела испытаний в RFQ. USCAR2-7, опубликованный SAE International, представляет собой спецификацию рабочих характеристик автомобильных электрических соединительных систем, охватывающую испытания на этапах разработки, производства и анализа в полевых условиях; она даёт покупателю поименованную основу для испытаний на усилие, термических испытаний и испытаний на долговечность, а не перечень испытаний, специфичный для поставщика. На уровне рынка прогноз Mordor Intelligence на 2026 год оценивает мировой рынок автомобильных контактов в 28,59 млрд долларов США. Эта цифра представляет собой агрегированный показатель, зависящий от охвата: исследовательские компании определяют контакты по-разному, а оценки только для соединителей существенно ниже, поэтому она относится к обсуждению стратегии закупок, а не к спецификации терминала.
Где заканчивается набор параметров
Стоит прямо обозначить три границы. Диапазон 0,25–0,35 мм² не распространяется на силовые или тяговые цепи без отдельной валидации. Диапазон усилия сочленения 0,5–4 Н определён для указанного условия соединения, и его не следует предполагать для других условий. А предварительное лужение толщиной 2–6 мкм — это выбор, обусловленный коррозионной стойкостью и паяемостью: когда количество циклов сочленения или температурное воздействие превышают возможности олова, подходящей заменой является никелевое подслойное покрытие или золотое контактное покрытие, и такое изменение требует отдельного письменного одобрения, а не примечания в заказе на закупку.
Заключение
Дисциплина параметров в RFQ на терминал — не бюрократия. Каждое из шести значений — диапазон провода, усилие сочленения, толщина предварительного лужения, указание сплава, область применения RoHS и количество на катушке — соответствует виду отказа, который дешевле предотвратить на чертеже, чем локализовать на линии сборки жгутов. Поставщик, который укажет условия измерения, назовёт партию сплава и сохранит запечатанный образец для сверки с производственной оснасткой, отвечает на важный закупочный вопрос, что бы ни говорилось в коммерческом предложении.
PDF-брошюра о компании и продукции доступна для скачивания: Брошюра JDE Automotive Technology.
Часто задаваемые вопросы
Какие размеры провода следует указывать в RFQ для автомобильного контакта соединителя?
Укажите диапазон сечения проводника, диапазон наружного диаметра изоляции, длину зачистки и высоту обжима, затем добавьте усилие выдёргивания обжатого соединения и метод его испытания. Диапазон проводника, например 0,25–0,35 мм², описывает только металл; гильза и инструмент для обжима также должны соответствовать диаметру изоляции. Для герметичного соединителя отдельно добавьте диапазон внутреннего диаметра уплотнения, поскольку используемый диапазон провода сборки определяется более узким из диапазона терминала и диапазона уплотнения. Явно переведите мм² в AWG в RFQ, а не полагайтесь на ближайший эквивалентный размер.
Как следует проверять усилие вставки и извлечения при сочленении?
Проверьте это на сочленённой паре, в обоих направлениях, при скорости сочленения, указанной в спецификации, и укажите, является ли образец смазанным или сухим, с покрытием или в состоянии поставки, а также проходил ли он циклы кондиционирования. Диапазон 0,5–4 Н — это диапазон, который нужно выдерживать, а не минимизировать: нижняя граница обеспечивает ввод контакта и стирание плёнки, а верхняя граница защищает многоконтактные корпуса и элементы фиксации при сочленении. Усилие удержания корпуса указывайте отдельной строкой, поскольку это другое измерение. Проверяйте один раз на первом образце, а затем выборочно по каждой партии.
Что на самом деле регулирует спецификация предварительного лужения 2–6 мкм?
Она регулирует запас по коррозии в зоне контакта, трение при сочленении и паяемость в месте соединения клеммы с печатной платой или сращиванием. Нижняя граница важна, потому что штампованные кромки и заусенцы — это места, где покрытие истончается первым; верхняя граница важна, потому что мягкое олово может холодно течь под контактной нагрузкой и размазываться при сочленении. Указывайте метод измерения наряду с диапазоном, поскольку рентгенофлуоресценция даёт среднее по площади, а исследование поперечного сечения — локальную толщину в зоне контакта. Укажите, применяется ли матовое или оплавленное олово, и назовите подслой, если он используется.
Может ли поставщик клемм изменить контактный сплав без согласования?
Замена без письменного согласования является документированной причиной несоответствия на уровне партии, поэтому договор должен фиксировать спецификацию материалов, ревизию чертежа и показатели эффективности, а также запрещать замену материала без письменного разрешения. Латунь или фосфористая бронза могут приемлемо обжиматься и сочленяться при комнатной температуре, но вести себя иначе после термоциклирования, поэтому указание сплава должно быть подтверждено дважды: документально — через сертификат металлопроката, привязанный к номеру детали и ревизии, и функционально — через усилие сочленения и контактное сопротивление, измеренные до и после согласованной последовательности кондиционирования.
Как проверяется упаковка в катушке на 5000 шт. при приёмке?
Сверьте этикетку катушки с заказом на покупку и с эталонным образцом, пересчитайте по весу или счётчиком, запишите количество сращиваний, проверьте усилие отслаивания ленты и подтвердите, что клемма на ленте соответствует утверждённой ревизии. Отбирайте образцы из начала, середины и конца ленты, поскольку натяжение ленты и посадка в карманах могут дрейфовать на длинной партии. Учитывайте, что количество на катушке — это упаковочная единица, а не минимальный заказ: заявленный производителем минимальный объём заказа — 500 шт., тогда как катушка на 5000 шт. описывает, как детали подаются в аппликатор для обжима.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.