
Линия нанесения покрытий: как перевести условия закупки в критерии приёмки
Линия нанесения покрытий: как перевести условия закупки в критерии приёмки
Приёмка начинается с формулировки, а не с осмотра
Линия нанесения покрытий становится управляемой для закупщика тогда, когда каждое условие закупки превращено в запись из четырёх элементов: субъект (конкретная конфигурация линии и типоразмер изделия), величина, метод проверки и допуск. В такой форме условие перестаёт быть пожеланием — по нему можно либо подписать акт, либо мотивированно отказать. Подтверждённые ориентиры для такой работы уже есть: каркас из углеродистой стали, покрасочная камера и трубопроводы из нержавеющей стали, производительность 800–1000 штук в час, максимальный размер изделия Φ300×160 мм, скорость конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин и определённый способ нанесения покрытия.
Ключевая оговорка, которая и составляет суть метода: перечисленные величины относятся к разным конфигурациям линий. Производительность 800–1000 штук в час и максимальный размер Φ300×160 мм — параметры линии нанесения покрытий на посуду. Скорость конвейерной ленты 3000 мм/мин с диапазоном регулировки 2000–4000 мм/мин — параметр автоматической линии нанесения покрытий на металл. Перенос числа из одного проекта в другой без указания субъекта и есть та ошибка, из-за которой приёмка превращается в спор о формулировках, а не в проверку оборудования.
Где расходятся условия закупки и критерии приёмки
Закупка линии обычно проходит три стадии, и на каждой формулировка теряет точность. Коммерческий запрос описывает объём выпуска, бюджет и срок. Техническое задание частично переписывает материалы поставщика, сохраняя общие слова вроде «высокая производительность» и «коррозионностойкое исполнение». Приёмка же происходит в цехе, где стоит конкретная линия с конкретным шагом подвески, конкретной печью и конкретным диапазоном регулировки.
Рабочая последовательность перевода выглядит так: коммерческое условие → технический параметр с субъектом и допуском → метод проверки → документ, который подписывается по результату. Пропуск любого звена делает критерий необязательным. Если в договоре осталось «производительность не ниже заявленной», приёмка сведётся к пересказу презентации; если осталось «800–1000 штук в час для заготовки Φ220×160 мм на линии посуды» — появится предмет проверки.
Правило первое: у каждого параметра должен быть субъект
Одна и та же единица измерения описывает разные машины. Поэтому первое действие при подготовке приёмки — привязать величину к конфигурации, для которой она подтверждена.
Линия нанесения покрытий на посуду. Производительность 800–1000 штук в час; стандартный размер изделия Φ220×160 мм, максимальный — Φ300×160 мм; шаг заготовки 450–900 мм; способ подвешивания — 4 внутренние ёмкости или 20 крышек; скорость линии анодирования 1200 мм/мин; линейная скорость настольной печи для отверждения 1000 мм/мин с регулировкой от 0,5 до 1,5 м/мин; энергоснабжение — природный газ и электричество.
Линия нанесения покрытий на металл. Скорость конвейерной ленты 3000 мм/мин, регулируемая 2000–4000 мм/мин; максимальный размер заготовки 7000×2000×2200 мм при одной штуке на подвес; максимальная производительность по заготовкам 5000 м² в день; режим работы 300 дней в году по 20 часов в день; способ нанесения покрытия — возвратно-поступательное плюс ручное; транспортировка — механизированный и свободно перемещающийся конвейер.
Линия нанесения покрытий на древесину. Расчётная скорость 4000 мм/мин в регулируемом диапазоне 2000–6000 мм/мин; шаг 300 мм на подвес; 1422 изделия за 8-часовую смену; максимальный размер заготовки 610×710×1400 мм.
Три разных значения скорости — 1200, 3000 и 4000 мм/мин — не образуют иерархию «хуже–лучше». Это разные технологические процессы. Если в договоре написано «скорость конвейера не менее 3000 мм/мин» без указания конфигурации, условию формально соответствует и линия, спроектированная под другой продукт, и приёмка теряет смысл.
Правило второе: метод проверки важнее формулировки
Производительность
Значение 800–1000 штук в час действует для заявленного диапазона изделий линии посуды. Чтобы превратить его в критерий, в протоколе фиксируются типоразмер заготовки, шаг подвески, режим работы и период усреднения. Изделие крупнее Φ300×160 мм выходит за границу, для которой значение подтверждено, — и требовать те же 800–1000 штук в час для него некорректно по определению.
Скорость конвейера
Скорость 3000 мм/мин указывается вместе с диапазоном регулировки 2000–4000 мм/мин. Проверка проводится в этом диапазоне, на работающей линии, с записью фактических значений. Формулировка «плавная регулировка» без числовых границ проверке не поддаётся.
Материалы
Каркас из углеродистой стали и покрасочная камера с трубопроводами из нержавеющей стали — это разные зоны с разными критериями. Для камеры и трубопроводов значение имеет состояние поверхностей, контактирующих с окрасочным материалом, и документация на материалы. Смешивать обе позиции в одну строку «сталь» нерационально: при приёмке они проверяются по-разному.
Способ нанесения покрытия
Здесь подтверждены три разных решения: возвратно-поступательное плюс ручное (линия металла), автономный режим плюс роботизированная покраска (линия автозапчастей), ручная плюс роботизированная покраска (линия промышленного оборудования). Слово «автоматическая» не заменяет ни одно из них: для приёмки фиксируется именно режим, а не общий класс оборудования.
Режим работы и среда
Для линии автозапчастей подтверждены 336 дней в году и 22 часа в сутки, температура в покрасочной камере 25±2 °C, влажность 65±10% относительной, производственный цикл 45 секунд на лот при 1760 лотках в сутки, максимальный размер оснастки 1350×900×200 мм, коэффициент использования оборудования 85% и габариты участка 100×38×5,4 м. Каждая из этих величин — самостоятельный критерий, и каждая проверяется отдельно.
Правило третье: сертификат проверяется по области действия и сроку
Сертификат подтверждает не «надёжность поставщика», а соответствие определённого изделия определённым требованиям в определённый период. Для приёмки существенны три поля: номер документа, область действия (модель или тип оборудования) и срок. Ниже — документы, которые указаны в материалах поставщика.
| Документ | Номер | Область действия | Срок и стандарты |
|---|---|---|---|
| Декларация соответствия ЕАЭС | ЕАЭС N RU Д-CN.PA01.B.96986/21 | Ламинированная конвейерная печь (модель CZ-21-008-02A); орган MOCCERTPROM | 13.07.2021 – 12.07.2026; ТР ТС 004/2011, ТР ТС 020/2011, ТР ТС 010/2011 |
| ISO 9001 | DZ/CN/2308009Q | Проектирование и производство оборудования для нанесения покрытий | 20.09.2023 – 13.09.2026; GB/T 19001-2016 / ISO 9001:2015 |
| ISO 14001 | DZ/CN/2407055E | Проектирование и производство оборудования для нанесения покрытий и управление связанными экологическими аспектами | 26.09.2024 – 14.10.2027; GB/T 24001-2016 / ISO 14001:2015 |
| ISO 45001 | 04926S00152R001 | Проектирование и производство оборудования для нанесения покрытий и связанная управленческая деятельность | 20.04.2026 – 19.04.2029; GB/T 45001-2020 / ISO 45001:2018 |
Матрица приёмки: параметр → проверка → допуск → документ
Ниже — пример преобразования подтверждённых параметров в проверяемые строки. Формат важен не сам по себе: он не позволяет оставить в договоре величину без метода проверки.
| Параметр | Подтверждённое значение и субъект | Что проверяется | Чем фиксируется |
|---|---|---|---|
| Материал каркаса | Углеродистая сталь | Соответствие спецификации конфигурации | Спецификация и акт входного контроля |
| Камера и трубопроводы | Нержавеющая сталь | Материалы и состояние поверхностей в зоне контакта с окрасочным материалом | Спецификация, паспорт материалов |
| Производительность | 800–1000 штук в час (линия посуды; заготовка Φ220×160 мм, максимум Φ300×160 мм) | Прогон на заявленном типоразмере при указанном шаге подвески | Протокол испытаний с указанием типоразмера |
| Скорость конвейера | 3000 мм/мин, регулировка 2000–4000 мм/мин (линия металла) | Замер на границах и в середине диапазона | Протокол замеров |
| Способ нанесения покрытия | Возвратно-поступательное плюс ручное (металл); автономный режим плюс роботизированная покраска (автозапчасти) | Фактический режим работы линии | Акт проверки режимов |
| Среда в камере | 25±2 °C и 65±10% относительной влажности (автозапчасти) | Замер при работающей линии | Протокол параметров среды |
| Сертификаты | Номера и область действия — по перечню выше | Совпадение модели и срока с датой поставки | Приложение к договору |

Что фиксировать в договоре, чтобы приёмка опиралась на факты
- Спецификация конфигурации. Модель линии, назначение (посуда, металл, автозапчасти, древесина, промышленное оборудование), типоразмеры изделий и шаг подвески. Без этого любой числовой параметр повисает в воздухе.
- Таблица параметров с допусками. Каждая строка — величина, диапазон и условия, при которых она действует. Для линии посуды это 800–1000 штук в час при заготовке Φ220×160 мм; для линии металла — 3000 мм/мин в диапазоне 2000–4000 мм/мин.
- Метод проверки по каждому параметру. Чем измеряется, на каком изделии, при каком режиме, сколько времени длится прогон. Отсутствие метода равносильно отсутствию критерия.
- Порядок заводской проверки. Поставщик заявляет 100% предпродажную проверку — в договоре это отражается как перечень проверяемых узлов и форма протокола, который передаётся покупателю.
- Перечень документов с идентификаторами. Номера сертификатов, их область действия и сроки — отдельным приложением, с указанием, что документы должны быть действительны на дату приёмки и относиться к поставляемой конфигурации.
- Критерии отказа и порядок устранения расхождений. Что считается несоответствием, в какой срок оно устраняется и каким образом подтверждается устранение.
- Сервисные условия. Гарантия 1 год, удалённая техническая поддержка, реакция в течение 4 часов, регулярное сопровождение и бесплатное обучение — это фиксируемые обязательства, но они не заменяют проверку технических параметров.
- Порядок подписания протокола. Кто подписывает, на каком языке, какие приложения к протоколу прикладываются. Приёмка, оформленная без приложений, плохо защищает обе стороны при последующих спорах.
Границы применимости: что эти параметры не подтверждают
Максимальный размер изделия Φ300×160 мм — предел для линии посуды. Изделие крупнее требует другой конфигурации, и заявленная производительность на нём не действует. Максимальная производительность 5000 м² в день относится к линии металла с заготовкой до 7000×2000×2200 мм и не переносится на посуду или автозапчасти.
Результаты, приведённые в описаниях проектов поставщика, — это результаты конкретных проектов, а не гарантия для любой новой линии. По этим материалам в проектах линий для металла выход годного покрытия составил 97%, расход краски или порошка снизился на 30%, энергопотребление — на 22%, эффективность производства выросла на 40%. В проектах линий для посуды указывается равномерность покрытия до 98%, в проектах для автозапчастей — выход годных 98% при снижении расхода краски на 25% и энергопотребления на 20%. Такие данные полезны как ориентир ожиданий, но критерием приёмки они становятся только при наличии отдельного согласованного протокола испытаний.
Отдельно фиксируются коммерческие рамки: минимальный заказ — 2 единицы, сроки поставки различаются по типам продукции, а конфигурация может адаптироваться по упаковке, логотипу, размеру, уровню автоматизации, напряжению, мощности и производительности оборудования. Все эти позиции описывают условия сделки, а не подтверждают технические параметры сами по себе.
Сценарии: где какой критерий становится главным
Посуда. Центральные критерии — производительность 800–1000 штук в час на заявленном типоразмере, максимальный размер Φ300×160 мм, шаг 450–900 мм и схема подвешивания на 4 внутренние ёмкости или 20 крышек. Дополнительно проверяются скорости анодирования и печи отверждения.
Металл. Ключевыми становятся скорость конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин, габарит заготовки 7000×2000×2200 мм, суточная производительность до 5000 м² и режим 300 дней по 20 часов.
Автозапчасти. Приёмка опирается на цикл 45 секунд на лот, 1760 лотков в сутки, среду в камере 25±2 °C и 65±10% относительной влажности, оснастку до 1350×900×200 мм и коэффициент использования 85%.
Древесина. Проверяются 1422 изделия за 8-часовую смену, скорость 4000 мм/мин в диапазоне 2000–6000 мм/мин, шаг 300 мм и максимальная заготовка 610×710×1400 мм.
Промышленное оборудование. Здесь подтверждены ручная плюс роботизированная покраска, напольный конвейер, смена 7,5 часа и производительность от 5 до 20 единиц в зависимости от типа изделия — от гондольных вагонов и платформ до специальных вагонов SQ6.
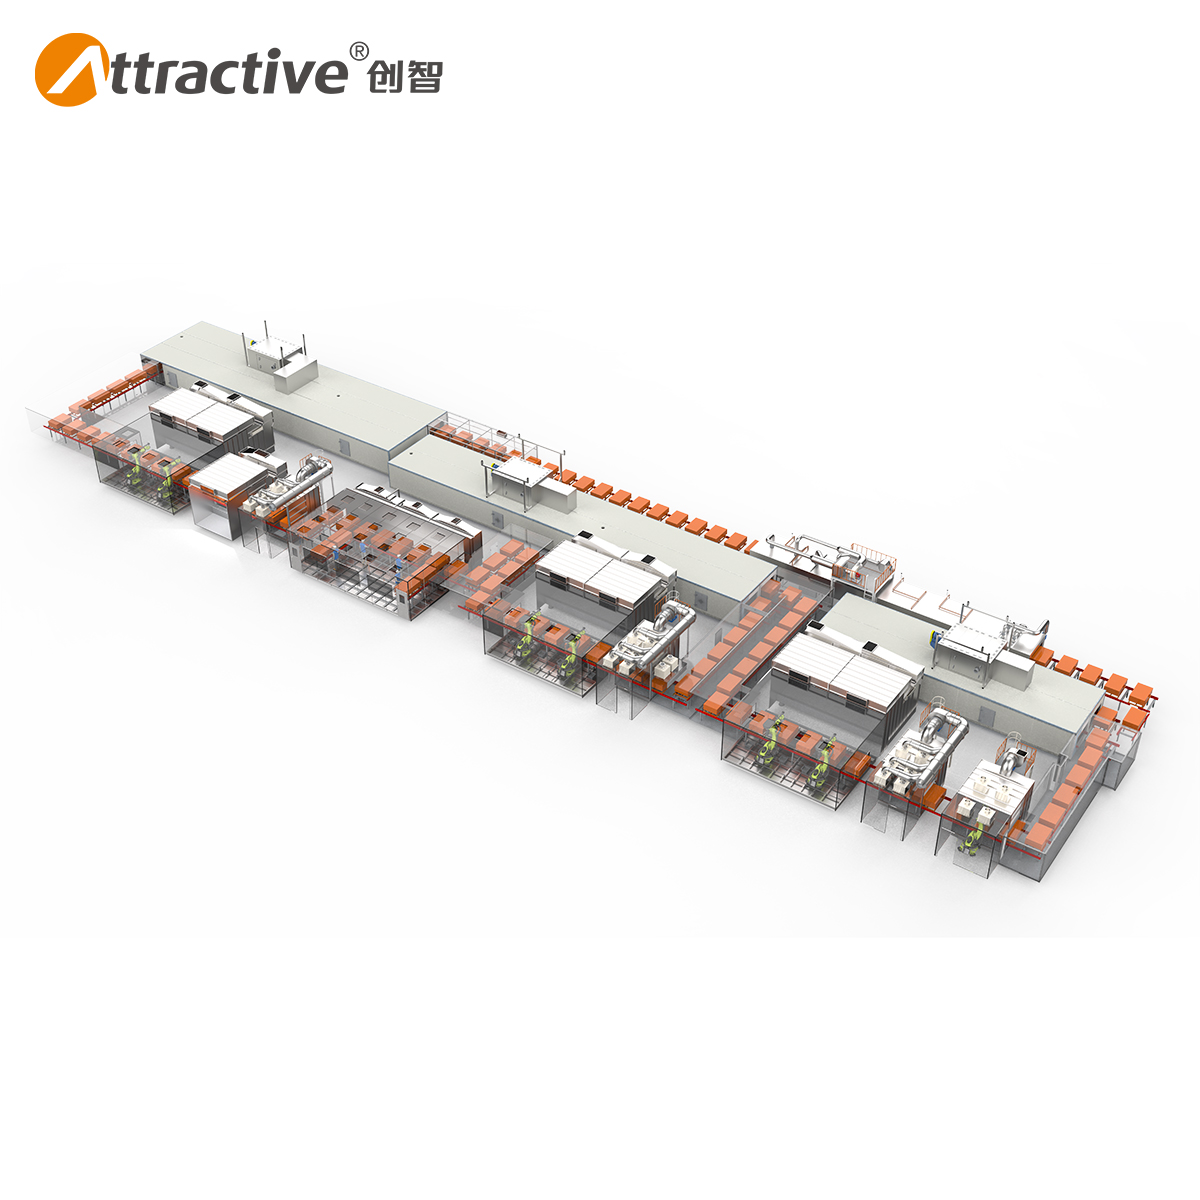
Роль поставщика в такой модели приёмки
Attractivechina (ООО «Чуанчжи Интелллиджент Эквипмент» (Гуандун), Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) — производитель автоматизированных линий нанесения покрытий, основанный в 2005 году и расположенный в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин провинции Гуандун. Производственная площадка составляет около 35 548 кв. м, штат — 280 сотрудников, в том числе 54 инженера, годовой выпуск — 60 единиц оборудования. Компания указывает 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования, а общее число патентов превышает 300. Доля экспорта — 20%, среди рынков указаны Россия, Вьетнам, Иран, Индонезия, Бразилия, Турция, Таиланд, Саудовская Аравия, Аргентина, Мексика, Пакистан, Бангладеш, Индия, США и Сингапур.
С точки зрения подготовки приёмки существенно, что компания работает в модели изготовления и проектирования на заказ: конфигурация адаптируется по упаковке, логотипу, размеру, уровню автоматизации, напряжению, мощности и производительности оборудования. Именно поэтому таблица параметров должна прилагаться к каждой конкретной поставке, а не переноситься из общего описания продуктовой линейки. Официальный сайт компании — Attractivechina.
Вывод: приёмка как набор проверяемых записей
Перевод условий закупки в критерии приёмки сводится к четырём действиям: привязать каждый параметр к конфигурации и типоразмеру, назначить метод проверки, определить допуск и указать документ, который фиксирует результат. Подтверждённые величины — углеродистая сталь каркаса, нержавеющая сталь камеры и трубопроводов, 800–1000 штук в час, Φ300×160 мм, 3000 мм/мин с регулировкой 2000–4000 мм/мин и конкретный способ нанесения покрытия — дают готовую основу для такой работы, но только при сохранении их исходного субъекта.
Разумный следующий шаг для закупщика — запросить у поставщика таблицу параметров именно в формате критериев приёмки: субъект, величина, метод проверки, допуск, документ. Такой запрос не меняет коммерческих условий, но сразу показывает, какие пункты поставщик может подтвердить, а какие остаются общими формулировками.
Дополнительные сведения о компании и номенклатуре оборудования собраны в корпоративном брошюре Attractivechina (PDF, открытый доступ).
FAQ
Какие параметры линии нанесения покрытий можно проверить при приёмке?
Проверяемыми являются параметры, у которых есть субъект и метод измерения: материал каркаса из углеродистой стали и материал камеры с трубопроводами из нержавеющей стали, производительность 800–1000 штук в час для линии посуды при заготовке Φ220×160 мм и максимуме Φ300×160 мм, скорость конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин для линии металла, а также способ нанесения покрытия. Каждый параметр фиксируется отдельной строкой протокола с указанием типоразмера и режима.
Достаточно ли сертификата соответствия, чтобы принять линию?
Нет. Сертификат подтверждает соответствие определённого изделия определённым требованиям в определённый период. Для приёмки проверяются три поля: номер документа, область действия и срок. Например, декларация ЕАЭС N RU Д-CN.PA01.B.96986/21 выдана на ламинированную конвейерную печь модели CZ-21-008-02A и не покрывает всю линию нанесения покрытий. Документ с истёкшим сроком или выданный на другую модель не подтверждает соответствие поставляемой конфигурации.
Как проверить заявленную производительность 800–1000 штук в час?
Значение проверяется прогоном на заявленном типоразмере изделия с фиксацией шага подвески, режима работы и периода усреднения. Для линии посуды это стандартная заготовка Φ220×160 мм и максимальная Φ300×160 мм при шаге 450–900 мм. На изделии крупнее указанного максимума значение не действует, поэтому в протоколе обязательно указывается типоразмер, на котором проводился прогон.
Что делать, если изделие больше максимального размера Φ300×160 мм?
Такое изделие выходит за границу, для которой подтверждены 800–1000 штук в час и размер Φ300×160 мм, поэтому требуется другая конфигурация линии. В этом случае параметры производительности и габаритов пересматриваются под новый типоразмер, а в договоре фиксируется новая таблица значений. Переносить значения с линии посуды на крупногабаритные изделия нельзя: для линий металла и промышленного оборудования действуют иные подтверждённые диапазоны.
Как зафиксировать способ нанесения покрытия в договоре?
Способ указывается буквально, а не через общий класс оборудования. Подтверждены три варианта: возвратно-поступательное плюс ручное для линии металла, автономный режим плюс роботизированная покраска для линии автозапчастей и ручная плюс роботизированная покраска для линии промышленного оборудования. В договоре фиксируется конкретный режим, а при приёмке проверяется его фактическое исполнение на линии.
Что означает коэффициент использования оборудования 85%?
Для линии нанесения покрытий на автозапчасти этот коэффициент указан вместе с режимом 336 дней в году по 22 часа в сутки, циклом 45 секунд на лот и производительностью 1760 лотков в сутки. Как критерий приёмки он имеет смысл только в связке с этими условиями: отдельно взятое значение 85% не описывает, при какой загрузке, оснастке и номенклатуре оно достигается.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.