
Линия нанесения покрытий: приёмка, материалы и скорость конвейера
Линия нанесения покрытий: приёмка, материалы и скорость конвейера
Покупатель линии нанесения покрытий принимает решение не по каталогу, а по трём проверяемым блокам: процедуре приёмки, исполнению материалов и кинематическим границам оборудования. Ниже собраны ответы на вопросы, которые возникают на переходе от оценки к исполнению контракта, когда спецификация уже согласуется, но ещё не подписана.
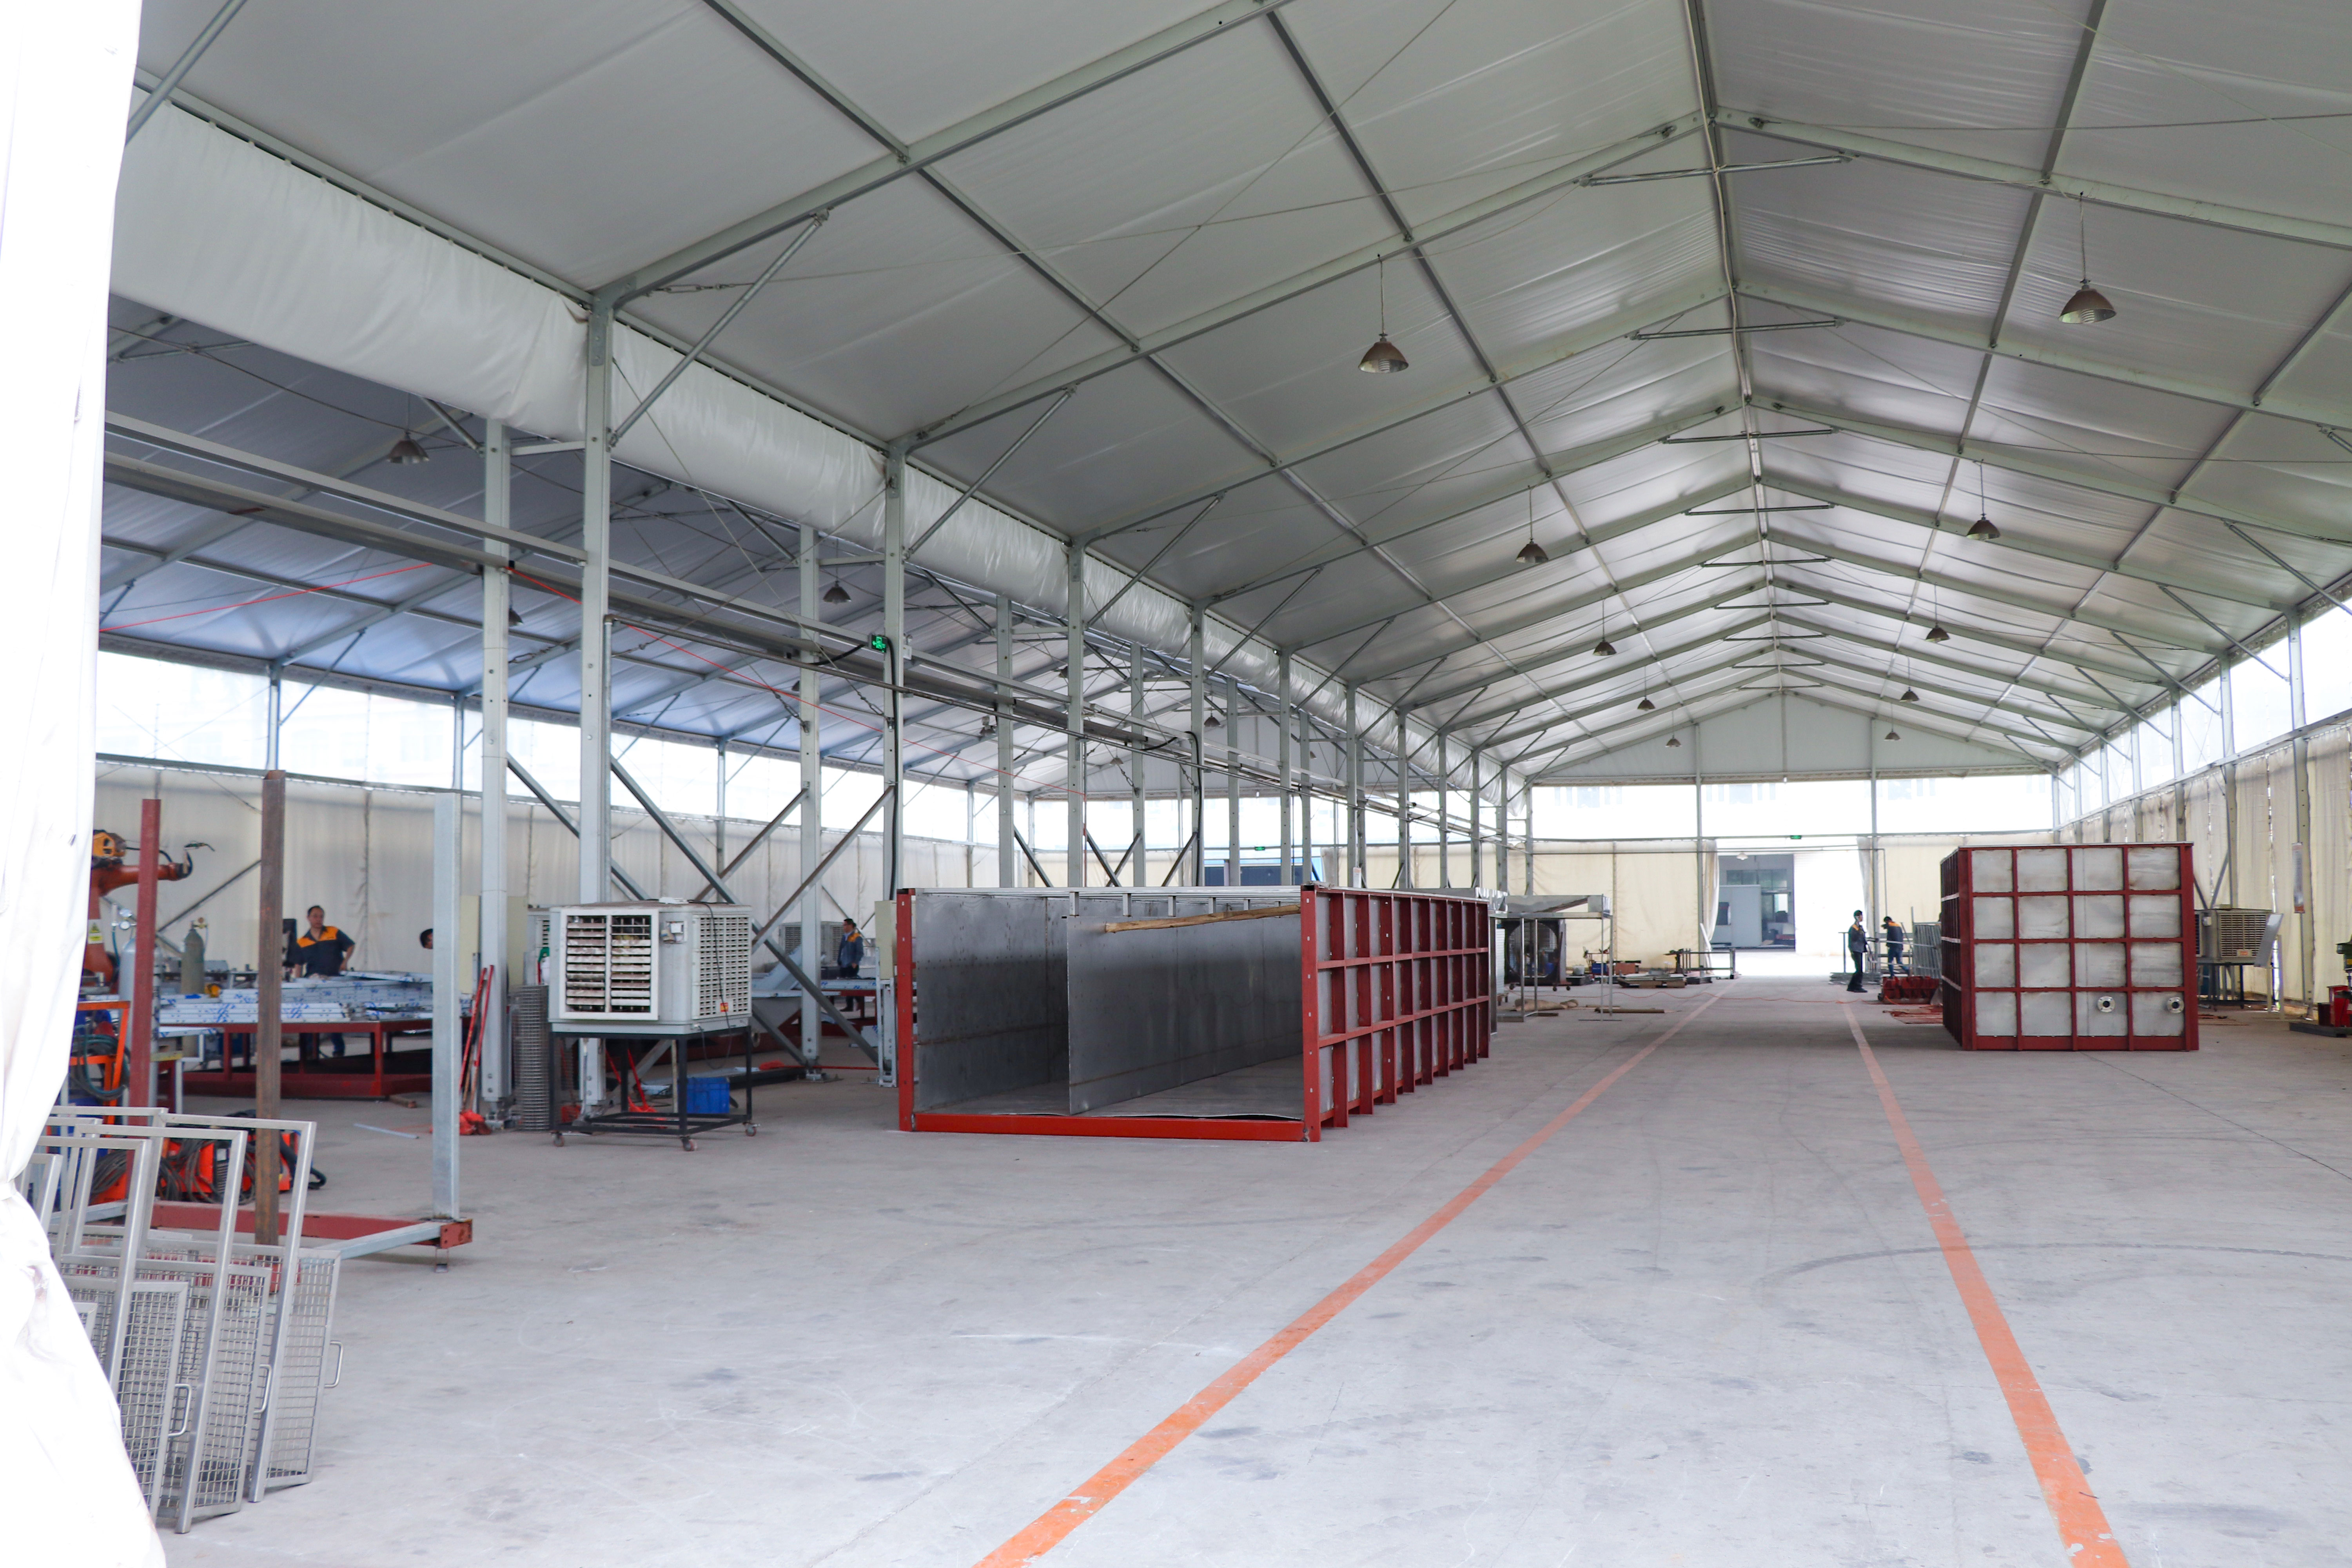
Участок нанесения покрытий: конфигурация линии определяется не только типом распыления, но и габаритами заготовки, скоростью конвейера и материалами исполнения.
Что фактически определяет конфигурацию линии
Для линии рассматриваемой конфигурации границы задают три величины. Первая — диапазон регулировки скорости конвейера: 2000–4000 мм/мин. Вторая — максимальные габариты заготовки: до 7000×2000×2200 мм. Третья — исполнение по материалам: углеродистая сталь для каркаса, нержавеющая сталь для камеры и трубопроводов. Эти три пункта определяют, что именно проверяется при приёмке и какой продукт линия способна обрабатывать без переделки конструкции.
Остальные параметры — уровень автоматизации, напряжение, мощность, производительность, размер, упаковка и логотип — относятся к настраиваемым и согласуются отдельно. Практический вывод для закупки: скорость и габариты фиксируются в спецификации как измеримые величины, материалы — как перечень с указанием марок, а степень автоматизации описывается функционально, через состав операций и узлов.
Условия закупки: что фиксируется до старта производства
Стандартные коммерческие условия поставщика выглядят так: минимальный заказ — 2 единицы, поставка на условиях FOB из любого порта провинции Гуандун, приёмка по результатам предэкспортного тестирования, оплата тремя платежами — 50% банковским переводом в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки и 10% по завершении монтажа. Сроки поставки различаются по типам оборудования, поскольку линия проектируется под конкретный продукт.
Финансовая логика здесь важнее формулировок. Последние 10% привязаны не к отгрузке, а к завершению монтажа, то есть приёмка на площадке становится платёжным шлюзом. Для покупателя это означает, что протокол пусконаладки нужно согласовать до подписания контракта: в нём должны быть перечислены проверяемые параметры, а не общая формулировка «оборудование работает».
Attractivechina (ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)) — производитель автоматизированных линий нанесения покрытий из Чжаоцина (провинция Гуандун), основанный в 2005 году и работающий на площадке около 35 548 м² со штатом 280 человек и выпуском порядка 60 единиц оборудования в год. Компания указывает 54 инженера в конструкторском подразделении, 79 патентов на изобретения в области окрасочного и природоохранного оборудования при общем числе патентов более 300, а также экспортную долю около 20% с поставками, в том числе, в Россию. Эти данные характеризуют масштаб и инженерный ресурс, но не заменяют проверку конкретной конфигурации по спецификации. Официальный сайт — Attractivechina.
Критерии приёмки: два этапа и один платёжный шлюз
Приёмка линии нанесения покрытий делится на заводской тест до отгрузки и пусконаладку на площадке. Заводской этап подтверждает, что собрана именно заказанная конфигурация; площадочный — что линия выходит на режим в реальных условиях цеха и с реальными заготовками. По данным поставщика, контроль качества включает 100% предпродажную проверку, что соответствует формулировке «pre-shipment test» в коммерческих условиях.
| Этап | Что проверяется | Чем закрывается |
|---|---|---|
| Заводской тест до отгрузки | Комплектность, работа приводов и конвейера, фактический диапазон скорости, проём камеры, соответствие материалов спецификации | Протокол предэкспортного тестирования |
| Монтаж и пусконаладка | Геометрия линии, подключение, пробные заготовки, выход на рабочий режим на границах диапазона скорости | Акт ввода в эксплуатацию; основание для финального платежа 10% |
| Документы соответствия | Область действия сертификатов и деклараций, привязка к поставляемой модели | Копии документов с указанием области действия |
Практический перечень проверок, который стоит зафиксировать в протоколе:
- материалы каркаса, камеры и трубопроводов — с указанием марок, а не только слов «сталь» и «нержавеющая сталь»;
- прогон конвейера на нижней и верхней границе диапазона — 2000 и 4000 мм/мин — с фиксацией стабильности хода;
- проход заготовки предельных габаритов через камеру, зоны загрузки и выгрузки;
- комплектность узлов, запасных частей и эксплуатационной документации;
- наличие протоколов тестирования и документов соответствия на дату поставки.
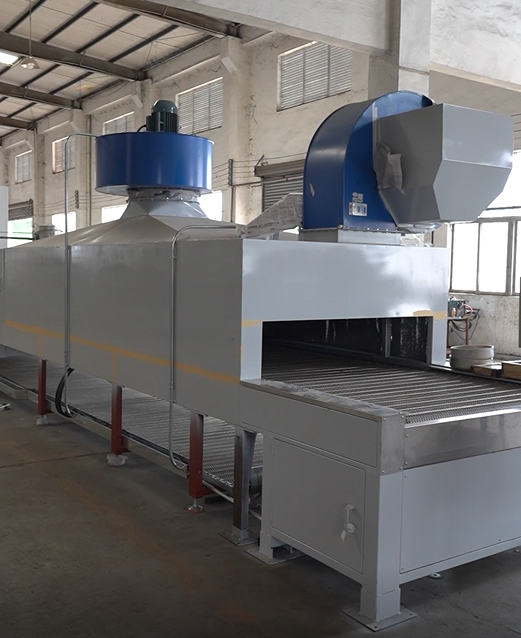
Пусконаладка — второй этап приёмки: именно на нём проверяются пробные заготовки и работа конвейера на границах диапазона скорости.
Материалы: почему каркас из углеродистой стали, а камера и трубопроводы — из нержавеющей
Разделение материалов в конструкции линии функциональное. Углеродистая сталь несёт нагрузку: рама, стойки и траверсы воспринимают вес конвейера, камеры и заготовок, а также остаются ремонтопригодными при усилении отдельных узлов. Нержавеющая сталь применяется там, где есть постоянный контакт с окрасочным туманом, растворителями, конденсатом и водой при промывке — в камере и трубопроводах. Такое исполнение снижает коррозионный износ рабочих поверхностей и риск загрязнения подаваемого материала продуктами коррозии.
Что это означает для покупателя на этапе исполнения контракта. В спецификации должны быть указаны марки стали для каркаса и для камеры с трубопроводами, а также перечень узлов, контактирующих с окрасочным материалом. Формулировка «нержавеющая камера» без марки не позволяет ни сравнить предложения, ни принять оборудование: марка определяет поведение поверхности при абразивном воздействии порошка и при периодической промывке.
Граница применимости: нержавеющее исполнение камеры и трубопроводов относится к коррозионной стойкости и ресурсу оборудования. Оно не подтверждает пищевое соответствие покрытия — для посуды требования к контакту с пищей предъявляются к самому покрытию и подтверждаются отдельным пакетом документов.
Диапазон скорости конвейера 2000–4000 мм/мин: что он реально ограничивает
Скорость конвейера — регулируемый параметр, который связывает производительность и время пребывания изделия в камере и в зоне сушки. На нижней границе, 2000 мм/мин, заготовка проводит в рабочей зоне больше времени — это запас по толщине наносимого слоя и по стабильности покрытия на сложных поверхностях. На верхней границе, 4000 мм/мин, растёт темп обработки, но сокращается время контакта с окрасочной средой, и режим приходится подтверждать пробными заготовками.
Из этого следует важное уточнение для расчёта мощности: диапазон скорости сам по себе не задаёт производительность в единицах продукции. Она зависит от шага подвески, числа изделий на подвесе, количества слоёв и времени сушки. В технических материалах поставщика для посуды приводится ориентир 800–1000 изделий в час для стандартной линии — эта цифра иллюстрирует, что выход считается по совокупности факторов, а не по скорости ленты.
При приёмке диапазон проверяется прогоном, а не осмотром частотного привода: фиксируется стабильность хода на 2000, 3000 и 4000 мм/мин, отсутствие рывков и, главное, результат покрытия на пробных заготовках, обработанных на граничных значениях.
Максимальные размеры заготовок 7000×2000×2200 мм: как читать ограничение
Габаритный предел 7000×2000×2200 мм определяет номенклатуру изделий, для которых линия проектируется штатно. Такой проём ориентирован на длинномерные и крупные заготовки: листовые панели и профили, элементы каркасов и рам, крупные детали промышленного оборудования. В технических данных поставщика возможность обработки листового металла длиной до 7000 мм подтверждается отдельно, что согласуется с указанным пределом.
На этапе приёмки проверяется не только проём камеры, но и вся траектория: зона загрузки, повороты конвейера, зона выгрузки и отсутствие пересечений с элементами конструкции. Отдельно согласуется масса заготовки — она в габаритный предел не входит и подтверждается расчётом несущей способности конвейера в рамках конкретной спецификации.
Граница применимости: предел 7000×2000×2200 мм — верхняя граница, а не рабочая норма для каждого изделия. Если заготовка одновременно приближается к максимуму по нескольким осям, схему подвеса и проём проверяют отдельным согласованием до подписания спецификации.
Отраслевые конфигурации: посуда, металл, автозапчасти, деревянная мебель
Одна и та же кинематика линии обслуживает разные производства, но маршрут обработки меняется. Ниже — различия, которые влияют на состав приёмки; все приведённые результаты относятся к проектам, описанным поставщиком, и не являются независимо проверенными замерами.
Посуда
Маршрут включает предварительную обработку, анодирование и раздельные линии внутреннего и внешнего покрытия. Ключевое требование — подтверждение пищевого соответствия покрытия и точный контроль толщины плёнки на изделиях разного диаметра. По данным поставщика, в 20 проектах линий для посуды равномерность покрытия достигала 98%, расход материала снижался на 30%, эффективность производства росла на 35%.
Металл
Основные задачи — антикоррозионная и декоративная отделка, грунтование и порошковая покраска фурнитуры, сантехники, оконных рам и металлических мебельных компонентов. По 15 описанным линиям прохождение контроля покрытия указано на уровне 97%, снижение расхода краски или порошка — 30%, энергопотребления — 22%, рост эффективности — 40%.
Автозапчасти
Маршрут включает грунт и финишное покрытие для конструкционных элементов, деталей шасси и внутренней отделки; отдельным направлением указаны линии для бамперов. По 20 проектам выход годных покрытий заявлен на уровне 98%, расход краски снижен на 25%, энергопотребление — на 20%, при эксплуатации 5 лет не фиксировалось крупных простоев.
Деревянная мебель
Здесь критичны обеспыливание и качество отделки: линии обслуживают мебель, шкафы, деревянные двери и музыкальные инструменты. По 10 проектам расход краски снижен на 30%, доля дефектов от пыли — на 90%, эффективность производства выросла на 40% при сохранении глянцевой поверхности.
| Отрасль | Ключевое требование к линии | Что проверяется при приёмке |
|---|---|---|
| Посуда | Пищевое соответствие покрытия, толщина плёнки | Документы на покрытие, пробные изделия разного диаметра |
| Металл | Коррозионная стойкость, равномерность по толщине | Результат на граничных скоростях, расход материала |
| Автозапчасти | Стабильность при смешанной номенклатуре | Пробная партия из разных деталей, повторяемость |
| Деревянная мебель | Обеспыливание, качество финишного слоя | Чистота камеры, отсутствие дефектов на глянце |
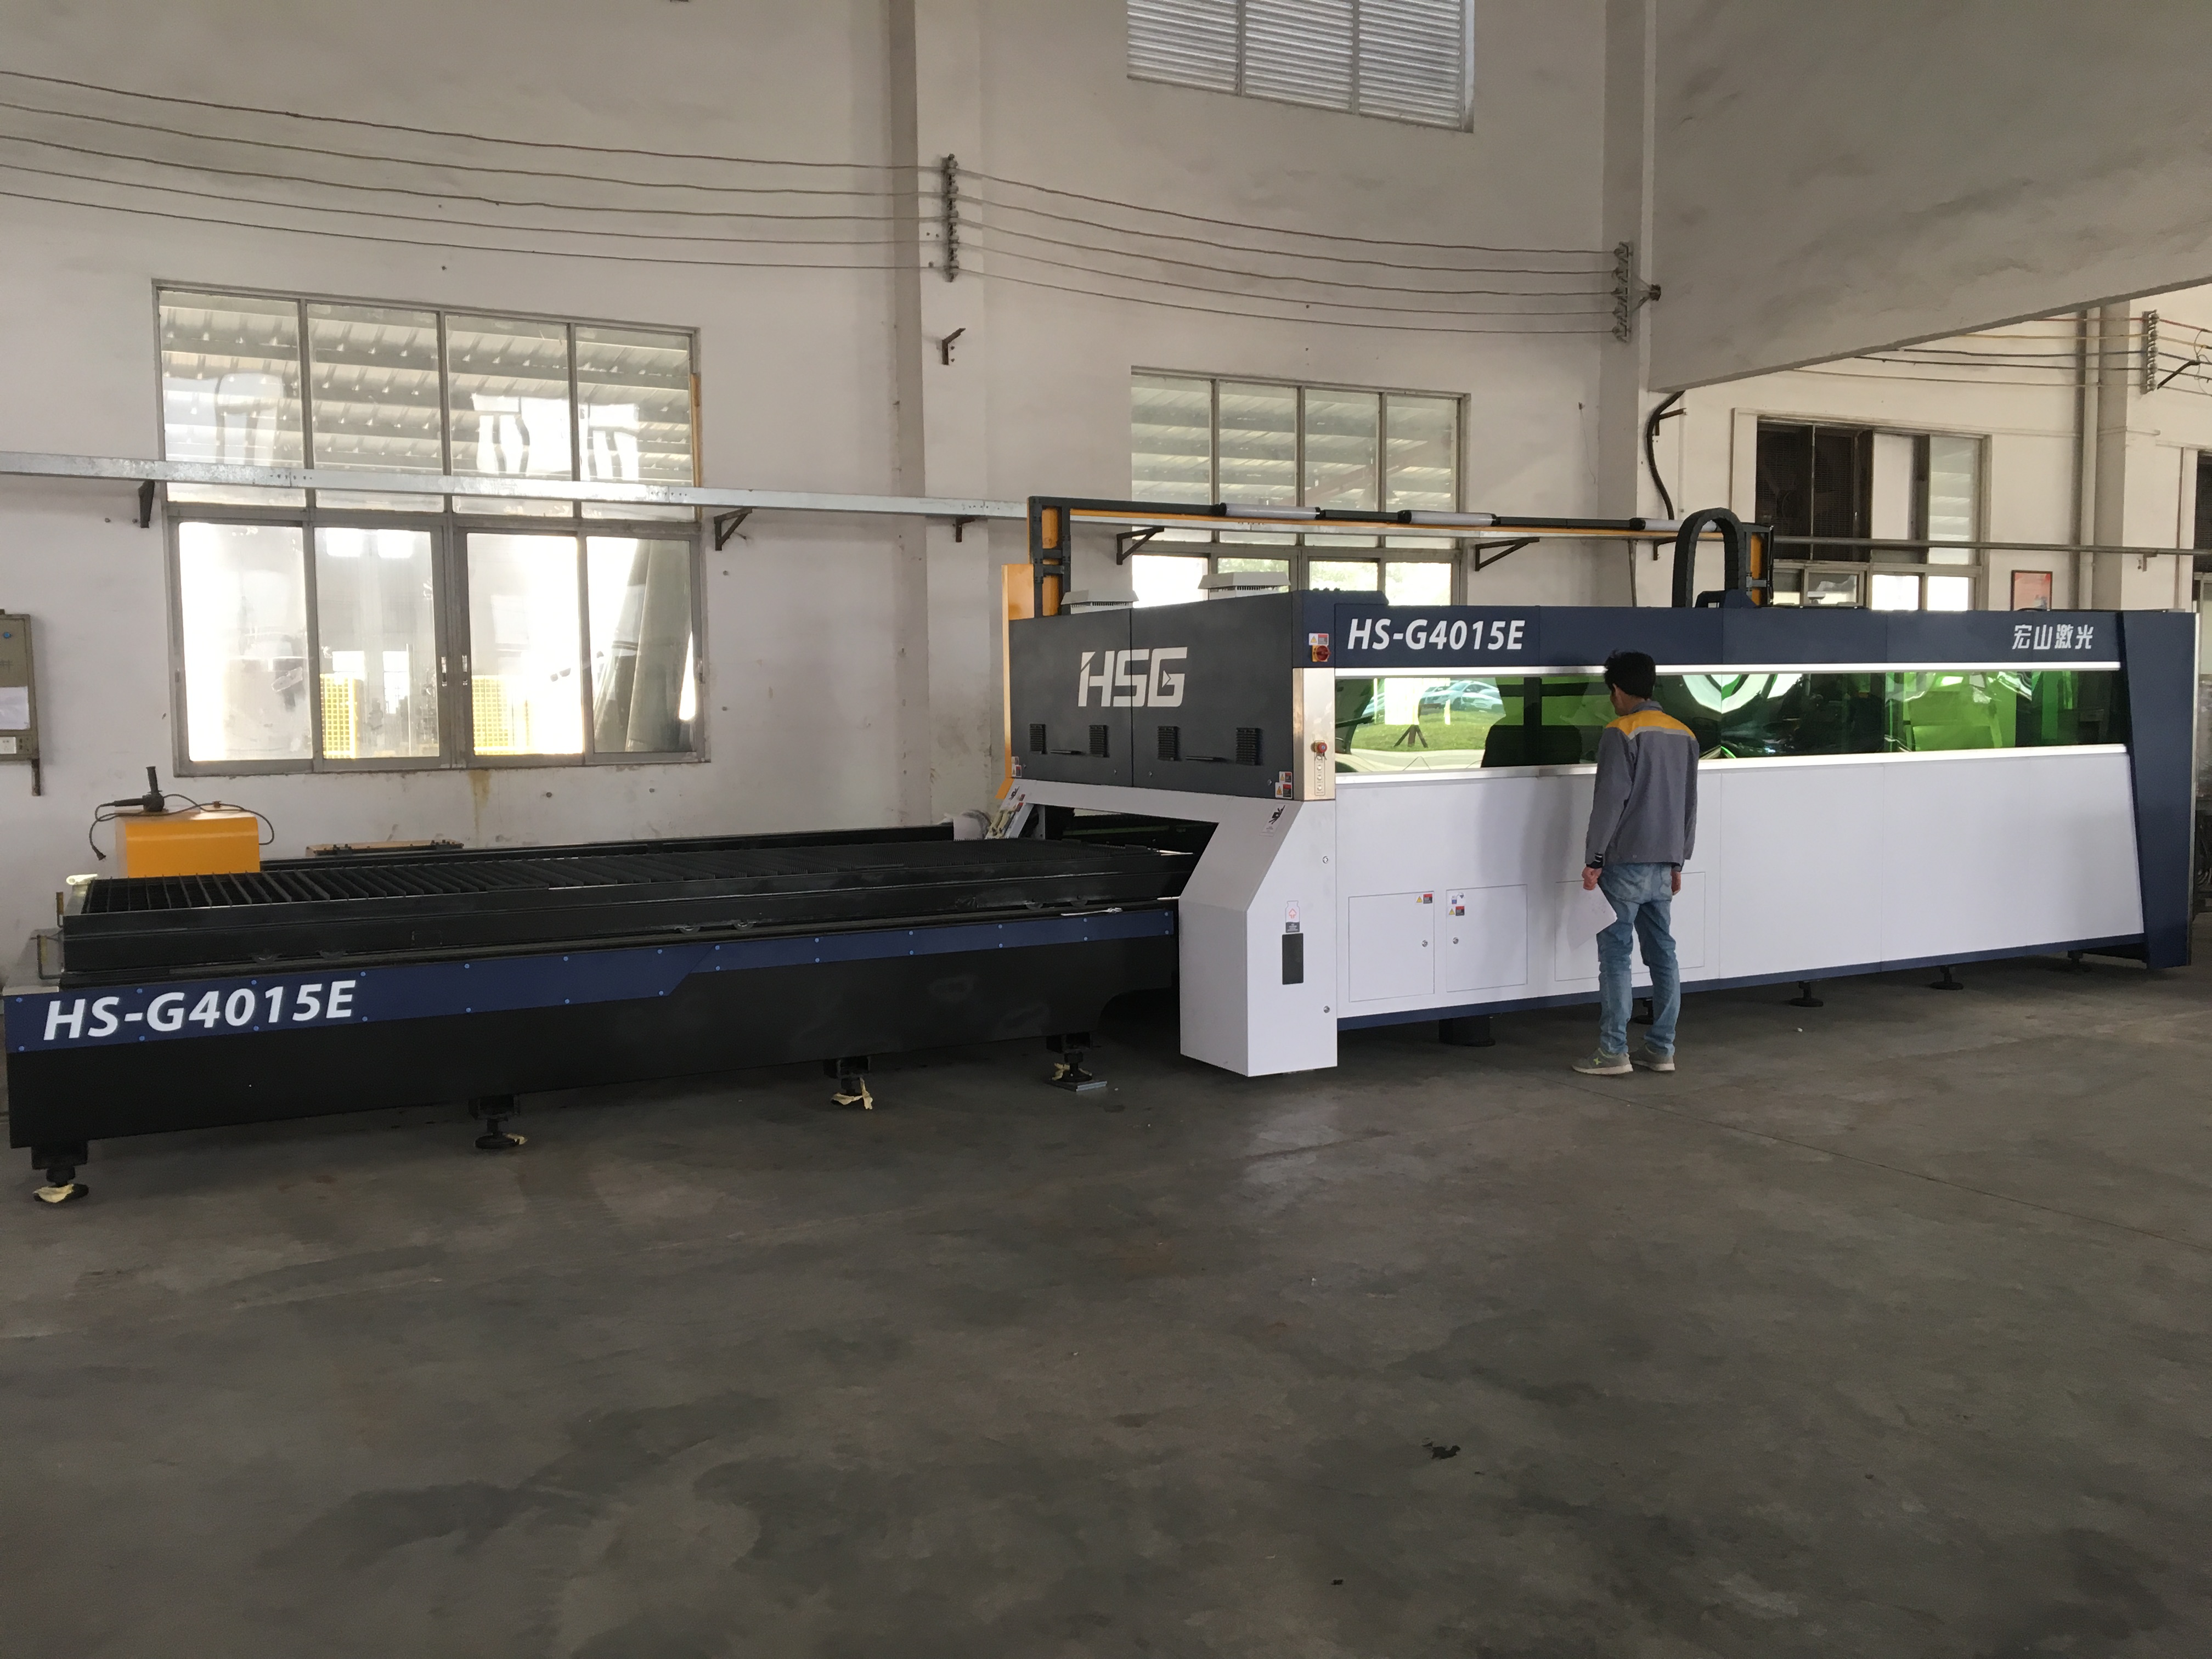
Отраслевая конфигурация меняется не только составом камер, но и маршрутом обработки, требованиями к сушке и типом контроля.
Границы применимости: что автоматизация не решает
Переход к автоматизированной линии не снимает требований к стабильности номенклатуры, качеству подготовки поверхности и квалификации персонала. Если изделия часто меняются, время переналадки и настройки распыления становится самостоятельной статьёй затрат, и её нужно оценивать до контракта, а не после пусконаладки.
Экономика проекта также зависит от масштаба: минимальный заказ в две единицы и проектирование под конкретный продукт означают, что стоимость решения распределяется на парк оборудования, а не на одну машину. Для производителя с одной линией это аргумент в пользу более узкой специализации и честной оценки загрузки. Заявленные в проектах показатели — 97–98% выхода годных покрытий, снижение расхода материала на 25–30% — зависят от материала покрытия, подготовки поверхности и дисциплины процесса; они описывают результат конкретных проектов поставщика, а не гарантированный эффект для любого производства.
Документы поставщика, которые проверяют на этапе исполнения
Системные сертификаты подтверждают организацию процессов, а не характеристики конкретной линии, поэтому их проверяют вместе со спецификацией. В действующем пакете: ISO 14001 (DZ/CN/2407055E, действует до 14.10.2027, область — проектирование и производство окрасочного оборудования и управление связанными экологическими аспектами) и ISO 45001 (04926S00152R001, действует до 19.04.2029, та же область в части охраны труда). Сертификат ISO 9001 (DZ/CN/2308009Q) выдан 20.09.2023 — его срок действия проверяют по оригиналу на дату подписания контракта.
Отдельного внимания требует декларация ЕАЭС N RU Д-CN.PA01.B.96986/21 по ТР ТС 004/2011, 020/2011 и 010/2011: её область действия ограничена ламинированной конвейерной печью модели CZ-21-008-02A, то есть конкретной моделью, а не всей линейкой. При приёмке сверяют, покрывает ли документ поставляемую конфигурацию и действует ли он на дату поставки; для линии другой конфигурации подтверждение оформляется отдельно.
Частые вопросы
Можно ли изменить габариты камеры под заготовку длиной более 7000 мм?
Размер входит в перечень настраиваемых параметров наряду с уровнем автоматизации, напряжением, мощностью и производительностью. Однако предел 7000×2000×2200 мм — это штатная граница рассматриваемой конфигурации: её изменение затрагивает камеру, сушильные зоны и трассировку трубопроводов, поэтому требует пересмотра спецификации и отдельного согласования до подписания контракта, а не корректировки на этапе монтажа.
Какие документы закрывают приёмку линии?
Протокол предэкспортного тестирования, подтверждающий комплектность и работу узлов до отгрузки; акт пусконаладки на площадке, к которому привязан финальный платёж 10%; копии сертификатов и деклараций с явно указанной областью действия. Дополнительно фиксируются результаты пробных заготовок, обработанных на границах диапазона скорости.
Как подтвердить, что скорость действительно регулируется в диапазоне 2000–4000 мм/мин?
Прогоном конвейера на трёх точках — нижней, средней и верхней — с фиксацией стабильности хода и с обработкой пробных изделий на граничных значениях. Проверять только наличие регулирующего привода недостаточно: значим результат покрытия при минимальной и максимальной скорости.
Может ли одна линия обслуживать и посуду, и металлические изделия?
Кинематически линия проектируется под габариты и вес заготовки, поэтому техническая возможность обработки разных изделий определяется проёмом и несущей способностью конвейера. Но маршруты различаются: для посуды требуется подтверждение пищевого соответствия покрытия и раздельные операции внутреннего и внешнего нанесения, для металла — антикоррозионные схемы и порошковые режимы. Совмещение в одном потоке требует отдельной валидации, а не переноса режимов.
Что входит в послепродажное сопровождение?
Удалённая техническая поддержка, гарантия один год, ответ в течение четырёх часов, регулярное сопровождение и бесплатное обучение персонала. Эти обязательства фиксируются в контракте вместе с протоколом приёмки, поскольку от них зависит, насколько быстро линия выходит на проектную загрузку после пусконаладки.
Закупка линии нанесения покрытий сводится к проверяемым величинам: условиям платежей, привязанным к приёмке, исполнению материалов с указанием марок, диапазону скорости 2000–4000 мм/мин и габаритному пределу 7000×2000×2200 мм. Всё, что выходит за эти рамки, — предмет отдельного согласования в спецификации, а не допущение при монтаже.
Полное описание конфигураций и областей применения приведено в корпоративном каталоге.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.