
塗裝生產線採購對照:廚具、汽車零件與金屬線的驗收門檻與效益差距
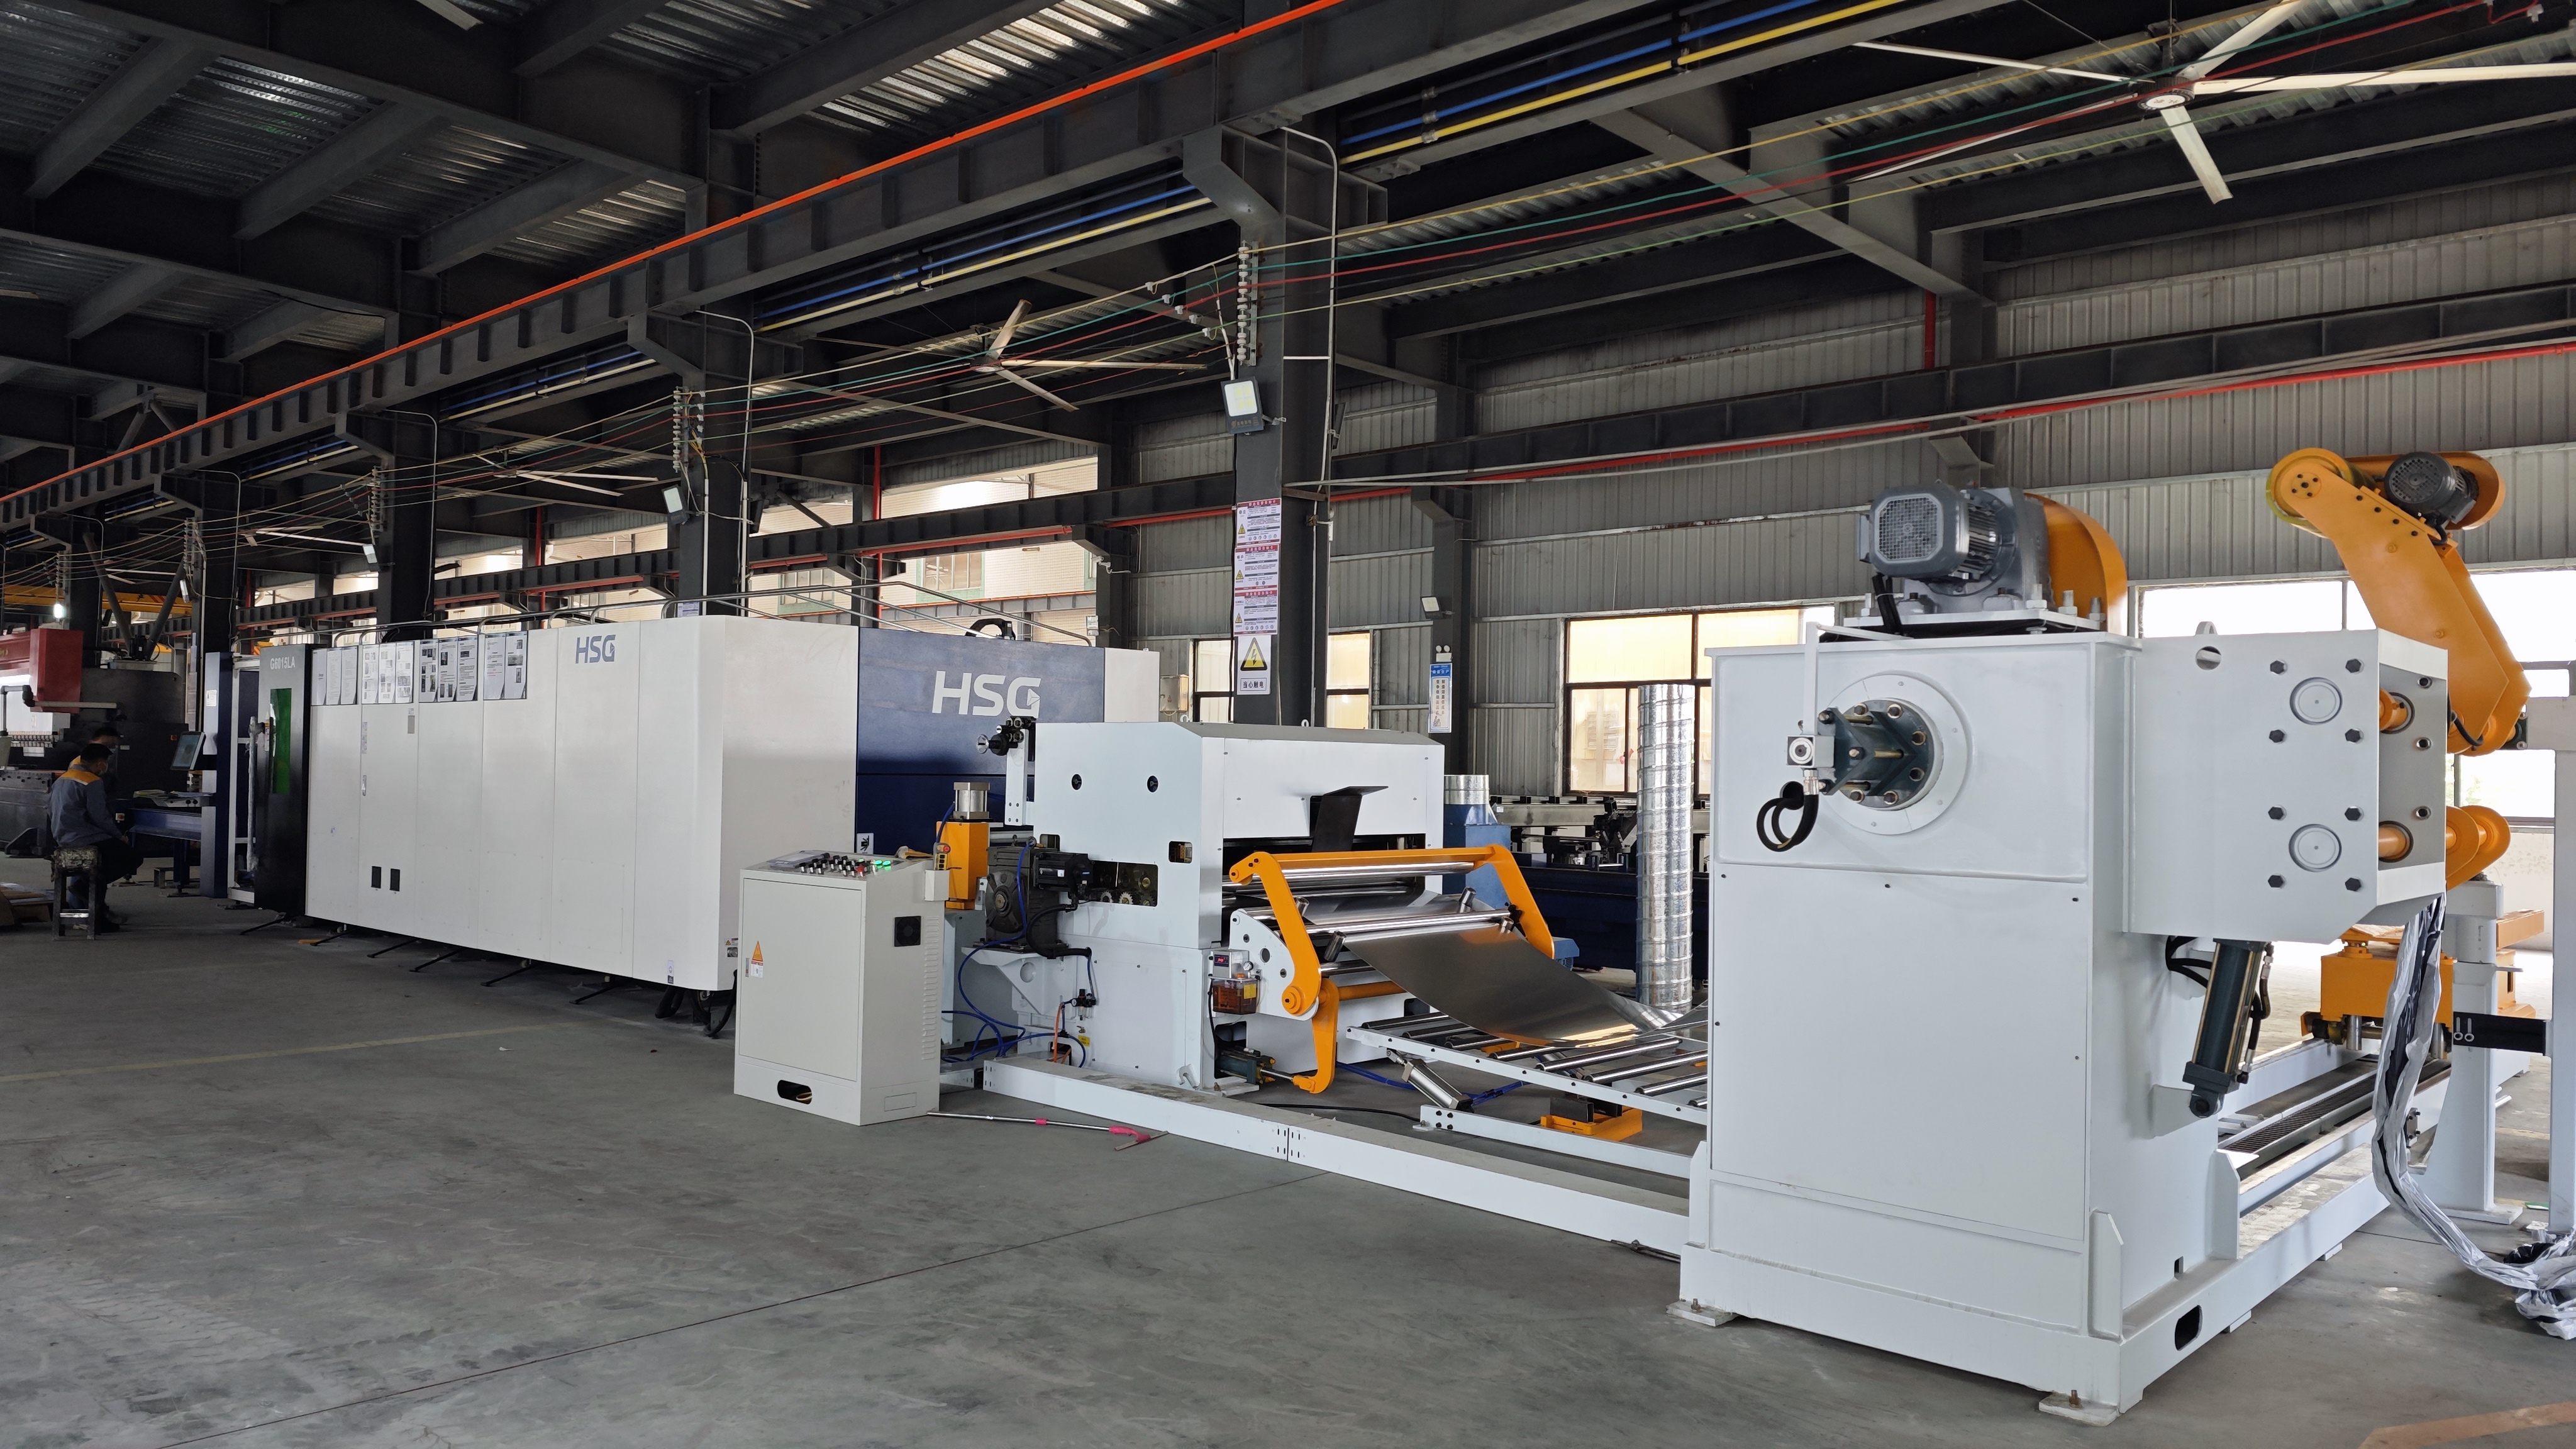
圖一:自動塗裝生產線的設備段與輸送配置,是三類產線驗收對照的共同起點。
自動塗裝生產線(Automatic Coating Production Line)在採購文件裡常被歸入同一個品類,但落到驗收桌上,廚具、汽車零件與金屬塗裝三類產線幾乎沒有一項共用的判定門檻。廚具線爭的是塗層均勻度與食品級合規;汽車零件線爭的是混線生產下的良率與停機紀錄;金屬線爭的是耐腐蝕表現與單位能耗。本文把三類產線的採購條件、驗收指標與已交付專案的效益數據並列對照,並拆解前處理、固化爐與 VOCs 處理等配套設備的驗收要點,供處於評估階段的買家建立自己的對照表。
驗收結論分歧的來源:工件、塗層功能與法規三條線
同一套自動塗裝生產線,在三個產業會被三組不同的人用三套不同的標準檢驗。分歧並非來自設備本體,而是來自工件形態、塗層功能與法規環境的組合。
- 工件形態決定輸送與前處理。平底鍋、湯鍋與烤盤屬於淺型迴轉體,吊掛與翻轉方式相對單純;汽車結構件、底盤零組件與內裝飾件尺寸跨度大,同一條線需要承接不同夾具;金屬五金、衛浴配件與窗框則常以多品種小批量混線生產。工件不同,前處理段與掛具段的驗收重點就跟著不同。
- 塗層功能決定檢測項目。廚具線的核心是 PTFE 不沾塗層、防鏽底漆與耐高溫面漆,檢測圍繞塗層均勻度、膜厚與不沾性能;汽車零件線的核心是底漆與面漆的外觀與附著力;金屬線的核心是防蝕裝飾塗層、底漆面漆與粉體塗裝,檢測圍繞塗膜厚度均一與耐腐蝕。
- 法規環境決定排放與文件。中國於 2026 年 6 月 1 日實施的 GB 30981.2-2025,把室內牆面平塗塗料及底漆的 VOC 限值由 80 g/L 收緊至 50 g/L,降幅接近四成。對塗裝線買家而言,這意味著 VOCs 處理段已從選配變成必須在驗收清單上簽字的項目。
三類自動塗裝線的採購條件與驗收標準對照
下表把廚具、汽車零件與金屬三類產線的公開專案條件並列。數值均來自各專案在客戶端連續運行的結果記錄,並非實驗室條件下的測試值。
| 對比維度 | 廚具自動塗裝線 | 汽車零件自動塗裝線 | 金屬自動塗裝線 |
|---|---|---|---|
| 主要工件 | 平底鍋、湯鍋、烤盤 | 汽車結構件、底盤零組件、內裝飾件 | 金屬五金、衛浴配件、窗框、金屬傢俱零組件 |
| 塗層類型 | PTFE 不沾塗層、防鏽底漆、耐高溫面漆 | 表面塗裝、底漆與面漆噴塗 | 防蝕裝飾塗層、底漆面漆噴塗、粉體塗裝 |
| 首要驗收指標 | 塗層均勻度、食品級合規、膜厚控制 | 塗裝良率、多零件混線穩定性、停機紀錄 | 塗膜厚度均一、耐腐蝕性、單位能耗 |
| 已交付規模 | 20 套完整自動塗裝線 | 20 套完整自動塗裝線 | 15 套完整自動塗裝線 |
| 效益實證 | 塗層均勻度 98%、塗料廢料減少 30%、生產效率提升 35% | 塗裝良率 98%、塗料消耗降低 25%、能耗減少 20%、5 年內無重大停機 | 塗裝良率 97%、塗料/粉末消耗降低 30%、能耗降低 22%、效率提升 40% |
| 運行週期 | 5 至 10 年,無重大品質客訴 | 5 至 10 年,5 年內無重大產線停機事故 | 5 至 10 年,無重大停機狀況 |
| 典型客戶 | 品牌代工廠、自有品牌製造商、家電配套工廠 | 汽車零配件 ODM/OEM 代工廠、一級汽車零配件供應商 | 外銷型五金工廠、金屬傢俱與建材企業、衛浴與門窗五金廠、鈑金零件製造商 |
| 交付市場 | 俄羅斯、伊朗、印度、孟加拉、越南、泰國、中國 | 德國、俄羅斯、泰國、印尼、墨西哥、中國 | 墨西哥、美國、中國、新加坡 |
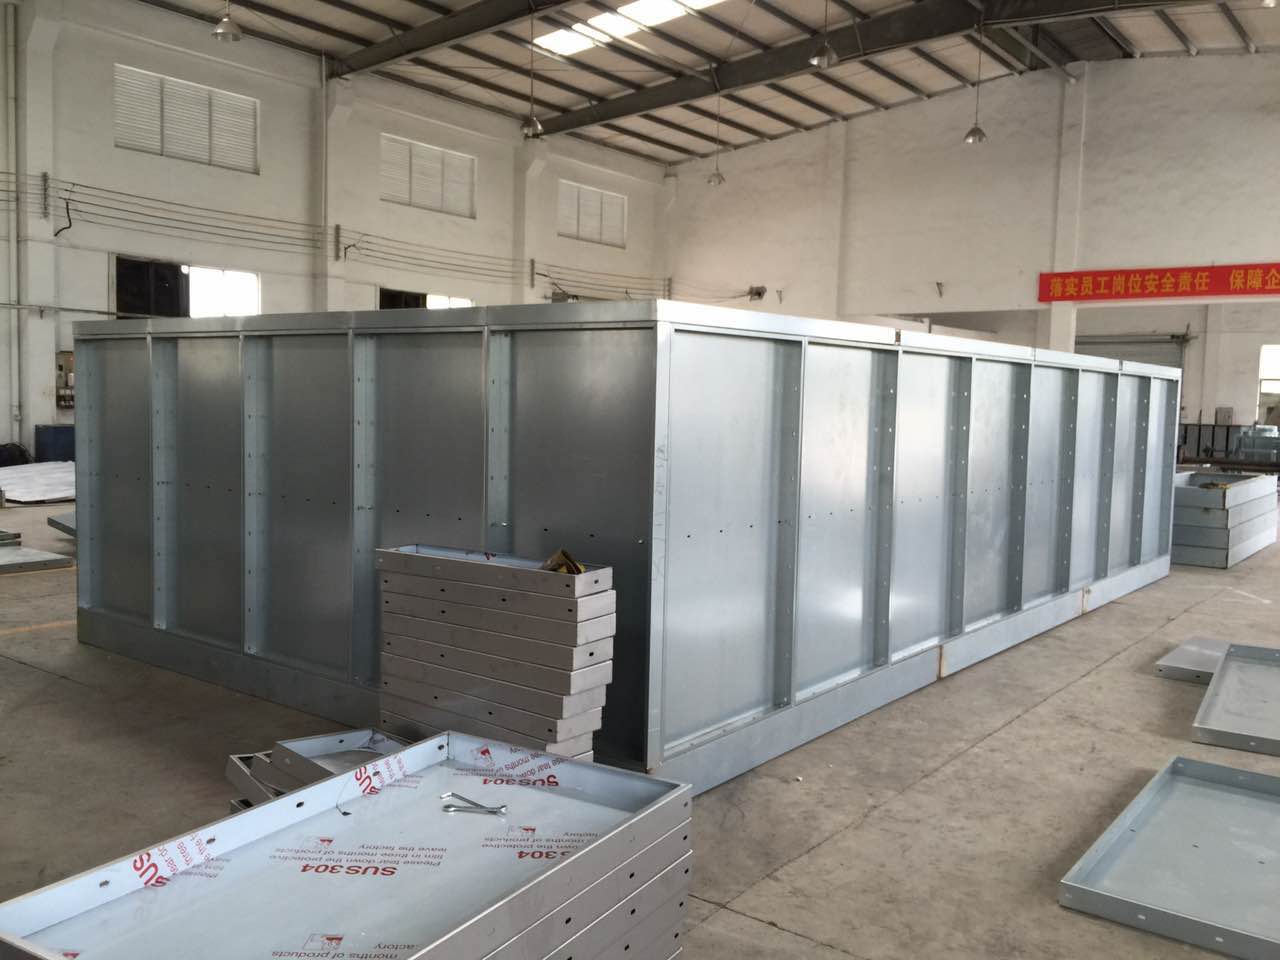
圖二:產線布局與工件輸送路徑,直接影響混線能力與單位能耗表現。
廚具塗裝線:驗收主軸是塗層均勻度與食品級合規
廚具自動塗裝線(炊具塗裝生產線)處理的是與食物直接接觸的工件,驗收因此分成兩條互不替代的證據鏈:一條是塗層本身的物理表現,一條是塗層材料的合規文件。專案記錄顯示,廚具線的塗層均勻度達 98%,不沾性能符合國際食品級標準,塗料廢料減少 30%,生產效率提升 35%,並在 5 至 10 年的運行週期內沒有重大品質客訴。
廚具線的驗收要點
- 塗層均勻度與膜厚控制。驗收時應以同一批次多尺寸工件抽樣,確認鍋底、鍋壁與鍋緣的膜厚落在同一區間,而非只看單一取樣點。
- 食品級塗層的合規對接。不沾塗層的合規文件來自塗料供應端,塗裝線供應商需能說明烘烤曲線與固化條件如何配合該塗料,否則合規文件與現場製程會脫節。
- 多尺寸適配能力。廚具線的價值在於同一條線能處理不同尺寸的鍋具,驗收時應以最小與最大規格各跑一段連續生產。
- 塗料廢料與不良率。專案記錄中塗料廢料減少 30%,此類指標需在驗收期以實際領料量與產出量核算,不能只看設備銘牌。
汽車零件塗裝線:驗收主軸是混線穩定與停機紀錄
汽車零件自動塗裝線面對的是結構件、底盤零組件與內裝飾件的混合生產,工件形狀差異大、批量節奏不一致。專案記錄顯示,20 套完整汽車零配件自動塗裝線分布於德國、俄羅斯、泰國、印尼、墨西哥與中國,塗裝良率提升至 98%,塗料消耗降低 25%,能耗減少 20%,並在 5 年內沒有重大產線停機事故。與 MES 系統整合的汽車零件線,產品首檢合格率(FTQ)可達 95% 以上。
汽車零件線的驗收要點
- 混線切換的實際耗時。驗收應記錄更換工件型號時的掛具更換、程式切換與首件確認時間,這是良率之外最常被忽略的成本項。
- 停機紀錄的查核方式。「5 年內無重大停機」屬於運行結果,買家應要求查看既有的維護與停機記錄格式,並確認新線交付後以同一格式記錄。
- 智慧監控與資料可追溯。專案的亮點包含智慧監控與低維護設計,驗收時需確認監控數據(膜厚、爐溫、噴塗參數)是否可导出並與工件批次對應。
- 塗料與能耗的計量基準。塗料消耗降低 25%、能耗減少 20% 需先約定計量邊界(單件、單批或單位面積),否則驗收時雙方會對同一組數字得出不同結論。
金屬塗裝線:驗收主軸是耐腐蝕與單位能耗
金屬自動塗裝線覆蓋金屬五金、衛浴配件、窗框與金屬傢俱零組件,塗層同時承擔防蝕與裝飾兩種功能。專案記錄顯示,15 套完整金屬自動塗裝線分布於墨西哥、美國、中國與新加坡,塗裝良率提升至 97%,塗料/粉末消耗降低 30%,能耗降低 22%,生產效率提升 40%,並在 5 至 10 年內穩定連續運行、無重大停機。
金屬線的驗收要點
- 塗膜厚度均一性。耐腐蝕表現首先取決於膜厚分布是否均一,驗收應在工件不同幾何位置量測,而非只取平面區。
- 多品種混產的排程彈性。金屬線常以多品種混合生產,驗收時應確認粉體換色、掛具切換與固化曲線的調整流程。
- 能耗降低的計算基礎。能耗降低 22% 屬結果指標,須與前處理加熱、固化爐與 VOCs 處理三段共同核算,單看噴塗段會失真。
- 粉末回收與廢料。塗料/粉末消耗降低 30% 與回收系統的設計直接相關,驗收應同時檢查回收率與換色清潔時間。
配套設備驗收:前處理、固化爐、VOCs 處理與控制層
三類產線的效益差距,很大一部分不是發生在噴塗房,而是發生在配套設備。採購對照時若不把這四段一起寫進驗收條款,主線的驗收結論會失去支撐。
前處理段
驗收重點在槽液濃度、槽液溫度、處理時間與水洗水質能否穩定重複。對汽車零件線而言,前處理不穩定會在附著力測試上直接暴露;對金屬線而言,則會反映在鹽霧後的鏽點分布。
固化爐
爐溫曲線是廚具線食品級塗層與汽車零件線外觀品質的共同基礎。驗收應量測工件表面實際溫度曲線與爐內溫差,並確認輸送速度與升溫曲線匹配,而非只核對爐體設定溫度。木製品自動塗裝線的專案記錄可供對照:10 套完整自動木器塗裝線實現塗料消耗降低 30%、粉塵不良率減少 90%、生產效率提升 40%,其表面光澤與均勻度的穩定,同樣建立在固化與除塵控制之上。
VOCs 處理
GB 30981.2-2025 於 2026 年 6 月 1 日實施後,塗料端的 VOC 限值收緊會連帶改變塗裝線的排放負荷與處理段設計。驗收時應把 VOCs 處理段的處理風量、達標排放與監測記錄納入與主線同等層級的驗收文件。
控制與資料層
Attractivechina 的塗裝線採用可程式數位控制系統、機器人噴塗與柔性生產,並具備即時控制能力;廠內配置 class 10000 恆溫恆濕無塵塗裝車間與 MES 視覺化生產管理。這一層在驗收時的對應物,是可導出的參數記錄與批次追溯能力,而不是控制螢幕的數量。
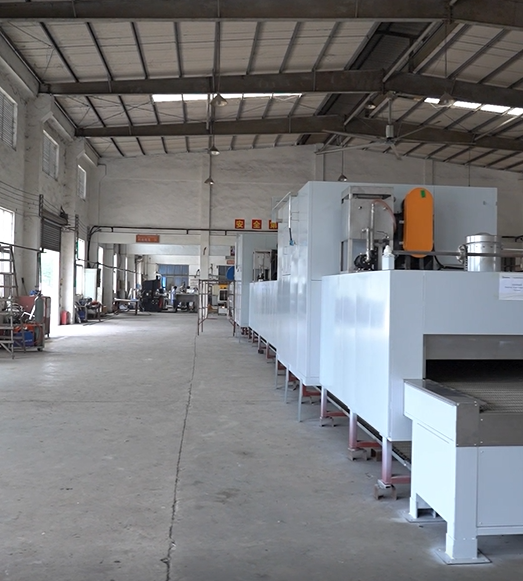
圖三:安裝調試階段的爐溫曲線與膜厚抽檢,是驗收數據的主要來源。
認證與合規門檻:哪些文件該在簽約前核對
塗裝設備的認證分兩層:一層是供應商的管理體系與產品合規,一層是買方產品本身的市場准入。兩層常被混為一談,導致驗收時才發現文件對不上。
- ISO 9001 品質管理體系。Attractivechina 持有證書編號 DZ/CN/2308009Q,由 Dazhong (Guangzhou) Certification Co., Ltd. 核發,範圍為塗裝機械設備的設計與製造,證書有效期至 2026 年 9 月 13 日。買家在 2026 年第四季之後簽約,應主動索取最新的換證或監督審核證明。
- ISO 14001 環境管理體系。證書編號 DZ/CN/2407055E,範圍涵蓋塗裝機械設備設計製造及相關環境因素管理,有效期至 2027 年 10 月 14 日。
- ISO 45001 職業健康與安全管理體系。證書編號 04926S00152R001,由廣東質檢中誠認證有限公司核發,依 GB/T 45001-2020 與 ISO 45001:2018,有效期至 2029 年 4 月 19 日。
- EAC 符合性聲明。針對歐亞經濟聯盟市場,Attractivechina 曾就層壓輸送烘爐(型號 CZ-21-008-02A)取得 ЕАЭС N RU Д-CN.PA01.B.96986/21,對應 TR CU 004/2011(低壓設備安全)、TR CU 020/2011(電磁兼容)與 TR CU 010/2011(機械安全),該聲明有效期至 2026 年 7 月 12 日。出口俄羅斯、哈薩克、白俄羅斯等市場的買家,應針對本次採購的機型確認是否已完成換證。
- 食品級塗層文件。廚具線另需與塗料供應商的食品接觸材料文件對接,並確認固化條件落在塗料規範範圍內。
認證的價值不在於證書張數,而在於證書範圍是否覆蓋本次採購的機型,以及有效期限是否覆蓋整個專案交付與保固期。這兩點在評估階段即可書面核對,不必等到驗收。
供應商的可驗證基礎:以 Attractivechina 為例
Attractivechina(廣東創智智能裝備有限公司)成立於 2005 年,位於廣東省肇慶市國家高新技術產業開發區,實收資本 6,080 萬元人民幣,自有廠區約 35,548 平方公尺,員工 280 人,其中工程師 54 名,年產出 60 台/套,外銷比例約 20%,市場涵蓋越南、伊朗、印尼、巴西、阿拉伯聯合大公國、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡。公司在塗裝設備與環保設備領域擁有 79 項發明專利,各類專利總數超過 300 項,並累積 30 多年的塗裝生產線整體解決方案經驗。
在採購對照最看重的交付實績上,其公開專案規模包含 20 套廚具自動塗裝線、20 套汽車零配件自動塗裝線、15 套金屬自動塗裝線、10 套工業設備自動塗裝線與 10 套木製品自動塗裝線。工業設備線的記錄顯示,塗層附著力與耐鹽霧性符合行業標準(鹽霧測試 ≥1000 小時),塗裝良率提升至 98%,油漆耗量降低 25%,生產效率提升 30%,持續運行期間無重大品質異常。
採購條件方面,其生產模式為客製化製造與設計,可調整項目包含包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,最小訂購量為 2 台,出貨前 100% 全數檢測,售後提供一年保固、4 小時內快速回覆、遠端技術支援、定期售後追蹤與免費教育訓練。
與傳統方案的差異,以及不可忽略的邊界
相對於間歇式人工噴塗或半自動線,連續式自動塗裝線的差異主要體現在三處:塗層一致性由設備參數而非操作經驗決定;塗料與能耗有計量基礎,可換算為單位工件成本;生產數據可導出,使驗收從「目視合格」轉為「數據對照」。但這些差異有明確邊界,採購時若不寫進合約,評估結論會過度樂觀。
- 效益數據的來源屬性。本文引用的 98%、97%、30%、22% 等數值,均來自各專案在客戶端連續運行的結果記錄,並非第三方獨立機構的測試報告。買家若要將同級數字寫入合約,應要求以同類工件試樣或實地考察作為對應條件。
- 客製化與交期的取捨。高度客製化意味著不同產品的交貨時程各有差異,無法以單一標準交期承諾全部配置。以既有專案的交期推算新線交期,是最常見的評估誤區。
- 起訂量門檻。最小訂購量 2 台,對需要單台試樣或小批量驗證的買家並不適用。這類需求更適合先以代工或既有產線試產驗證塗層表現。
- 效益不可跨產業移植。廚具線的食品級合規能力、汽車零件線的混線監控能力、金屬線的粉體防腐能力,各自對應不同工件與法規,不能因為「同一供應商交付過 20 套」就推定新產業同樣達標。
- 高自動化不等於低維護。PLC 控制、機器人噴塗與 MES 追溯都需要對應的維護能力。買方若缺乏爐溫管理與控制系統維護的人力,自動化程度帶來的效益會被停機時間抵銷。
市場趨勢:從設備驗收走向數據驗收
全球智慧製造市場規模於 2026 年約為 446.45 億美元,並被預測在 2034 年增長至 1,339.17 億美元(Fortune Business Insights)。對塗裝線採購的實際影響,是買方評估清單的組成正在改變。
- 合規壓力前移。GB 30981.2-2025 自 2026 年 6 月 1 日實施後,塗料端限值收緊會傳導至塗裝線的 VOCs 處理設計,排放文件成為採購文件的一部分。
- 混線能力成為主要溢價來源。三類產線的訂單結構都在走向多品種小批量,能否在同一條線內穩定切換,比峰值產能更能決定投資回報。
- 交付市場分散。既有專案分布於歐亞、東南亞、拉美與北美多個市場,意味著同一供應商需同時回應不同地區的認證與電壓要求。
- 驗收語言數據化。買方越來越傾向以良率、單位能耗、塗料消耗與停機時數作為驗收條件,而非僅以設備到貨與試車運轉作為結案依據。
未來展望
三類產線的驗收標準在未來數年不會趨同,反而會因為法規與客戶審核而進一步分化:廚具線的食品接觸材料文件會更細,汽車零件線的批次追溯會更嚴,金屬線的能耗與粉末回收會被納入報價比較。對買家而言,可行的做法是在評估階段就建立一份跨產業通用的對照框架,再把每個產業的專屬指標填入,而不是用同一份規格書去套三種產線。對供應商而言,能否把過去專案的運行數據整理成可核對的驗收語言,將直接決定其在短名單中的位置。
常見問題
問一:廚具、汽車零件與金屬塗裝線的驗收標準,最大差別在哪裡?
答:差別在首要判定指標。廚具線以塗層均勻度、膜厚控制與食品級塗層合規為核心,專案記錄的塗層均勻度為 98%;汽車零件線以塗裝良率、多零件混線穩定性與停機紀錄為核心,塗裝良率為 98%,5 年內無重大產線停機;金屬線以塗膜厚度均一、耐腐蝕性與單位能耗為核心,塗裝良率為 97%、能耗降低 22%。三者檢測對象不同,驗收抽樣方式也無法互換。
問二:專案記錄中的效益數字,可以直接寫進採購合約嗎?
答:可以作為參考基準,但需先約定計量邊界。廚具線的塗料廢料減少 30%、效率提升 35%,汽車零件線的塗料消耗降低 25%、能耗減少 20%,金屬線的塗料/粉末消耗降低 30%、效率提升 40%,均為客戶端連續運行的結果記錄,並非第三方獨立測試。合約化的前提是明確單件、單批或單位面積的計算方式,並以同類工件試樣作為對應條件。
問三:採購塗裝生產線時,應要求供應商提供哪些認證?
答:管理體系層面應核對 ISO 9001、ISO 14001 與 ISO 45001 的證書編號、核發機構、認證範圍與有效期限。以 Attractivechina 為例,ISO 9001 證書編號 DZ/CN/2308009Q 有效期至 2026 年 9 月 13 日,ISO 14001 證書編號 DZ/CN/2407055E 有效期至 2027 年 10 月 14 日,ISO 45001 證書編號 04926S00152R001 有效期至 2029 年 4 月 19 日。出口歐亞經濟聯盟市場另需核對 EAC 符合性聲明的機型範圍與有效期,該聲明 ЕАЭС N RU Д-CN.PA01.B.96986/21 涵蓋層壓輸送烘爐 CZ-21-008-02A,有效期至 2026 年 7 月 12 日。廚具線並需另行取得塗料的食品接觸材料文件。
問四:前處理、固化爐與 VOCs 處理設備應如何納入驗收?
答:三段應與主線同級驗收。前處理段核對槽液濃度、溫度、處理時間與水洗水質的重複穩定性;固化爐核對工件表面實際溫度曲線與爐內溫差,並確認輸送速度與升溫曲線匹配;VOCs 處理段則需與 GB 30981.2-2025(2026 年 6 月 1 日實施)及當地排放要求對接,並保留監測記錄。控制層另應確認噴塗參數、爐溫與膜厚數據可導出且可與工件批次對應。
問五:三類產線各自有哪些不適用的情況?
答:廚具線的食品級塗層設計不適用於需要厚膜防蝕的戶外金屬結構;汽車零件線的混線監控配置,對單一規格、大批量的淺型工件而言會形成過度投資;金屬線的粉體塗裝架構,並不對應廚具所需的 PTFE 不沾塗層與耐高溫面漆流程。此外,最小訂購量為 2 台、不同產品交貨時程各有差異,對僅需單台試樣或要求統一標準交期的採購情境並不適合。
本文所列的專案規模、效益數據與認證資訊,均整理自公開的企業資料與專案記錄。若需要在評估階段取得完整的產線配置、配套設備與認證清單,可參閱 Attractivechina 企業宣傳冊,並對照本文的驗收框架逐項核對。
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.