
Линия антипригарного покрытия для кухонной посуды: сценарии использования
Линия антипригарного покрытия для кухонной посуды: сценарии использования
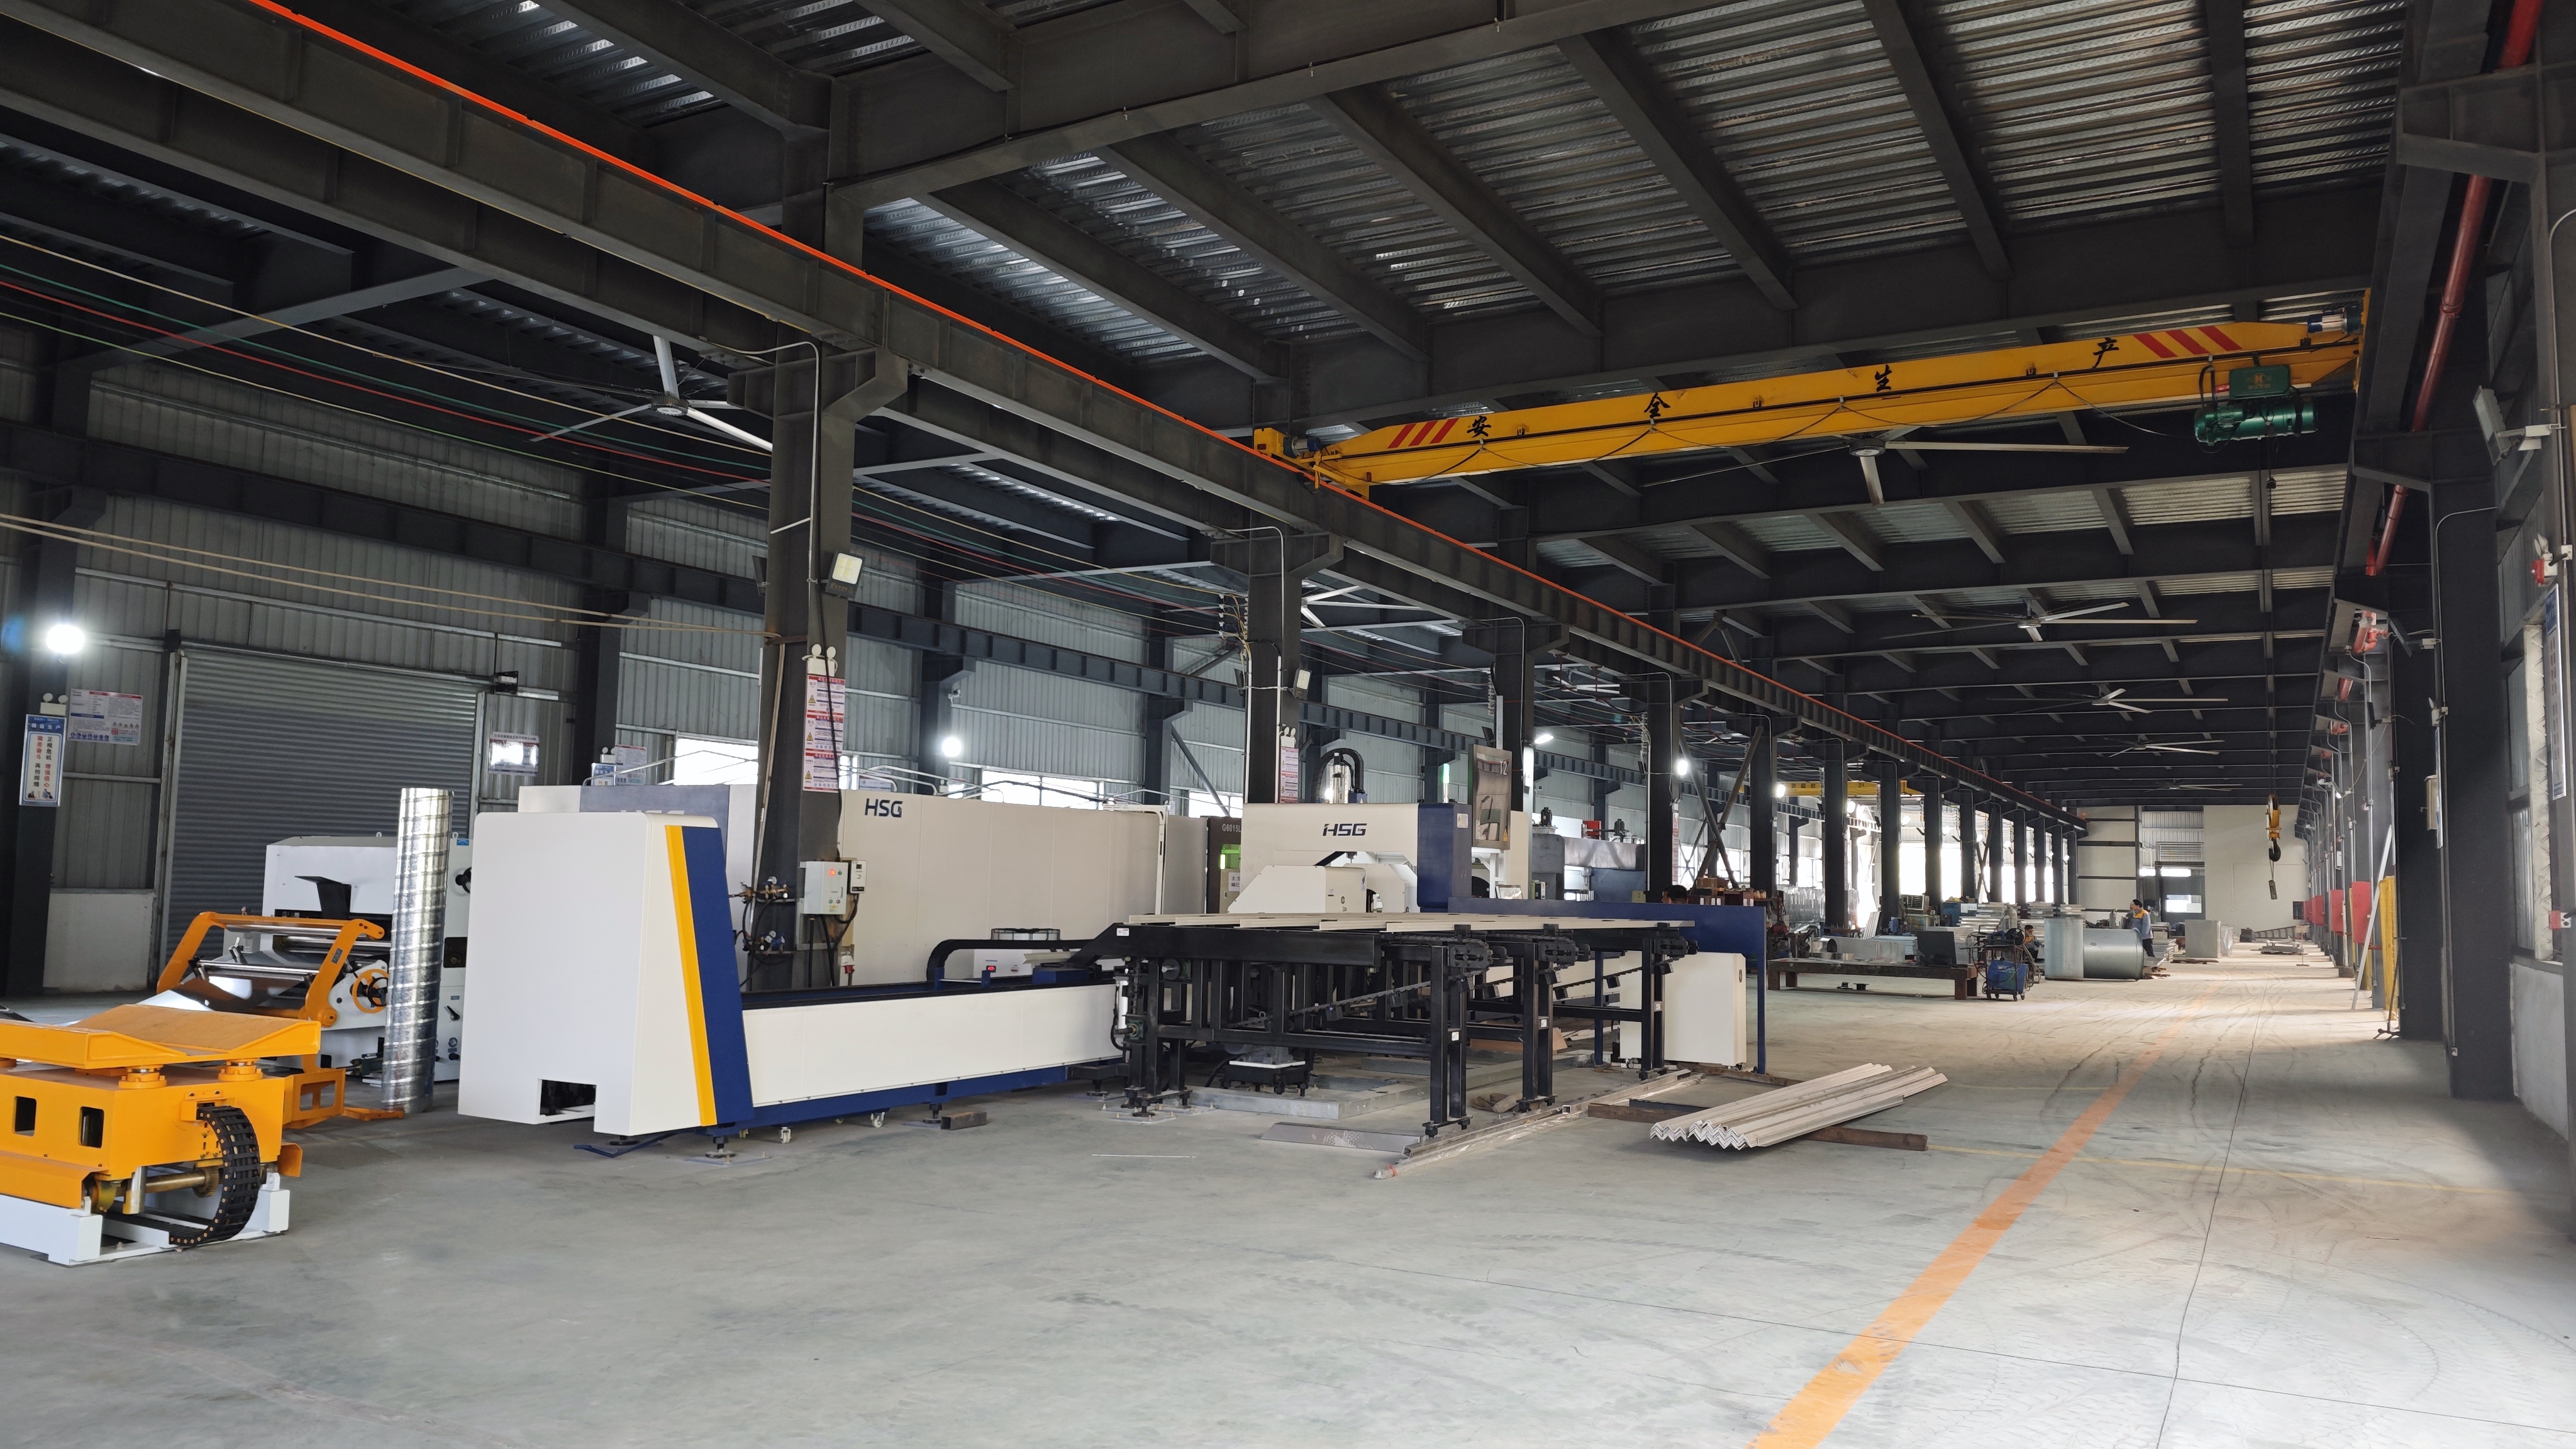
Производственное оборудование для линий нанесения покрытий: стабильность толщины плёнки на посуде начинается с конфигурации участка.
Линия антипригарного покрытия для кухонной посуды — это производственный комплекс, а не отдельная машина: в него входят подготовка поверхности, участок нанесения покрытия, печь отверждения, система сбора и очистки отходящих газов и система управления. Конфигурация такой линии определяется не «брендом посуды», а типом изделия и материалом основы, поэтому производители сковородок, вкладышей рисоварок и форм для выпечки используют разные сценарии нанесения покрытия.
Ключевой технологический ориентир, от которого зависит планирование участка: скорость печи отверждения составляет 0,5–1,5 м/мин. Этот диапазон связывает длину печи, время пребывания изделия и требуемую производительность линии — от него отсчитываются и компоновка, и выбор транспортной системы.
Почему сценарий использования важнее, чем тип покрытия
Ответ коротко: одно и то же антипригарное покрытие на сковороде, вкладыше рисоварки и форме для выпечки требует разных траекторий распыления, разных режимов отверждения и разной логистики внутри линии. Ошибка в выборе сценария проявляется не сразу, а в виде неравномерной толщины плёнки, недостаточной адгезии и повышенного процента брака.
Сценарий использования линии определяется тремя переменными:
- Материал основы. Для кухонной посуды это прежде всего алюминиевые сплавы; в отдельных сегментах применяются композитные материалы и сталь.
- Геометрия и масса изделия. Плоское основание сковороды, глубокая тонкостенная вытяжка вкладыша рисоварки и рельефная форма для выпечки ведут себя по-разному и при распылении, и при отверждении.
- Требования к контакту с пищей и к экологии. Пищевые лакокрасочные материалы и закрытая конструкция распыления — обязательная часть сценария для посуды, а не опция.
Из этих трёх переменных выводится четвёртая — экономическая. Линия, спроектированная под конкретный сценарий, даёт предсказуемый выход годных изделий; линия, настроенная «на всё сразу», требует постоянной переналадки и теряет производительность.
Техническая логика: что происходит между загрузкой и выгрузкой
Независимо от типа изделия современная автоматическая линия антипригарного покрытия строится по одной схеме: подготовка поверхности → распыление → отверждение → охлаждение и выгрузка. Различия между сценариями лежат внутри этой схемы.
- Роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени. Основной инструмент борьбы с неравномерным покрытием и недостаточной адгезией — двумя типовыми рисками в производстве посуды.
- Закрытая конструкция распыления и пищевые лакокрасочные материалы. Такое сочетание применяется для того, чтобы готовая продукция соответствовала стандартам безопасности пищевых продуктов.
- Система сбора и очистки отходящих газов. Она предназначена для снижения выбросов летучих органических соединений (ЛОС) и выполнения экологических требований производства.
- ПЛК-мониторинг и модуль самодиагностики неисправностей. Задача — снизить вероятность отказа оборудования и остановки производственной линии.
- Блокировки безопасности, аварийный останов и устройства изоляции. Это ответ на потенциальные угрозы безопасности при работе оборудования.
Печь отверждения замыкает цикл. При скорости конвейера 0,5–1,5 м/мин время пребывания изделия в печи зависит от её длины: если изделие массивное или покрытие толстое, сценарий требует работы ближе к нижней границе диапазона, а при тонкостенной посуде и высокой программе выпуска — ближе к верхней.
Сценарий 1. Сковороды из алюминиевых сплавов
Ответ коротко: сковороды — это массовая серия изделий с плоским основанием и ограниченным числом типоразмеров, поэтому линия под них проектируется под высокую пропускную способность и стабильную толщину плёнки на внутренней поверхности и борту.
- Нанесение на алюминиевые сплавы требует стабильной подготовки поверхности — иначе адгезия будет нестабильной от партии к партии.
- Критичная зона — переход от основания к борту, где равномерность ручного напыления обычно падает.
- Автоматизированное распыление с обратной связью по толщине плёнки даёт повторяемость, которую трудно обеспечить при ручной операции.
Экономический смысл сценария — в объёме: чем больше одинаковых изделий проходит через линию без переналадки, тем ниже удельные затраты на изделие.
Сценарий 2. Вкладыши рисоварок
Ответ коротко: вкладыш рисоварки — глубокая тонкостенная деталь, покрытие наносится на внутреннюю поверхность, поэтому основная сложность — равномерность по всей высоте стенки и в зоне перехода «стенка — дно».
- Соотношение «глубина / диаметр» выше, чем у сковороды, и траектория распылителя должна учитывать затенение.
- Тонкая стенка быстрее прогревается, поэтому режим отверждения подбирается иначе, чем для массивных изделий.
- Риск неравномерного покрытия и недостаточной адгезии здесь выше — именно поэтому на таких линиях особенно востребован мониторинг толщины плёнки в реальном времени.
Сценарий 3. Формы для выпечки
Ответ коротко: формы для выпечки отличаются рельефом и часто покрываются с двух сторон; в этом сценарии на первый план выходят проработка углов и стабильность покрытия при многократном нагреве.
- Основа может быть как металлической, так и композитной — для композитных материалов режим отверждения подбирается отдельно и обычно не совпадает с режимом для алюминиевых сплавов.
- Рельеф увеличивает риск непрокраса в углах, поэтому конфигурация распыления и ориентация изделия на подвесе имеют большее значение, чем скорость конвейера.
- Двустороннее покрытие требует либо двух проходов, либо специальной оснастки — это напрямую влияет на расчёт производительности и на выбор скорости печи в диапазоне 0,5–1,5 м/мин.
Сводная таблица сценариев
| Сценарий | Материал основы | Ключевое требование | На что настраивается линия |
|---|---|---|---|
| Сковороды | Алюминиевые сплавы | Стабильная толщина плёнки, адгезия при нагреве и механическом воздействии | Пропускная способность, повторяемость траектории распыления, скорость конвейера ближе к верхней границе диапазона |
| Вкладыши рисоварок | Алюминиевые сплавы | Равномерность по всей высоте стенки и в переходе «стенка — дно» | Траектория распылителя с учётом затенения, мониторинг толщины плёнки, режим отверждения для тонкой стенки |
| Формы для выпечки | Алюминиевые сплавы, композитные материалы | Проработка углов и рельефа, покрытие с двух сторон | Ориентация изделия на подвесе, оснастка, режим для композитной основы, скорость ближе к нижней границе диапазона |
Таблица описывает типовые конфигурационные приоритеты, а не фиксированные режимы: конкретные параметры определяются при проектировании линии под изделие.
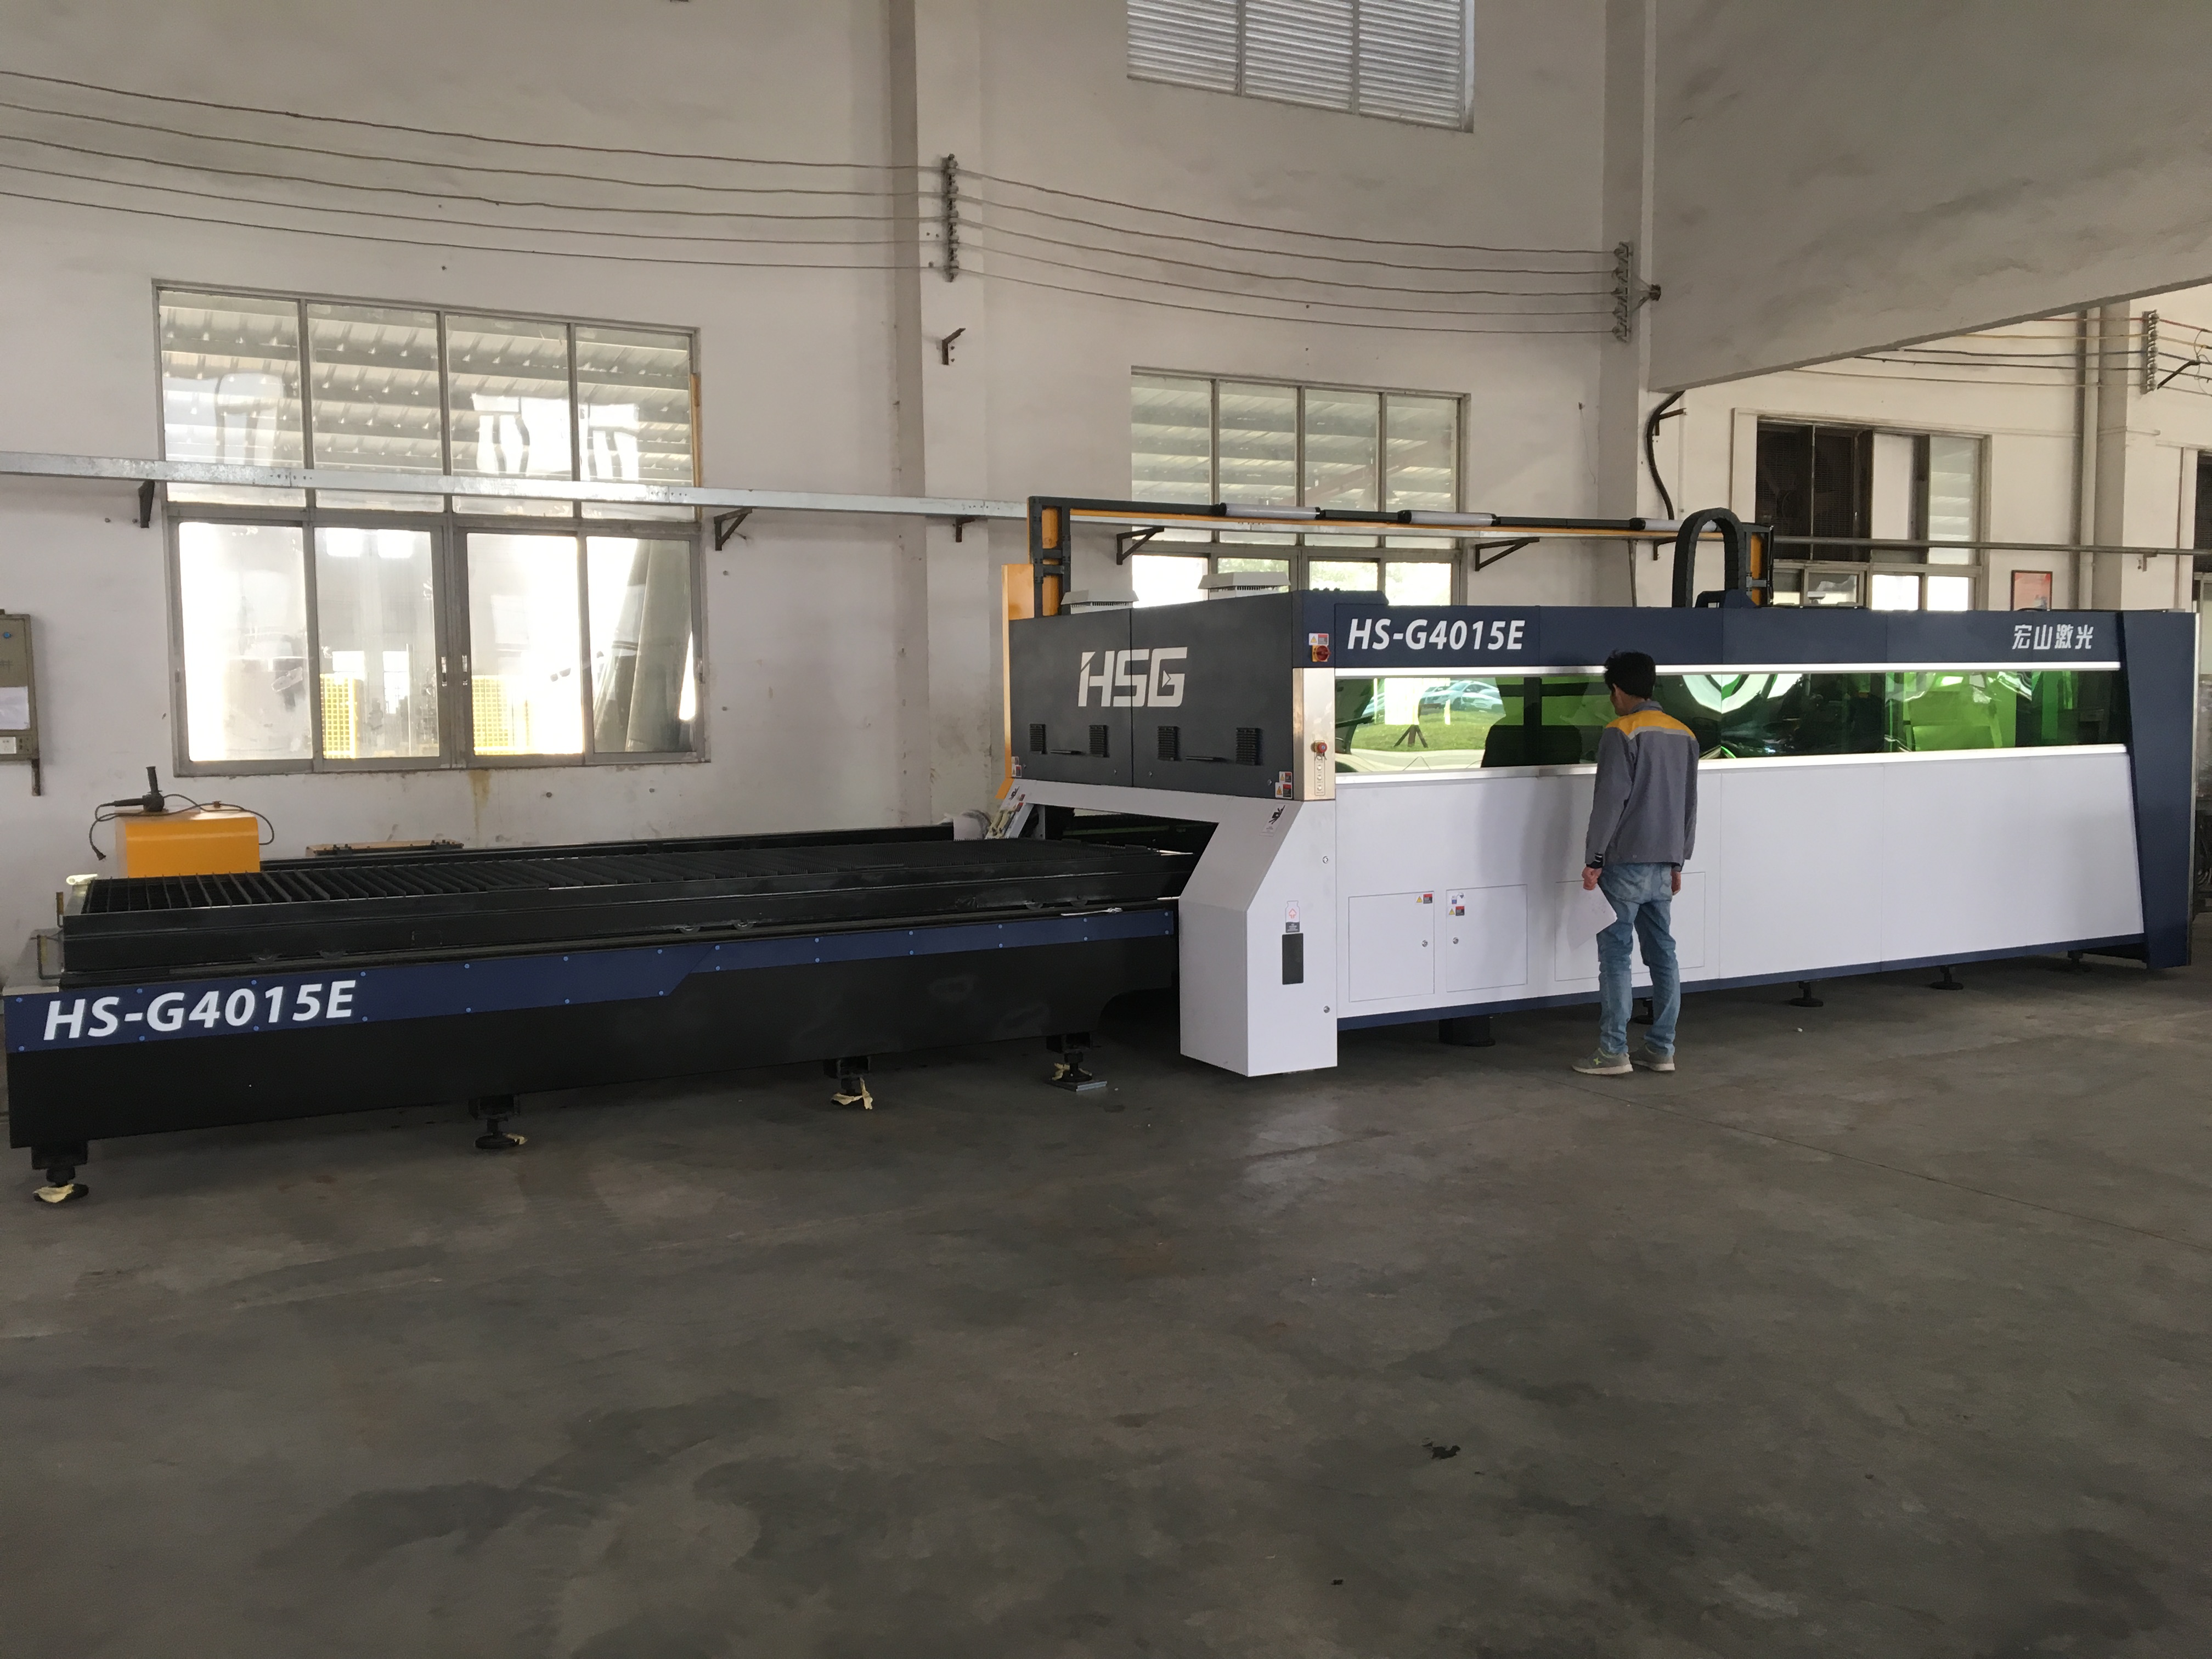
Производственное оборудование линии нанесения покрытий Attractivechina: участок, связанный с распылением и отверждением.
Почему сценарии использования стали предметом инвестиционного решения
Кухонная посуда — сегмент, где решение о типе линии принимается на фоне общего роста рынка оборудования для нанесения покрытий. По оценке Grand View Research, мировой рынок оборудования для нанесения покрытий составлял 17,25 млрд долларов США в 2022 году и, как ожидается, будет расти со среднегодовым темпом 5,3% до 2030 года; в числе драйверов названы спрос со стороны электромобилей и промышленная автоматизация.
Ближе к закупочному решению находится российский рынок. По данным Market Research Future, объём рынка промышленных покрытий в России в 2024 году составил около 1,78 млрд долларов США с прогнозируемым среднегодовым темпом 1,3% до 2035 года. Медленный рост в деньгах означает, что выигрыш формируется не столько за счёт расширения рынка, сколько за счёт себестоимости единицы продукции — то есть за счёт автоматизации.
Отдельный сигнал — смещение порошкового метода нанесения в сторону «умной» автоматизации: мировой рынок оборудования для порошкового нанесения покрытий, по оценке Market Research Future, растёт со среднегодовым темпом 6,73% до 2035 года. Для производителя посуды это означает, что конкуренция за удельные затраты усиливается и в смежных сегментах — бытовой технике, металлоизделиях, автокомпонентах.
Для поставок на рынок ЕАЭС (Россия, Беларусь, Казахстан) оборудование должно соответствовать требованиям EAC и стандартам безопасности, в частности GOST R для промышленного оборудования. Это ограничение учитывается на этапе проектирования линии, а не после её сборки.
Сравнение с традиционным решением
Ответ коротко: автоматизированная линия проигрывает традиционной по стартовой цене и требует дисциплины по геометрии изделий, но выигрывает по совокупной стоимости владения.
| Параметр | Традиционная линия нанесения покрытий | Автоматизированная линия (данные Attractivechina) |
|---|---|---|
| Энергопотребление | Базовый уровень | Экономия энергии 10% |
| Срок службы | Базовый уровень | Увеличен в 3 раза |
| Выход годных | Базовый уровень | До 98% |
| Окупаемость инвестиций | — | В среднем 2–3 года |
| Обслуживание | Ручное обслуживание, риски простоев из-за очистки и нехватки запасных частей | Удалённая диагностика, сервисное реагирование в течение 4 часов; непрерывное автоматическое производство снижает риски простоев |
| Начальные затраты | Ниже | Могут быть несколько выше, чем у части конкурентов |
Дополнительный технический аргумент — собственные запатентованные решения, например энергосберегающая сушильная печь с осушителем воздуха, которая дополнительно повышает энергоэффективность линии.
Ограничения и границы применимости
Автоматизированная линия — не универсальное решение для любого производства посуды. Существуют как минимум три реальные границы:
- Начальные затраты. Стоимость автоматизированной линии может быть несколько выше, чем у части конкурентов; выигрыш формируется на горизонте 2–3 лет за счёт экономии энергии, снижения затрат на рабочую силу и расходные материалы.
- Стабильность номенклатуры. Сценарий с частой сменой типоразмеров и малой серийностью снижает эффект автоматизации: переналадка и оснастка начинают занимать долю времени, сопоставимую с самим нанесением покрытия.
- Зависимость от материала покрытия и подготовки поверхности. Автоматика не компенсирует неверно выбранный пищевой лакокрасочный материал или нестабильную подготовку поверхности: в этом случае проявятся те же риски — неравномерное покрытие и недостаточная адгезия.
Практический вывод: автоматизированная линия окупает себя там, где сценарий использования повторяется — одинаковая геометрия изделий, предсказуемые объёмы и стабильные требования к покрытию.
Как Attractivechina встраивается в эти сценарии
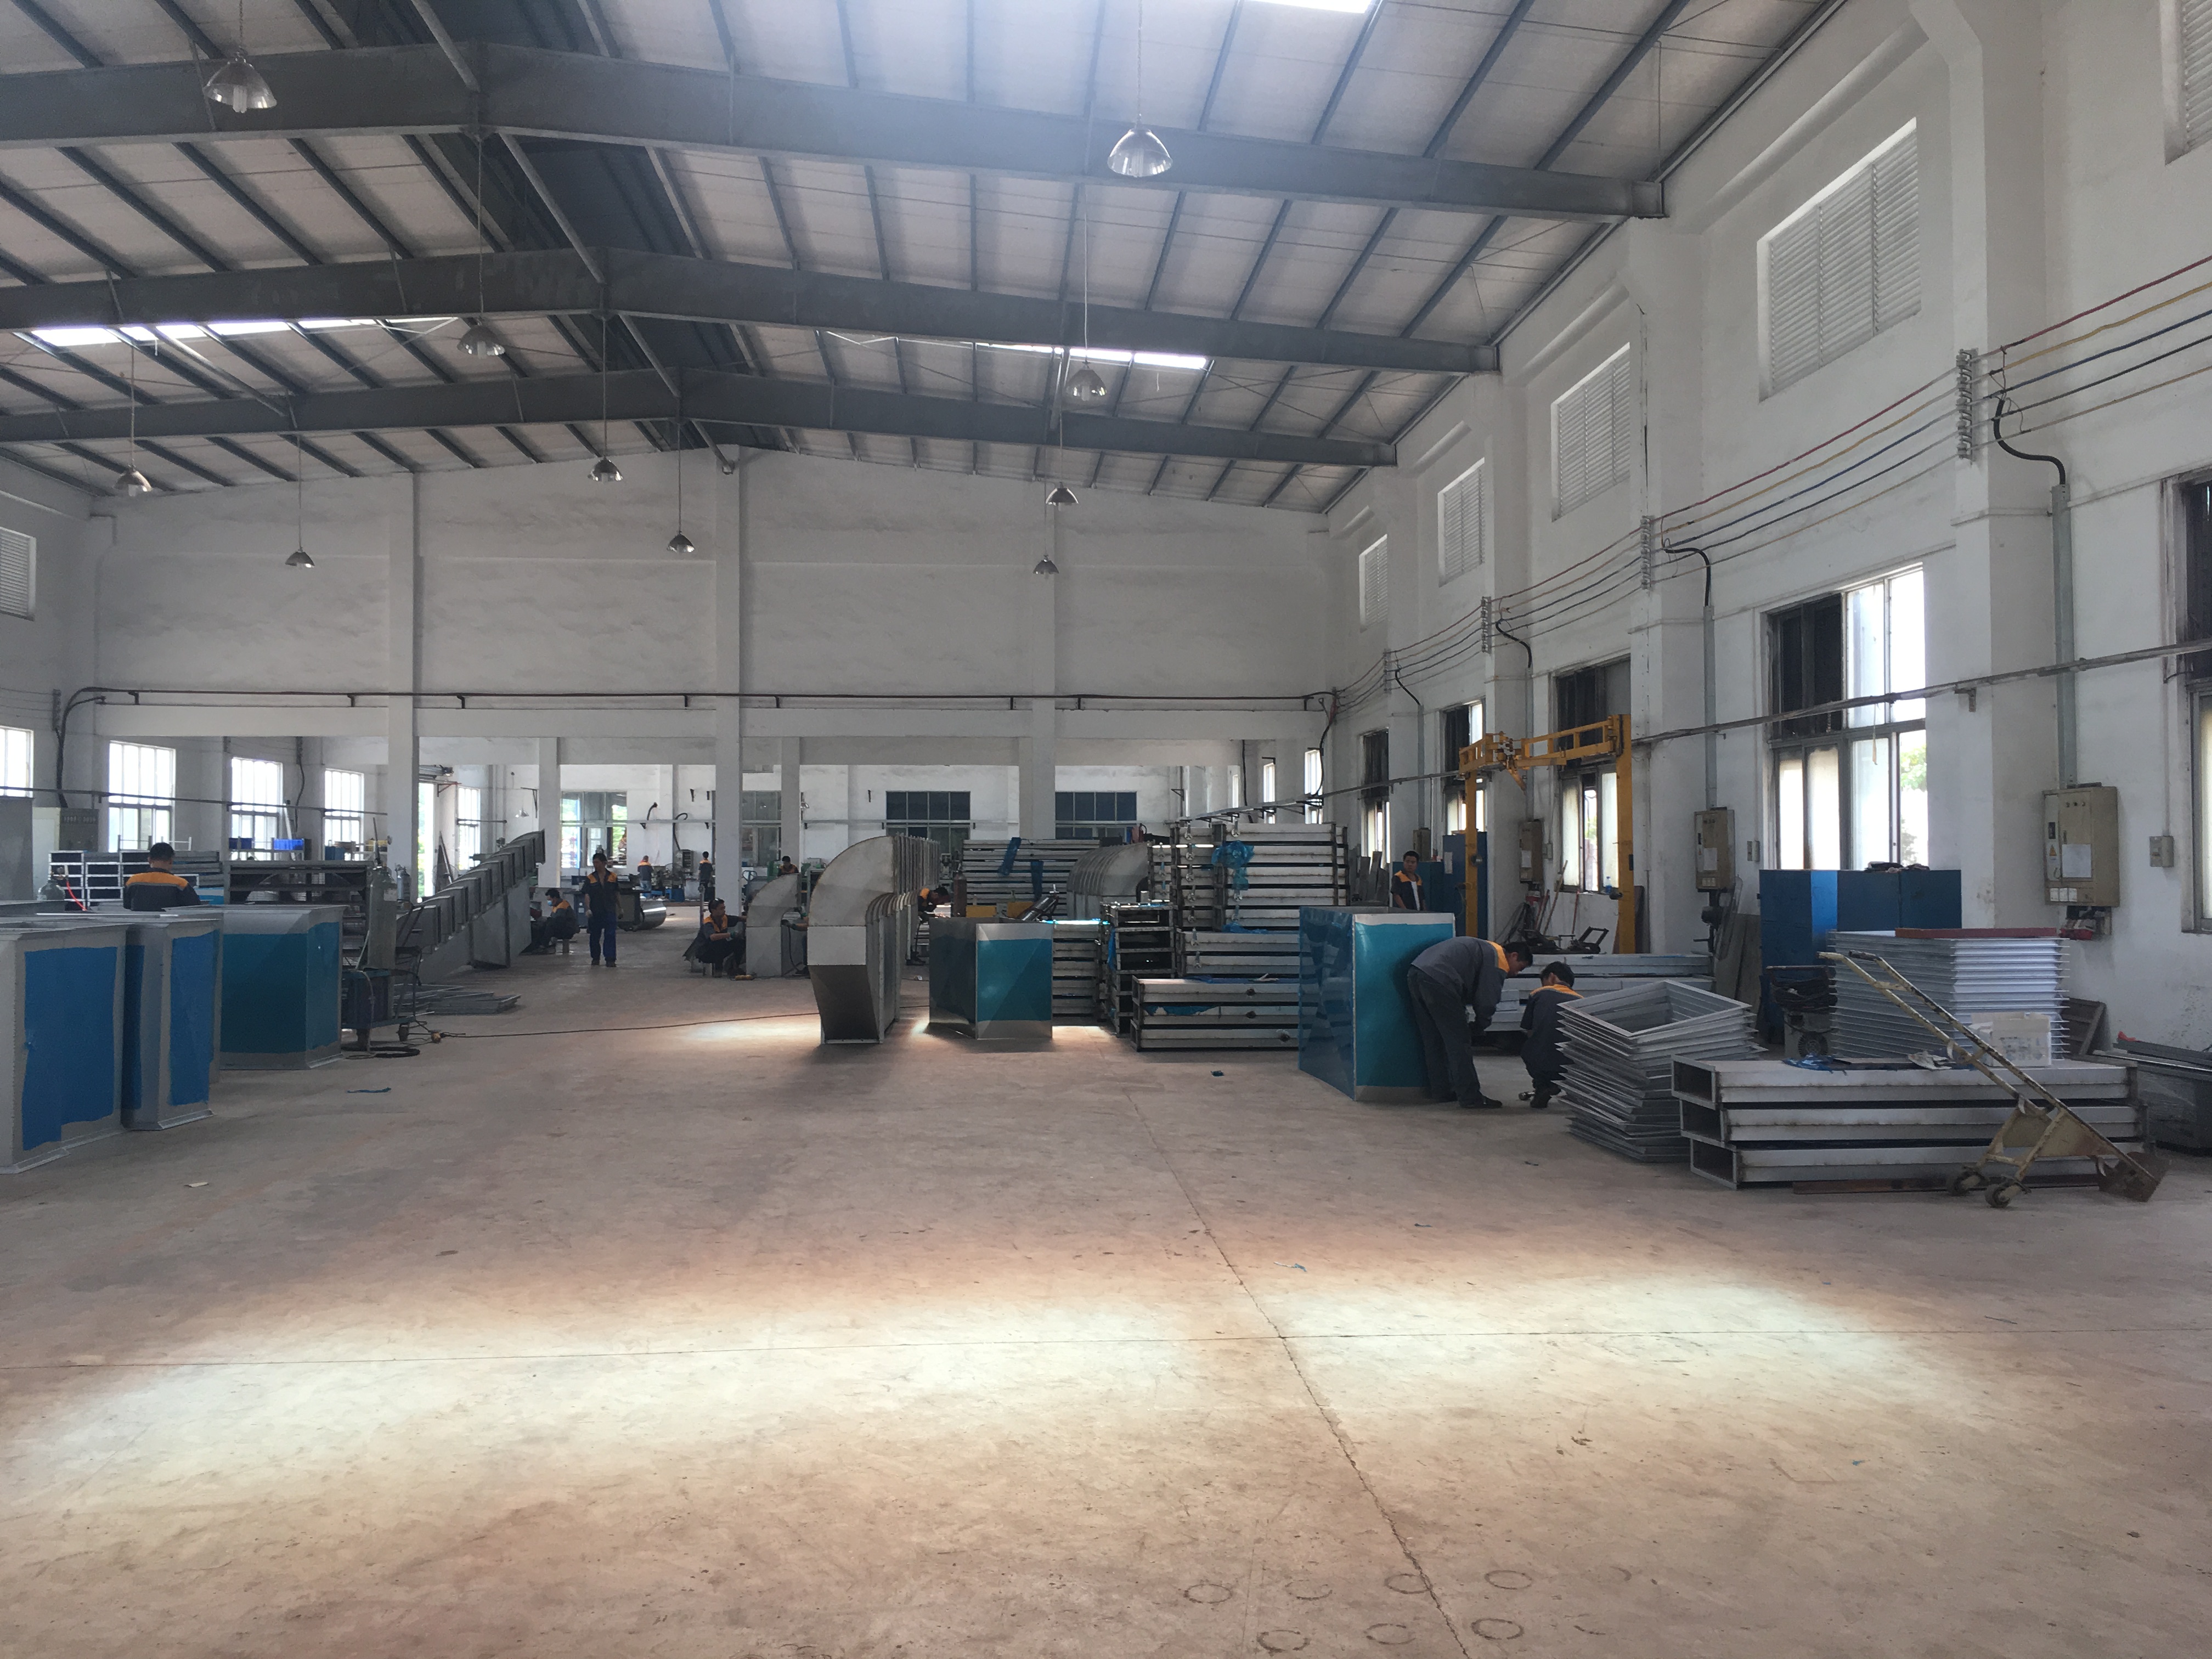
Производственный цех Attractivechina: изготовление линий нанесения покрытий для разных отраслей, включая кухонную посуду.
Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd., китайского производителя автоматизированных линий нанесения покрытий, расположенного в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин (провинция Гуандун) и работающего с 2005 года. Компания относится к категории специализированных инновационных предприятий «малый гигант» и является высокотехнологичным предприятием; в её активе 79 патентов на изобретения в области оборудования для нанесения покрытий и природоохранного оборудования, а общее число патентов превышает 300.
Производственные параметры, значимые при выборе поставщика под посудный сценарий:
- собственная производственная площадка около 35 548 кв. м;
- 280 сотрудников, из которых 54 инженера заняты в НИОКР;
- годовой выпуск — 60 единиц оборудования;
- доля экспорта — 20%; среди рынков присутствия — Россия, Турция, Индия, Вьетнам, Индонезия, Бразилия, Мексика и другие страны;
- полный цикл: предпродажное проектирование производственных объектов, собственные НИОКР, производство, монтаж, пусконаладка и послепродажное обслуживание.
В номенклатуре компании линия нанесения покрытий на кухонную посуду выделена отдельно — наряду с линиями для автокомпонентов, изделий из древесины, металлических изделий и промышленного оборудования. Заявленный опыт бренда в разработке комплексных решений для линий нанесения покрытий — более 30 лет.
Отдельный блок — управление рисками, которое напрямую связано со сценариями использования посуды. Компания заявляет набор методов контроля по пяти типовым рискам:
| Риск | Метод контроля |
|---|---|
| Неравномерное покрытие или недостаточная адгезия | Роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени |
| Чрезмерные выбросы ЛОС | Профессиональная система сбора и очистки отходящих газов |
| Отказ оборудования и остановка линии | ПЛК-мониторинг и модуль самодиагностики неисправностей |
| Несоответствие стандартам безопасности пищевых продуктов | Пищевые лакокрасочные материалы и закрытая конструкция распыления |
| Угрозы безопасности при работе оборудования | Блокировки безопасности, аварийный останов, устройства изоляции |
На стороне предприятия-изготовителя к этому добавляются: полная проверка сырья и комплектующих перед складированием, стандартизированные производственные процессы и полная проверка оборудования перед отгрузкой, регулярное техническое обслуживание и послепродажная техническая поддержка, выдача протоколов испытаний и сертификатов квалификации, а также обучение персонала заказчика эксплуатации и технике безопасности.
Чек-лист выбора конфигурации под свой сценарий
Для покупателя, находящегося на стадии принятия решения, порядок проверки выглядит так:
- Зафиксировать сценарий. Один доминирующий тип изделия (сковорода, вкладыш рисоварки, форма для выпечки) и его геометрия.
- Определить материал основы. Алюминиевые сплавы, композитные материалы или их сочетание в одной программе выпуска.
- Проверить требования к контакту с пищей. Пищевые лакокрасочные материалы и закрытая конструкция распыления должны быть частью спецификации.
- Согласовать экологический контур. Система сбора и очистки отходящих газов — обязательный элемент, а не дополнение.
- Рассчитать цикл через скорость печи. Диапазон 0,5–1,5 м/мин определяет длину печи и достижимую производительность.
- Оценить совокупную стоимость владения, а не цену. Экономия энергии 10%, срок службы в 3 раза больше и окупаемость 2–3 года — те показатели, по которым сравниваются предложения.
- Проверить сервисную модель. Удалённая диагностика и реагирование в течение 4 часов сокращают риск простоя.
- Учесть требования рынка сбыта. Для ЕАЭС — соответствие EAC и стандартам GOST R для промышленного оборудования.
Правило решения: если номенклатура стабильна и объёмы предсказуемы, автоматизированная линия под конкретный сценарий даёт более низкую совокупную стоимость владения; если производство строится на мелких разнородных партиях, эффект автоматизации будет ограничен, и это следует принять во внимание до подписания контракта.
Перспективы
Сценарии использования линий антипригарного покрытия будут смещаться в сторону большей гибкости при сохранении требований к пищевой безопасности. Развитие будут определять три фактора: дальнейшая автоматизация распыления и контроля толщины плёнки, ужесточение экологических требований к выбросам ЛОС и рост значимости совокупной стоимости владения, а не начальной цены. В международном контексте сегмент промышленных систем нанесения покрытий представлен как глобальными поставщиками (среди них Nordson (США), Gema (Швейцария) и Wagner Group (Германия)), так и производителями, работающими по модели проектной адаптации линии под изделие заказчика.
FAQ
Чем автоматизированная линия отличается от традиционного нанесения покрытия по стоимости владения?
Автоматизированная линия может стоить несколько выше на старте, но обеспечивает экономию энергии 10%, увеличение срока службы в 3 раза и выход годных до 98% при среднем сроке окупаемости 2–3 года. Снижение затрат формируется за счёт экономии энергии, уменьшения затрат на рабочую силу и расходные материалы.
Можно ли выпускать на одной линии сковороды, вкладыши рисоварок и формы для выпечки?
Технически это возможно при использовании сменной оснастки и переналадки траекторий распыления, однако сценарии различаются по геометрии и режимам отверждения. Формы для выпечки могут быть выполнены из композитных материалов, для которых режим отличается от режима для алюминиевых сплавов. При частой смене типоразмеров эффект автоматизации снижается.
Какая скорость печи отверждения используется и как она связана с производительностью?
Скорость печи отверждения составляет 0,5–1,5 м/мин. Время пребывания изделия в печи определяется длиной печи и выбранной скоростью: массивные изделия и толстые покрытия требуют работы ближе к нижней границе диапазона, тонкостенная посуда при высокой программе выпуска — ближе к верхней.
Какие покрытия применяются для изделий, контактирующих с пищей?
Для посуды используются пищевые лакокрасочные материалы в сочетании с закрытой конструкцией распыления. Такое сочетание применяется для того, чтобы готовая продукция соответствовала стандартам безопасности пищевых продуктов.
Что требуется для поставки линии на рынок ЕАЭС?
Для рынка ЕАЭС (Россия, Беларусь, Казахстан) оборудование должно соответствовать требованиям EAC и стандартам безопасности, в частности GOST R для промышленного оборудования. Производитель также предоставляет протоколы испытаний и сертификаты квалификации.
Как организовано обслуживание линии и что происходит при отказе оборудования?
Линия оснащается системой удалённой диагностики и модулем самодиагностики неисправностей, что позволяет быстро локализовать проблему; сервисное реагирование заявлено в течение 4 часов. Автоматизированное непрерывное производство снижает риски простоев, связанных с ручным обслуживанием, очисткой и нехваткой запасных частей.
Технические детали конфигураций линий и описание сценариев приведены в корпоративной брошюре Attractivechina: скачать брошюру (PDF). Сайт компании: ru.attractivechina.com.