
Линия для посуды против линии для металла: ключевые отличия и выбор
Короткий ответ: линия нанесения покрытий на посуду и линия нанесения покрытий на металл не конкурируют между собой — они спроектированы под разные заготовки. Посудная линия рассчитана на массовую обработку небольших изделий вращения с производительностью 800–1000 шт/час и максимальным размером изделия Φ300×160 мм. Металлическая линия рассчитана на крупногабаритные панели и профили с производительностью до 5000 м²/день и максимальным размером заготовки 7000×2000×2200 мм. Решение определяется тремя параметрами: единицей измерения производительности, габаритом детали и скоростью процесса — анодирования (1200 мм/мин) и отверждения (0,5–1,5 м/мин).
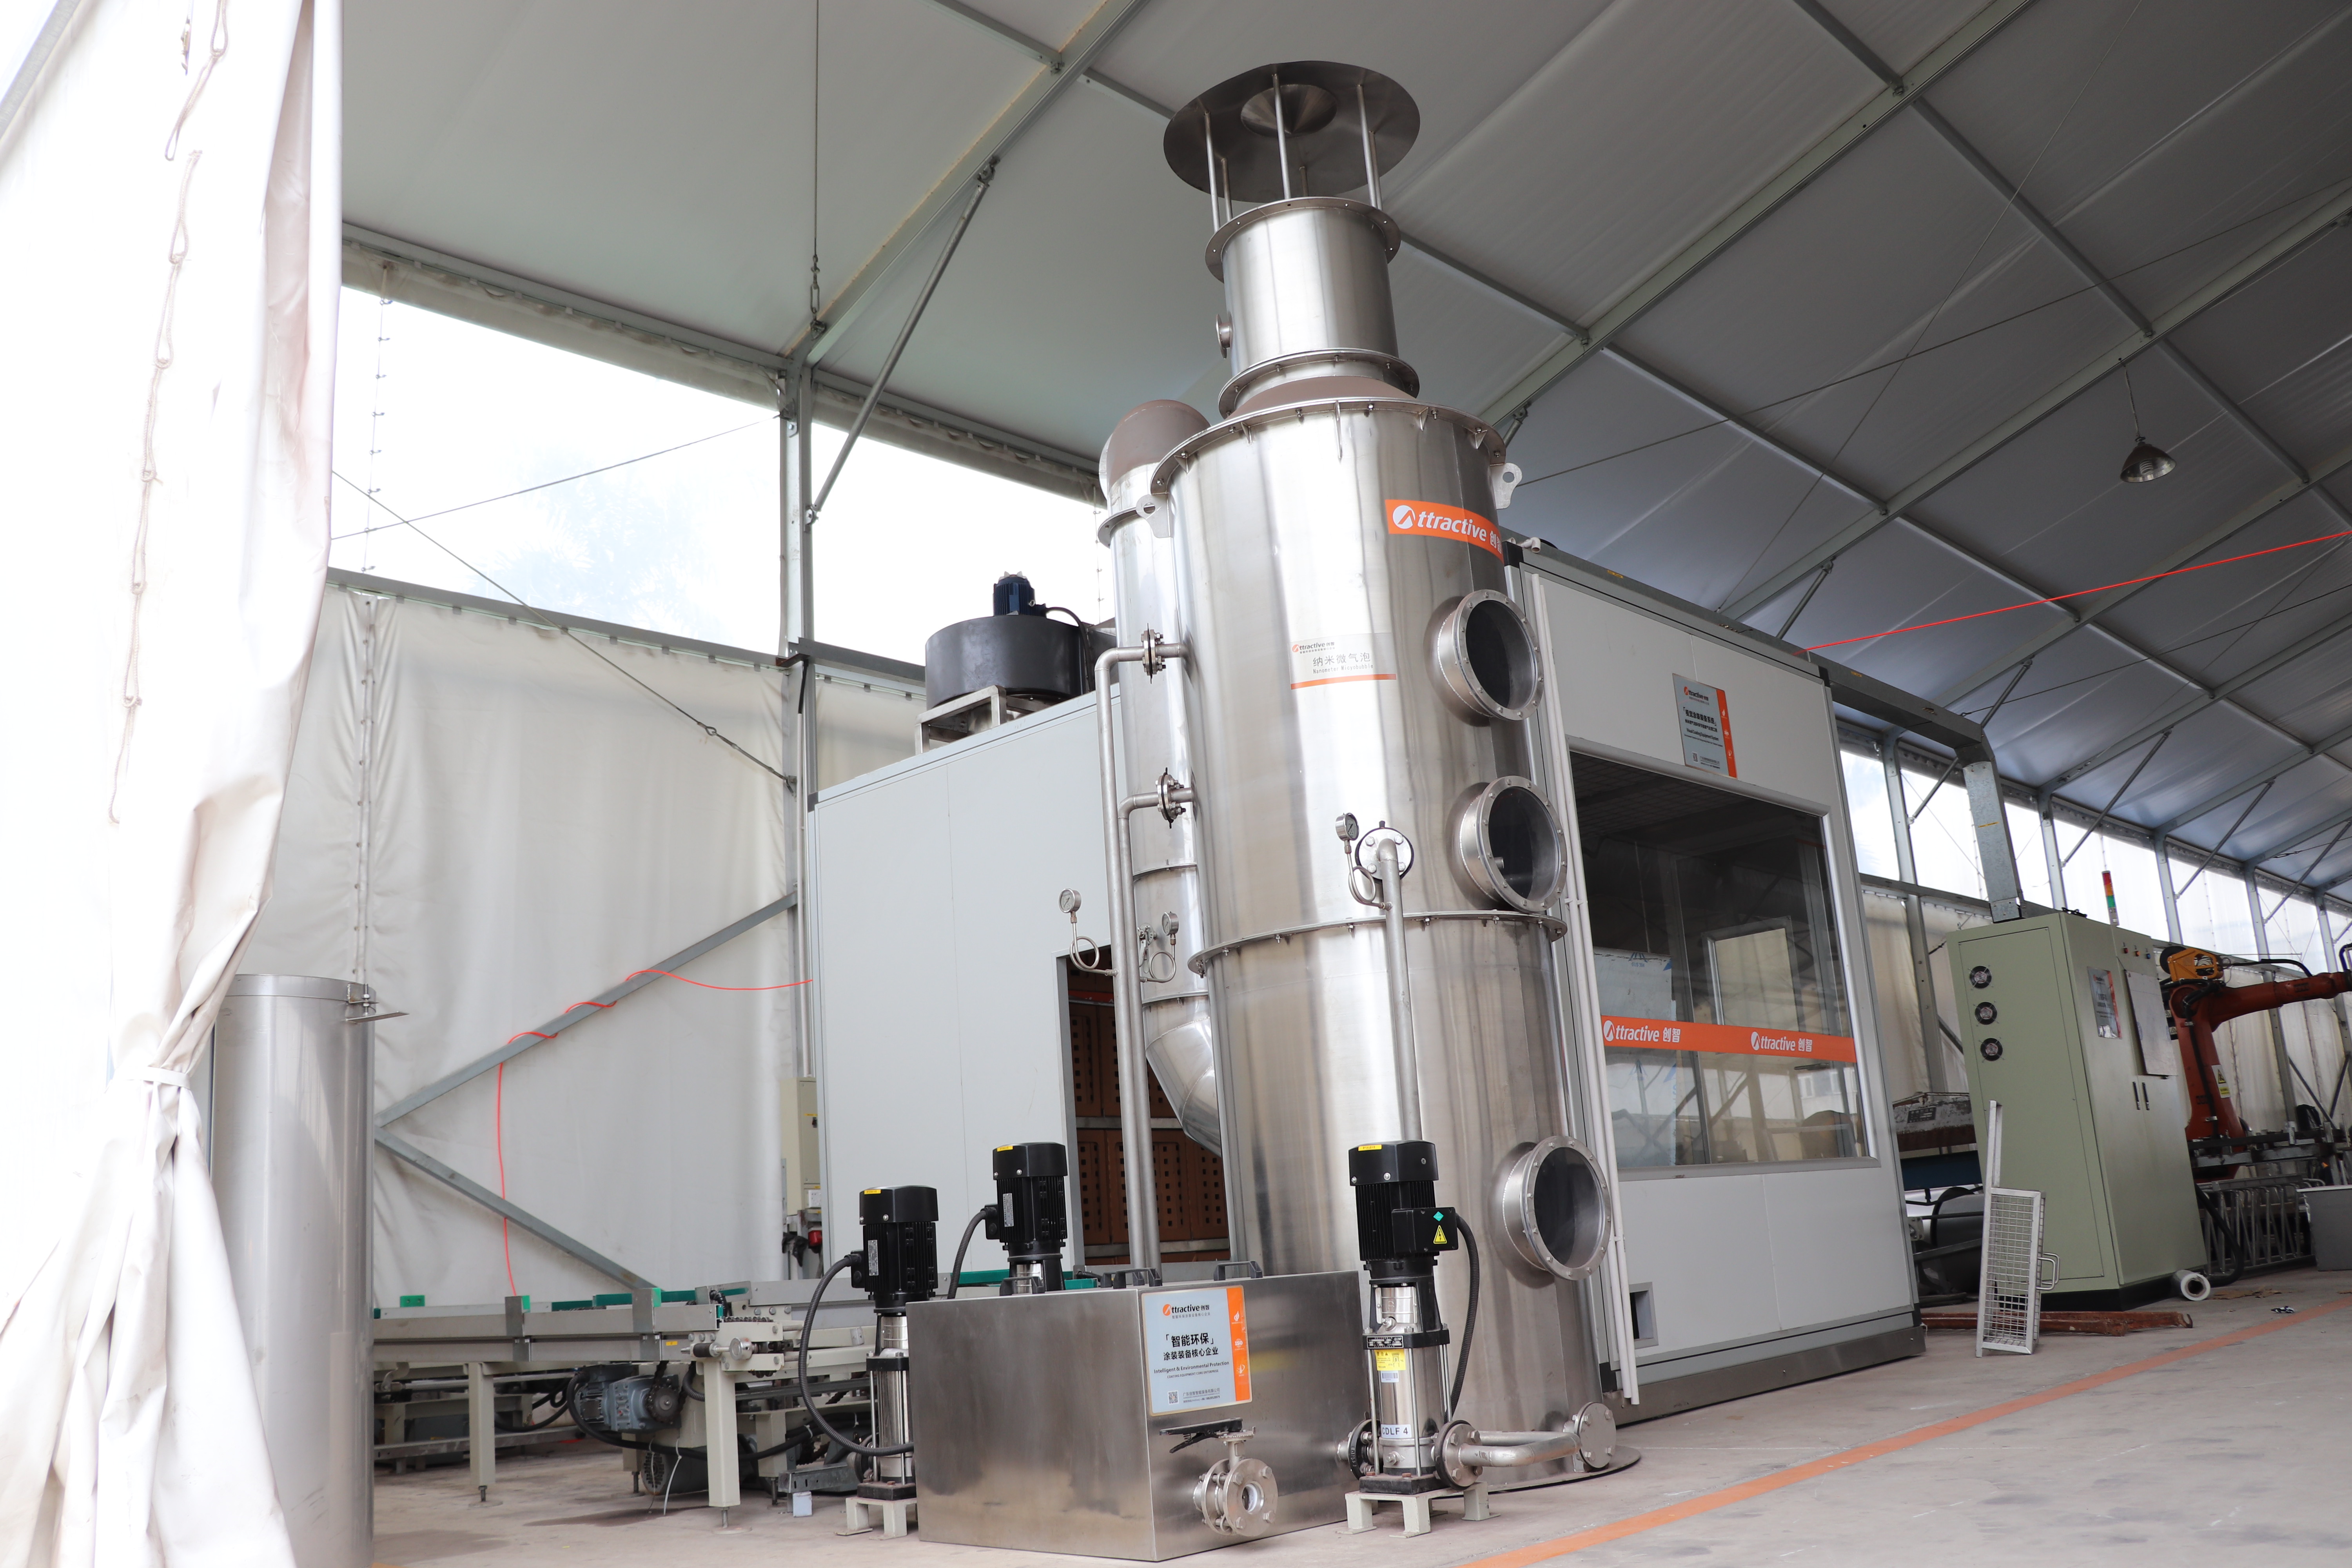
Производственный цех: сборка линий нанесения покрытий под заготовки разных типов
Почему сравнивать эти две линии по одной цифре нельзя
Закупочный вопрос часто формулируется так: «Какая линия производительнее?» Это неверная постановка задачи, потому что два типа оборудования измеряют результат в разных единицах. Посудная линия считает готовые изделия в штуках за час. Металлическая линия считает покрытую площадь в квадратных метрах за день.
Сравнить 800–1000 шт/час с 5000 м²/день напрямую невозможно: одна сковорода диаметром 300 мм и один алюминиевый лист 7000×2000 мм — это несопоставимые по площади изделия. На практике ошибка в постановке задачи приводит к двум типовым сбоям:
- Выбор металлической линии под посуду. Транспортная система и оснастка рассчитаны на крупные одиночные детали, а не на плотную подвеску из 4 внутренних ёмкостей или 20 крышек на одно подвешивание.
- Выбор посудной линии под листовой металл. Заготовка 7000×2000×2200 мм физически не размещается в системе подвески, рассчитанной на изделия до Φ300×160 мм.
Правильный критерий сравнения — соответствие линии геометрии конкретной детали и требуемому времени обработки, а не абсолютная цифра производительности.
Отраслевой контекст: вокруг чего проектируется линия
Оборудование для нанесения покрытий проектируется вокруг трёх переменных: субстрата (алюминий, сталь, композитные материалы), геометрии заготовки и типа покрытия — антипригарного, антикоррозионного, декоративного или порошкового.
Посудные линии строятся вокруг процесса анодирования и нанесения антипригарного PTFE-покрытия на алюминиевые изделия: сковороды, кастрюли, противни. Металлические линии ориентированы на антикоррозионную и декоративную окраску алюминиевых панелей и профилей, металлической фурнитуры, сантехнических изделий, оконных рам и компонентов металлической мебели.
Оба типа линий выпускает Attractivechina — бренд компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd., расположенной в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин (провинция Гуандун, Китай). Компания основана в 2005 году, располагает собственной производственной площадью около 35 548 м², штатом 280 сотрудников и конструкторским подразделением из 54 инженеров, выпускает 60 единиц оборудования в год и имеет более 30 лет опыта разработки комплексных решений для линий нанесения покрытий. Доля экспорта составляет 20%, поставки идут в 16 стран, включая Россию, Вьетнам, Иран, Индонезию, Бразилию, ОАЭ, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США и Сингапур.
Технические отличия: посуда против металла
Производительность и единица измерения
Линия нанесения покрытий на посуду обеспечивает 800–1000 штук в час. Шаг заготовки составляет 450–900 мм. Способ подвешивания — 4 внутренних ёмкости на одно подвешивание или 20 крышек на одно подвешивание.
Линия нанесения покрытий на металл обеспечивает до 5000 м² в день при режиме работы 300 дней в году по 20 часов в сутки. Максимальная загрузка — 1 деталь на подвес, транспортировка выполняется механизированным и свободно перемещающимся конвейером (power and free conveyor chain).
Практический вывод: посудная линия оптимизирована под плотность подвески и количество изделий, металлическая — под площадь одной крупной детали и непрерывность потока.
Геометрия заготовки
Стандартный размер изделия на посудной линии — Φ220×160 мм, максимальный размер — Φ300×160 мм. Особенность заготовок — отсутствие скручивания, что важно для стабильной укладки и транспортировки по подвесной системе.
Металлическая линия принимает заготовку до 7000×2000×2200 мм. Материал — алюминиевая панель и профиль.
Расхождение по максимальному габариту — более чем двадцатикратное по длине. Именно этот параметр, а не производительность, чаще всего определяет окончательный выбор при оценке проекта.
Скорость анодирования и скорость отверждения
Здесь заложено главное технологическое различие двух линий.
Посудная линия включает линию анодирования со скоростью 1200 мм/мин. Анодирование формирует анодный слой на алюминии и задаёт адгезионную основу для последующего антипригарного покрытия. Линейная скорость настольной печи отверждения составляет 1000 мм/мин и регулируется в диапазоне 0,5–1,5 м/мин.
Металлическая линия работает со скоростью конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин. При окраске крупногабаритных панелей время пребывания в камере нанесения и в зоне отверждения задаётся не шагом подвески, а площадью детали.
Как это влияет на решение:
- Если критично время анодирования (алюминиевые посудные изделия), диапазон 0,5–1,5 м/мин даёт управление толщиной и качеством плёнки на малых деталях.
- Если критична пропускная способность по площади (листовой металл и профиль), определяющим становится 3000 мм/мин конвейера и способность линии пропустить 5000 м²/день.
Транспортная система и способ нанесения
Металлическая линия использует метод нанесения «возвратно-поступательный распылитель + ручное нанесение» в сочетании со свободно перемещающимся конвейером. Такая схема позволяет обрабатывать крупные панели и длинномерные профили.
Посудная линия строится вокруг подвесной системы с плотной загрузкой и процесса, включающего предварительную обработку, анодирование, а также линии нанесения покрытия на внутреннюю и внешнюю поверхность изделия.
Оба типа линий используют одинаковые конструкционные материалы: углеродистая сталь для основного каркаса, нержавеющая сталь для покрасочной камеры и трубопроводов. Энергоснабжение посудной линии — природный газ и электричество.
Границы применимости. Ни одна из двух линий не является универсальной заменой другой. Посудная линия не предназначена для длинномерных профилей длиной до 7000 мм, а металлическая линия в базовой конфигурации не рассчитана на плотную подвеску мелких изделий вращения с шагом 450–900 мм. Если производственная программа включает оба класса заготовок, рассматриваются две отдельные конфигурации либо индивидуальный проект.
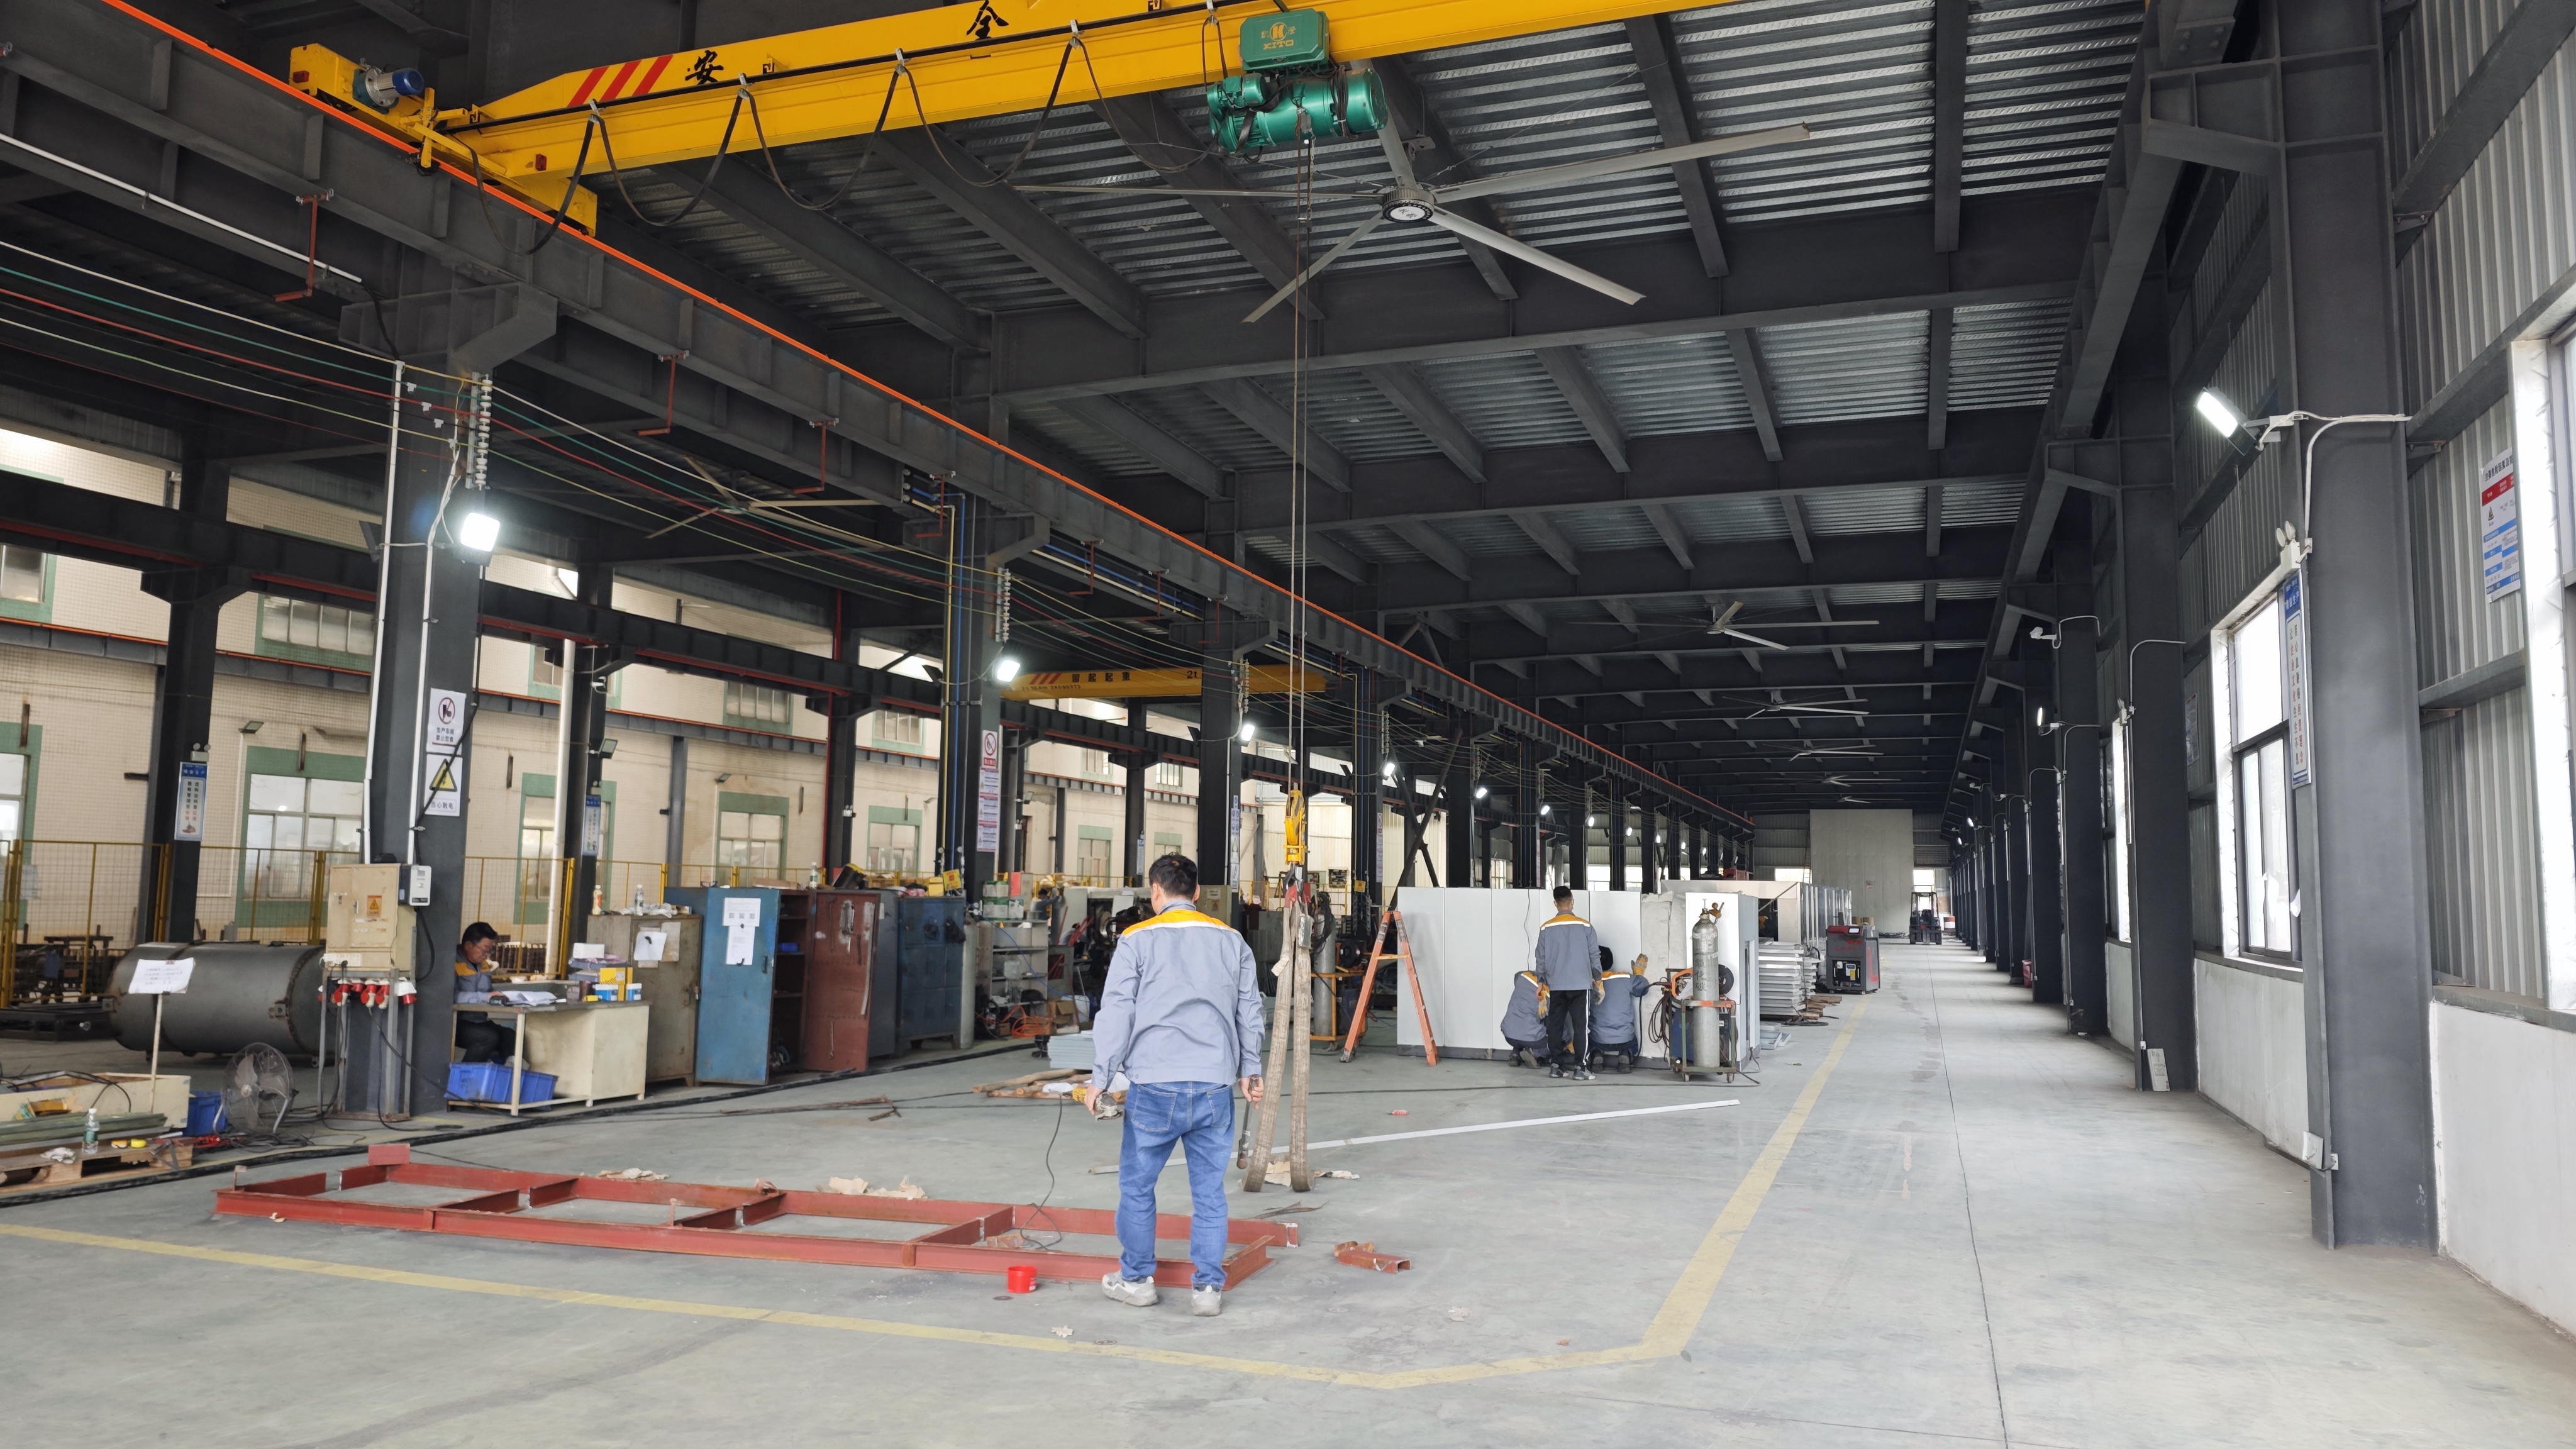
Сборка автоматической линии нанесения покрытий: каркас из углеродистой стали, камера и трубопроводы из нержавеющей стали
Пошаговый алгоритм выбора
Шаг 1. Определите единицу планирования. Если выпуск считается в штуках (посудное производство) — ориентируйтесь на 800–1000 шт/час. Если в квадратных метрах (листовой металл, профиль) — на 5000 м²/день.
Шаг 2. Замерьте максимальный габарит детали. До Φ300×160 мм — это профиль посудной линии. До 7000×2000×2200 мм — профиль металлической линии. Промежуточные и нестандартные габариты рассматриваются как проект под заказ.
Шаг 3. Определите требуемый процесс. Анодирование плюс антипригарное покрытие указывает на посудную линию. Антикоррозионная грунтовка и декоративное финишное покрытие указывает на металлическую линию, в том числе в варианте электростатического порошкового покрытия.
Шаг 4. Проверьте режим работы. Металлическая линия в базовой комплектации рассчитана на 300 дней в году по 20 часов в сутки. Сопоставьте этот режим со своим производственным календарём и сменностью.
Шаг 5. Определите требования к подвеске и оснастке. Плотная подвеска (4 внутренних ёмкости или 20 крышек) против 1 детали на подвес — это разные требования к оснастке, зонам загрузки и выгрузки и к способу перемещения изделий.
Шаг 6. Уточните возможность адаптации. Изготовление на заказ (OEM) и проектирование на заказ (ODM) позволяют настроить размер, уровень автоматизации, напряжение, мощность и производительность оборудования под конкретный проект.
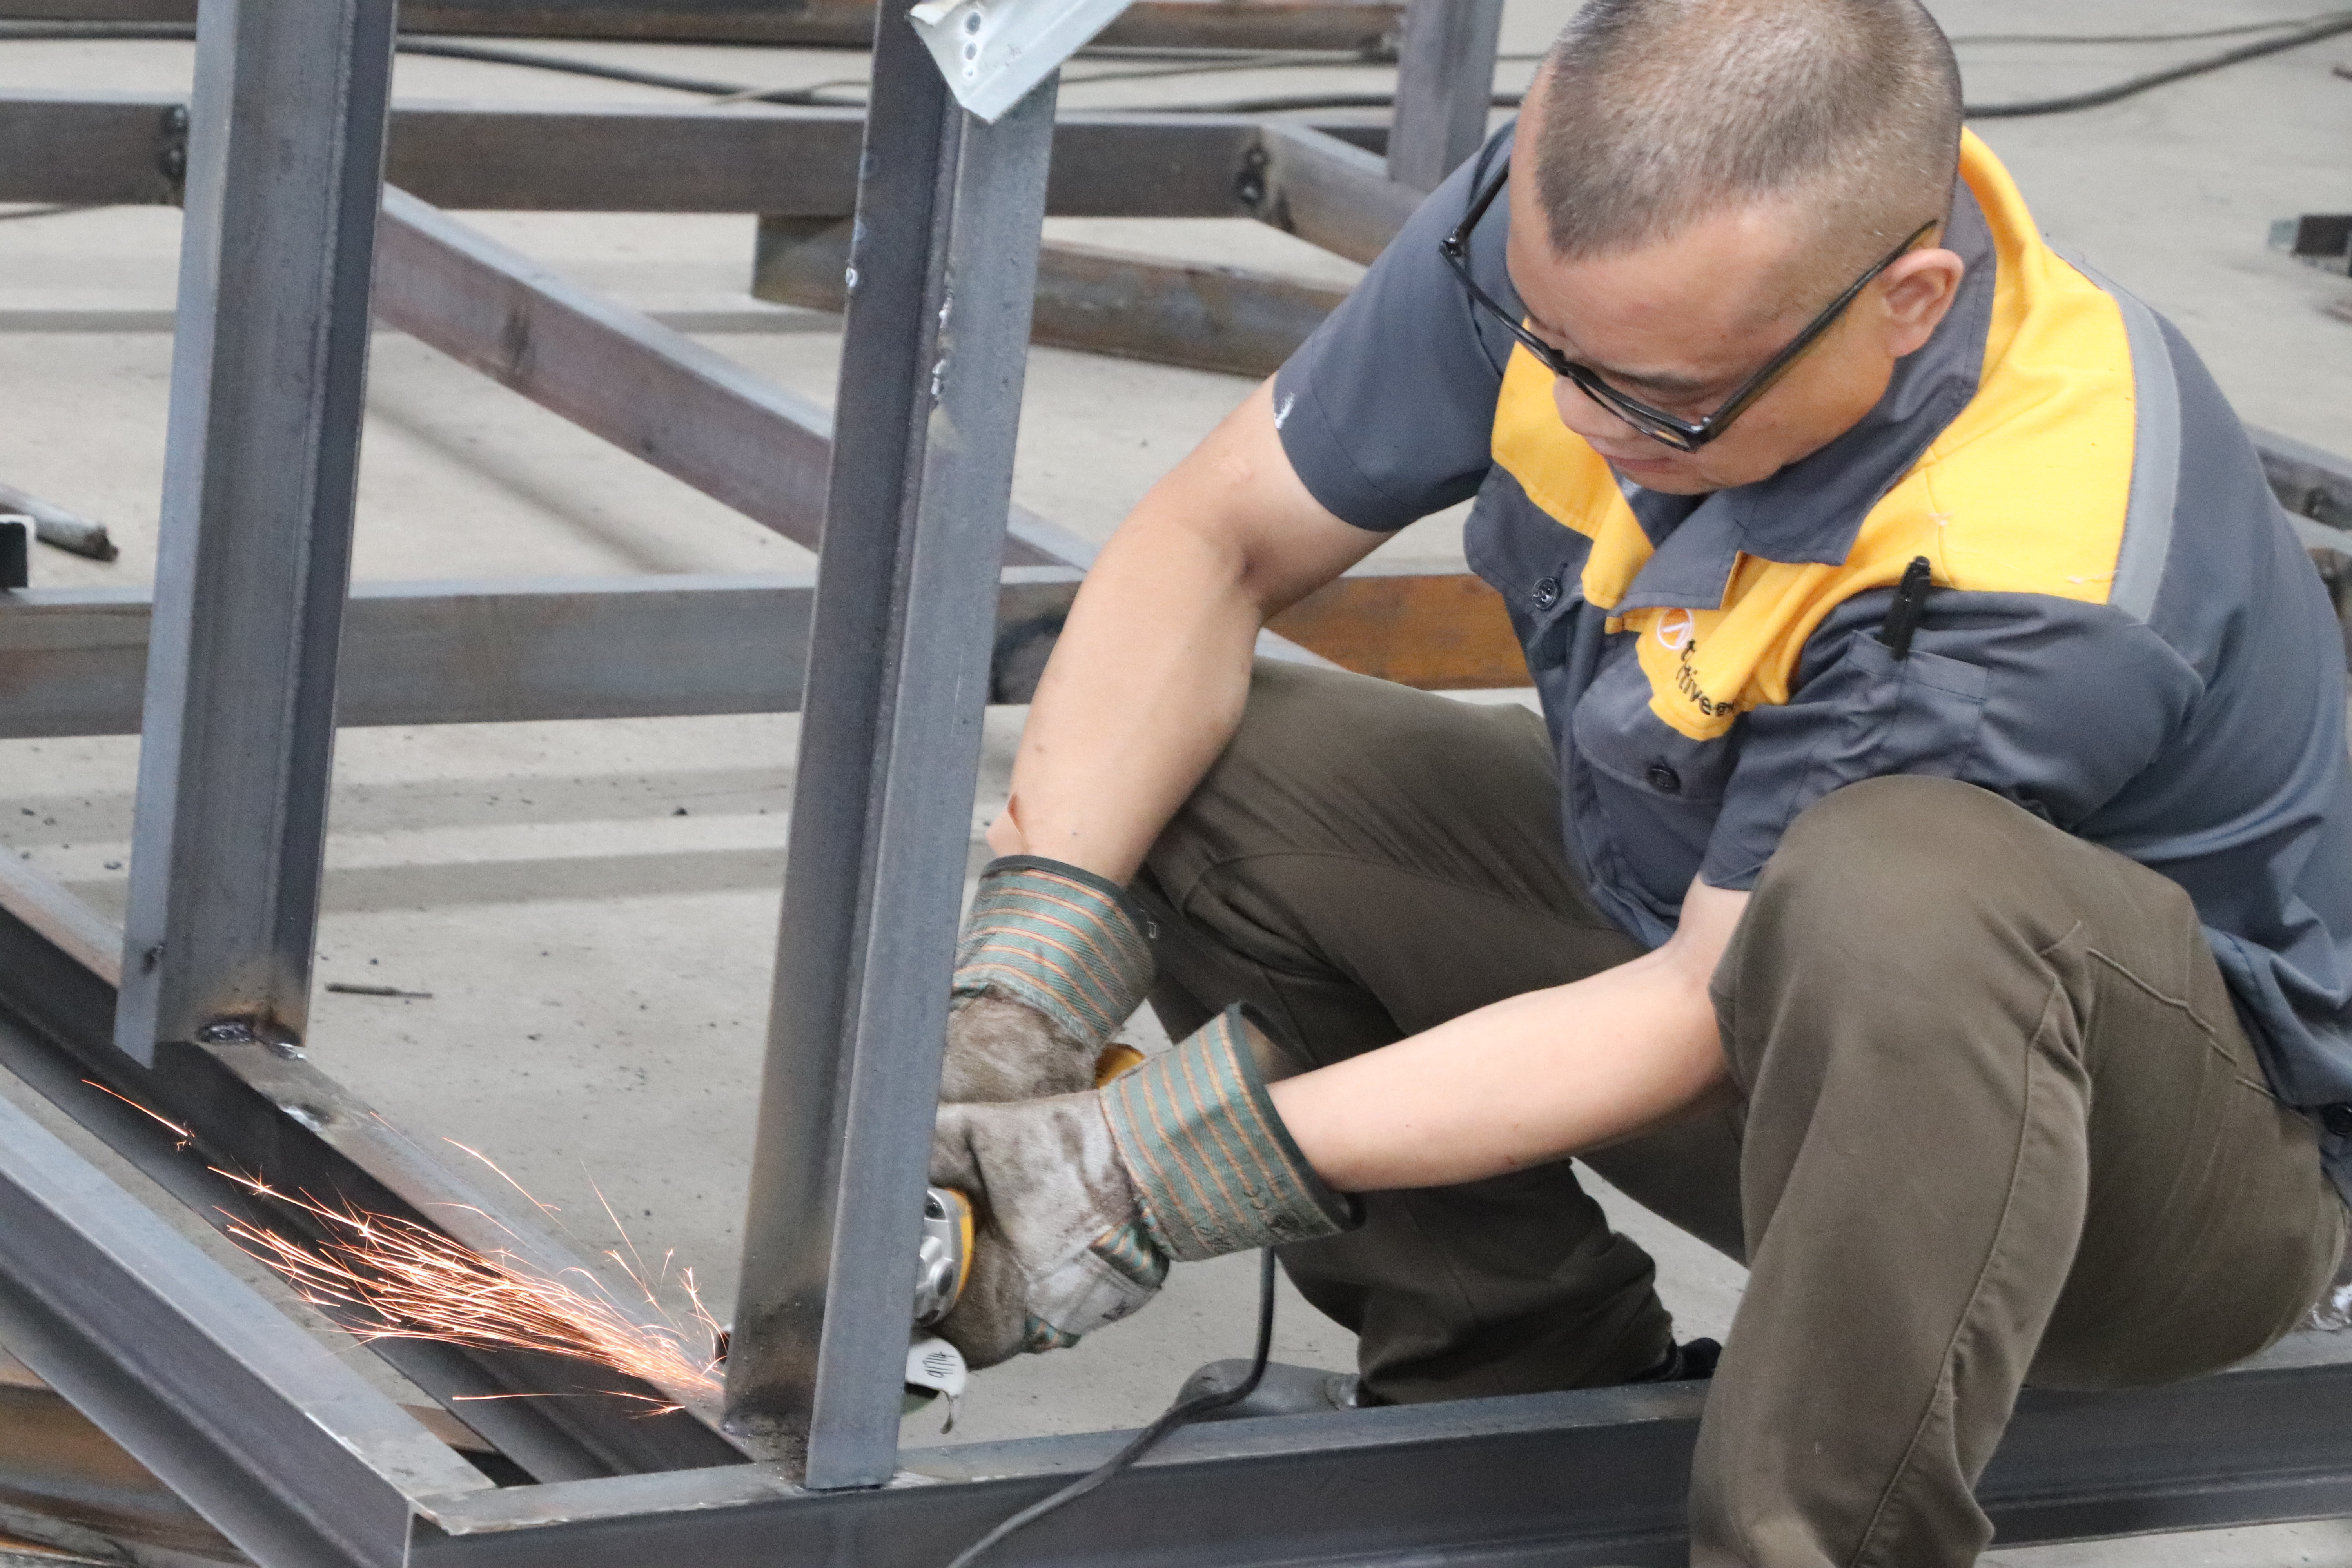
Изготовление несущих металлоконструкций линии нанесения покрытий
Сценарии применения
Посуда
Линия нанесения покрытий на посуду применяется для антипригарного PTFE-покрытия, антикоррозионной грунтовки и высокотемпературного финишного покрытия на сковороды, кастрюли и противни. Материал изделий — алюминиевый сплав и композитные материалы (нержавеющая сталь, алюминиевый сплав, медь). Оборудование используют брендовые OEM-заводы, производители частных марок и заводы по производству бытовой техники.
Металл
Линия нанесения покрытий на металл применяется для антикоррозионных и декоративных покрытий, грунтовки и финишного напыления, порошковой окраски металлической фурнитуры, сантехнических изделий, оконных рам и компонентов металлической мебели. Оборудование подходит для многономенклатурного смешанного производства.
Подтверждённые результаты внедрения
- Посудные линии. Поставлено 20 комплектных автоматических линий нанесения покрытия на посуду. Равномерность покрытия достигает 98%, расход краски сокращён на 30%, эффективность производства повышена на 35%.
- Металлические линии. Поставлено 15 полностью автоматизированных линий нанесения металлических покрытий. Процент прохождения покрытия через контрольный пункт — 97%, расход краски или порошка снижен на 30%, энергопотребление — на 22%, эффективность производства повышена на 40%.
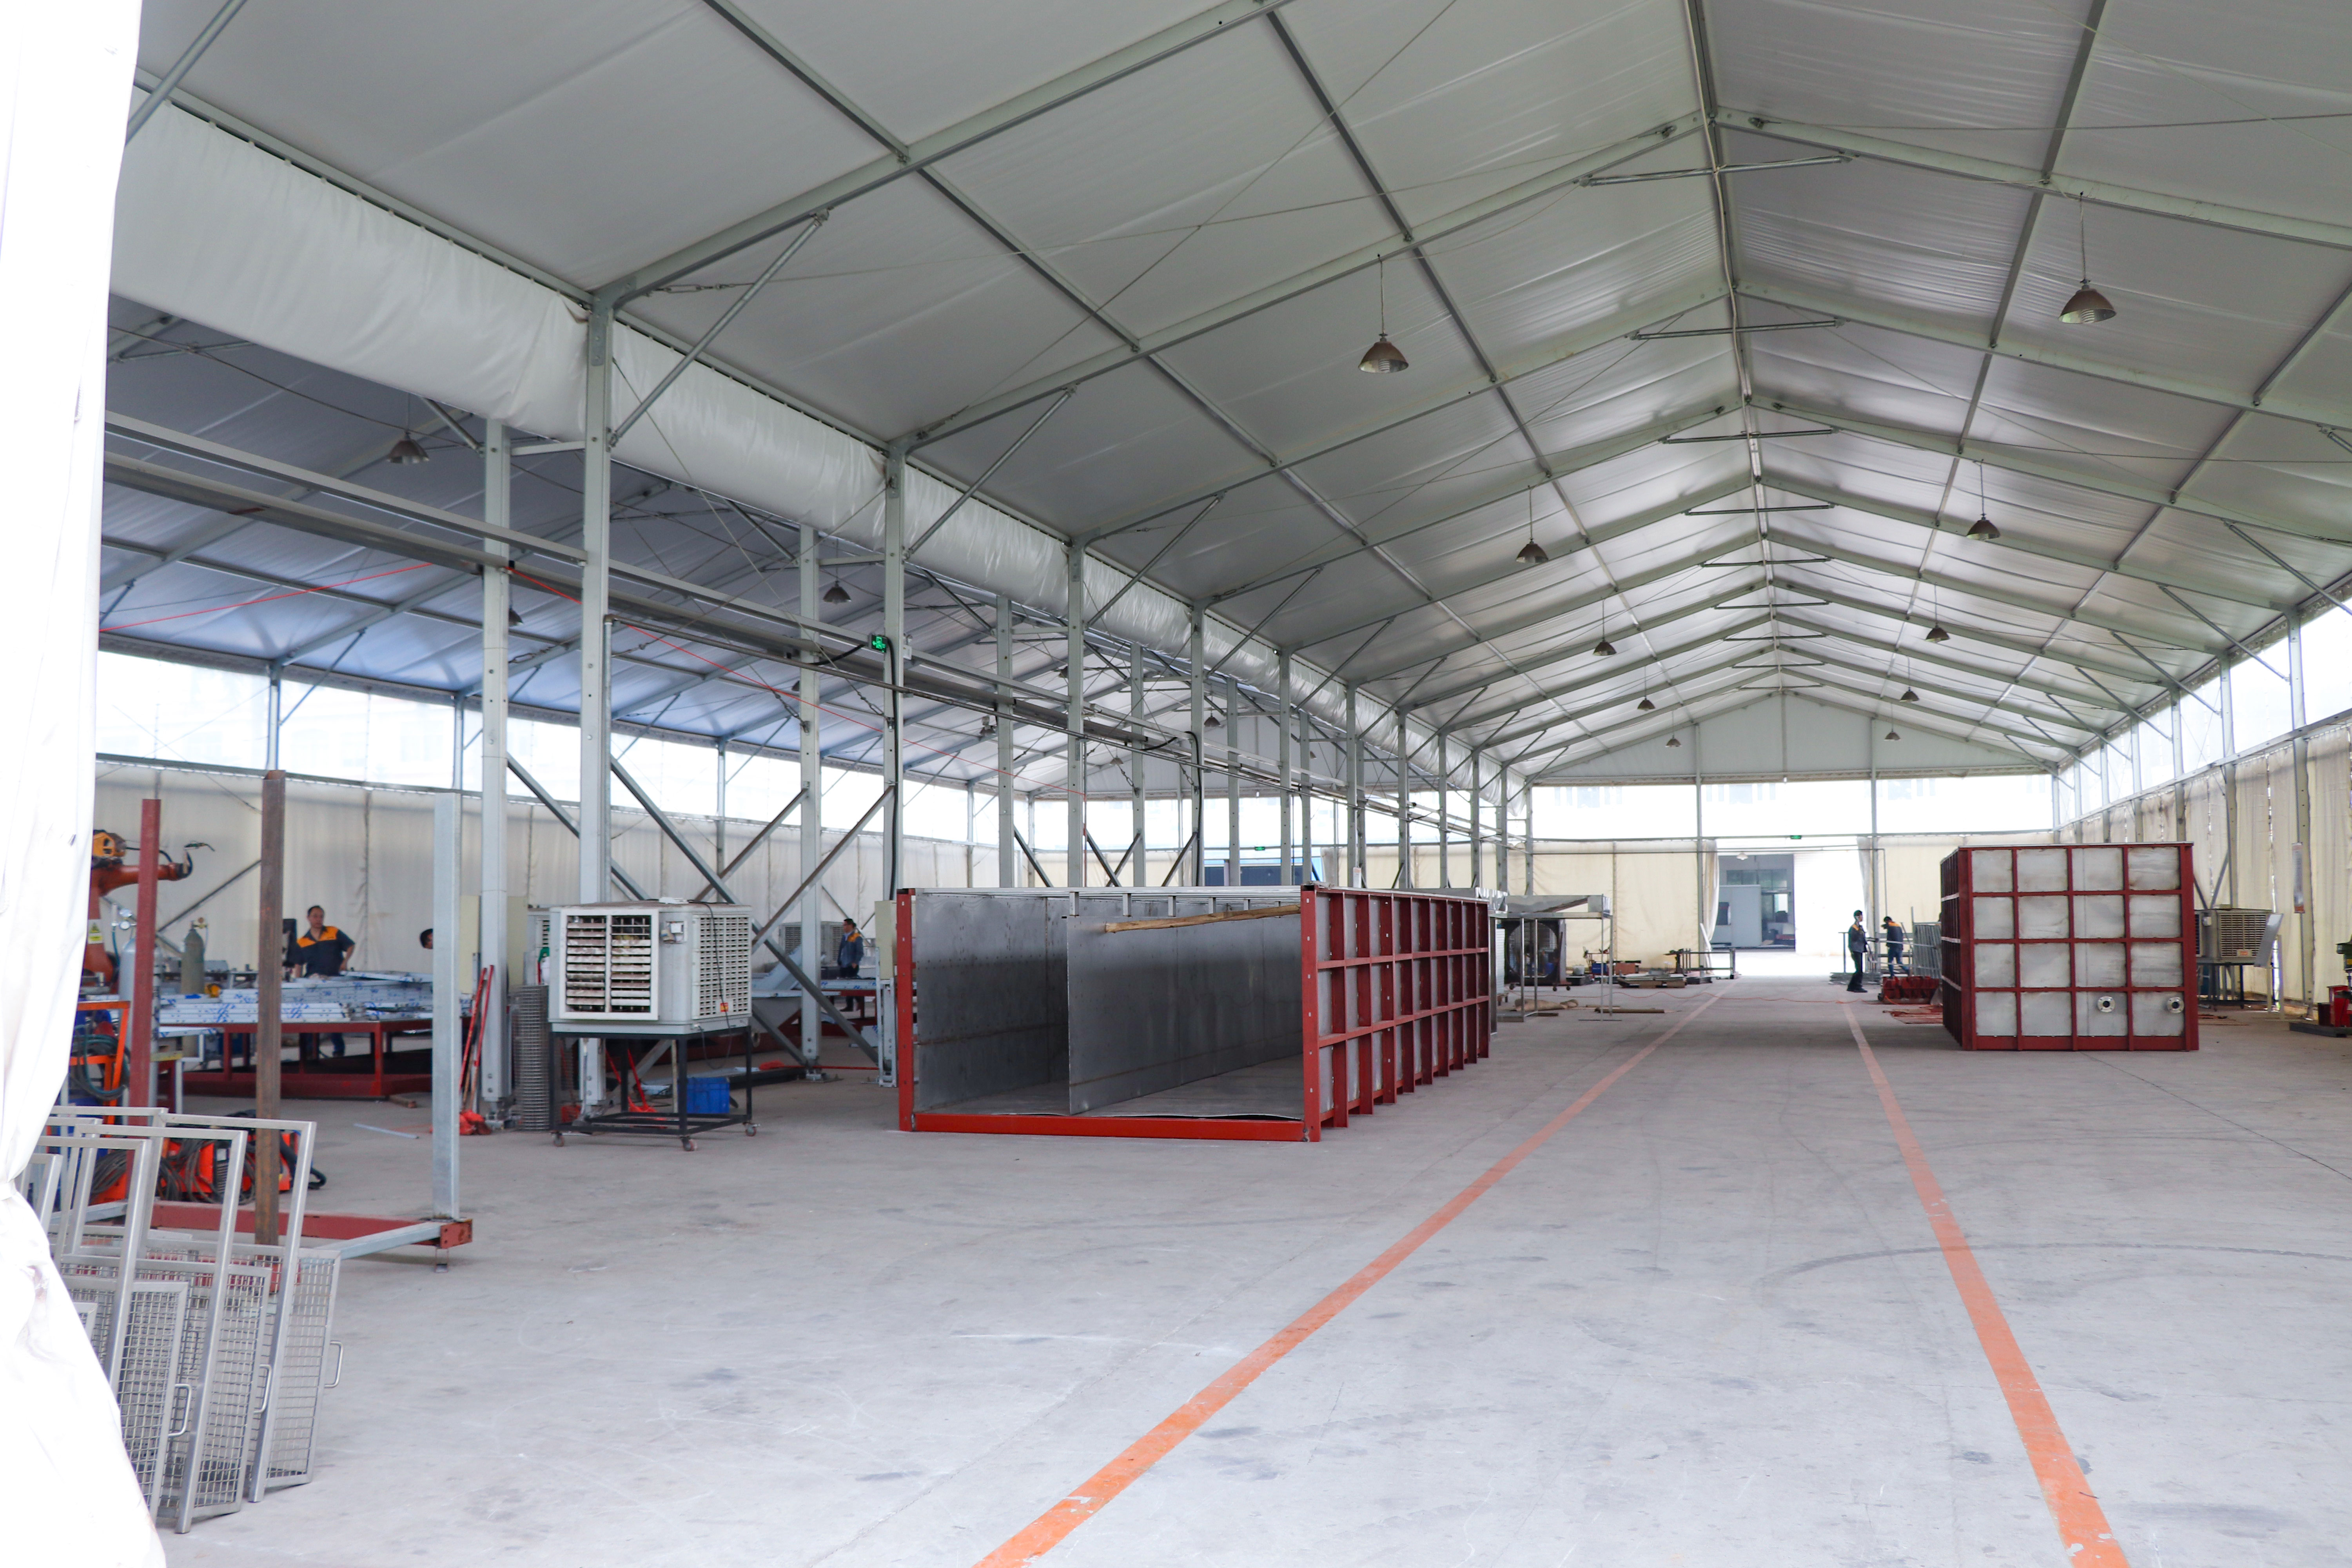
Производственный участок: изготовление линий под посудные и металлические заготовки
Сравнительная таблица: линия для посуды и линия для металла
| Параметр | Линия для посуды | Линия для металла |
|---|---|---|
| Назначение | Антипригарное PTFE-покрытие, антикоррозионная грунтовка, высокотемпературное финишное покрытие | Антикоррозионное и декоративное покрытие, грунтовка, финишное напыление, порошковая окраска |
| Материал заготовки | Алюминиевый сплав, композитные материалы (нержавеющая сталь, алюминий, медь) | Алюминиевая панель и профиль |
| Производительность | 800–1000 шт/час | до 5000 м²/день |
| Стандартный размер изделия | Φ220×160 мм | не нормируется |
| Максимальный размер заготовки | Φ300×160 мм | 7000×2000×2200 мм |
| Подвеска | 4 внутренних ёмкости / 20 крышек на подвес | 1 деталь на подвес |
| Шаг заготовки | 450–900 мм | — |
| Скорость анодирования | 1200 мм/мин | — |
| Скорость отверждения / конвейера | 1000 мм/мин (регулируемая 0,5–1,5 м/мин) | 3000 мм/мин (регулируемая 2000–4000 мм/мин) |
| Способ нанесения | Процесс с анодированием и нанесением покрытия на внутреннюю и внешнюю поверхность | Возвратно-поступательный распылитель + ручное нанесение |
| Транспортная система | Подвесная система | Механизированный и свободно перемещающийся конвейер |
| Режим работы | по проекту | 300 дней в году, 20 часов в сутки |
| Энергоснабжение | Природный газ и электричество | уточняется по конфигурации |
| Материалы конструкции | Углеродистая сталь (каркас), нержавеющая сталь (камера, трубопроводы) | Углеродистая сталь (каркас), нержавеющая сталь (камера, трубопроводы) |
| Типовые заказчики | OEM-заводы посуды, производители частных марок, производство бытовой техники | Производители металлической мебели, стройматериалов, метизов, сантехники и деталей из листового металла |
Конструкторский отдел: конфигурация линии под геометрию и режим обработки заготовки
Частые вопросы
1. Каким стандартам и сертификатам соответствует оборудование?
Оборудование производится в рамках сертифицированных систем менеджмента: ISO 9001 (качество), ISO 14001 (экологический менеджмент, сертификат DZ/CN/2407055E) и ISO 45001 (охрана труда, сертификат 04926S00152R001). Для поставок в страны Евразийского экономического союза оформляется документация о соответствии техническим регламентам TR CU 004/2011 (безопасность низковольтного оборудования), TR CU 020/2011 (электромагнитная совместимость) и TR CU 010/2011 (безопасность машин). Приёмка оборудования выполняется по результатам предэкспортного тестирования.
2. Можно ли использовать одну линию и для посуды, и для металла?
Нет, это две разные конфигурации. Линия для посуды рассчитана на изделия до Φ300×160 мм с шагом подвески 450–900 мм и подвешиванием 4 внутренних ёмкостей или 20 крышек на одно подвешивание, производительность — 800–1000 шт/час. Линия для металла рассчитана на заготовки до 7000×2000×2200 мм по 1 детали на подвес, производительность — до 5000 м²/день. При этом производитель выполняет изготовление на заказ (OEM) и проектирование на заказ (ODM): настраиваются размер, уровень автоматизации, напряжение, мощность и производительность оборудования.
3. Каковы условия закупки и порядок оплаты?
Минимальный объём заказа (MOQ) — 2 единицы. Условия поставки — FOB, любой порт провинции Гуандун. Порядок оплаты: 50% банковским переводом в течение 7 дней после подписания контракта, 40% банковским переводом за 3 дня до отгрузки, 10% банковским переводом по завершении монтажа. Критерий приёмки — предэкспортное тестирование.
4. Как проверить качество оборудования до покупки?
Каждая единица проходит 100% предпродажную проверку (pre-shipment test) перед отгрузкой. После ввода в эксплуатацию предоставляется удалённая техническая поддержка, гарантия 1 год, быстрый ответ в течение 4 часов, регулярное сопровождение и бесплатное обучение персонала.
5. Каковы сроки поставки и как получить расчёт под свой проект?
Сроки поставки зависят от конкретного типа продукции: для разных товаров действуют разные сроки доставки. Производственная мощность может быть скорректирована в соответствии с требованиями заказчика; годовой выпуск составляет 60 единиц оборудования. Чтобы получить расчёт, отправьте запрос с указанием типа заготовки, её габаритов, материала и требуемой производительности — конфигурация линии будет подобрана под эти параметры.
Заключение
Выбор между линией для посуды и линией для металла сводится к четырём измеримым параметрам. Первый — единица производительности: 800–1000 шт/час против 5000 м²/день. Второй — максимальный габарит заготовки: Φ300×160 мм против 7000×2000×2200 мм. Третий — скорость процесса: анодирование 1200 мм/мин и отверждение 0,5–1,5 м/мин против конвейера 3000 мм/мин. Четвёртый — способ подвески: 4 внутренних ёмкости или 20 крышек на подвес против 1 детали на подвес.
Если деталь — алюминиевая посуда малого диаметра, решение строится вокруг анодирования, точного контроля толщины плёнки и плотной подвески. Если деталь — крупногабаритная панель или профиль, решение строится вокруг площади обработки, свободного конвейера и режима непрерывной работы.
Следующий шаг
Attractivechina (Guangdong Chuangzhi Intelligent Equipment Co., Ltd.) проектирует и изготавливает линии нанесения покрытий под конкретную заготовку — с настройкой размера, уровня автоматизации, напряжения, мощности и производительности.
Пришлите параметры вашей детали и требуемую производительность — мы подготовим конфигурацию и коммерческое предложение.
Email: attractivechina@gmail.com
Tel / WhatsApp: +86 135-8061-6025
Сайт: ru.attractivechina.com
Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай
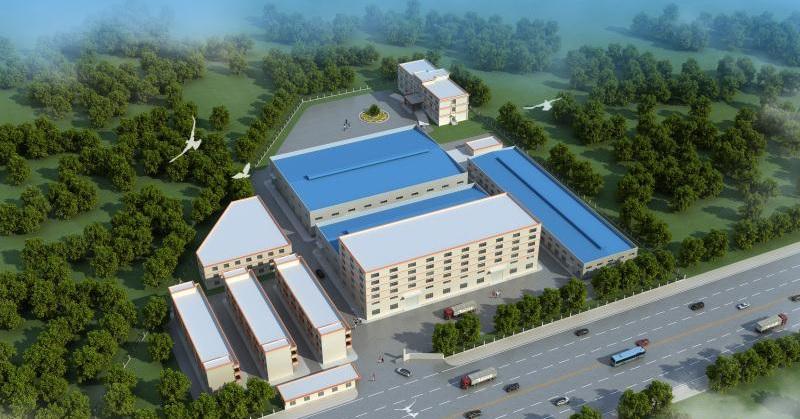
Производственный комплекс Attractivechina, г. Чжаоцин, провинция Гуандун