
Что такое автоматическая линия нанесения покрытий: базовые принципы
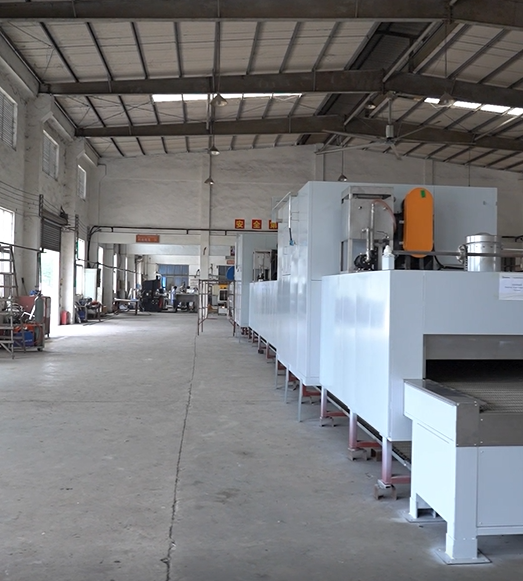
Автоматическая линия нанесения покрытий — это производственный комплекс, в котором перемещение изделий, нанесение лакокрасочного или порошкового материала, сушка, полимеризация и контроль качества выполняются как единый непрерывный процесс с минимальным участием оператора. В базовой конфигурации линия объединяет механизированный конвейер, окрасочную камеру, сушильные и полимеризационные камеры, системы вентиляции и очистки воздуха, а также средства автоматического управления.
Для металла, посуды и древесины такая организация процесса означает повторяемость параметров от партии к партии, стабильную толщину плёнки и возможность работать в режиме до 20 часов в сутки. Ниже разобрана инженерная логика линии: из каких узлов она состоит, что определяет её работу, как строится маршрут изделия и по каким критериям сравнивать конфигурации перед закупкой.
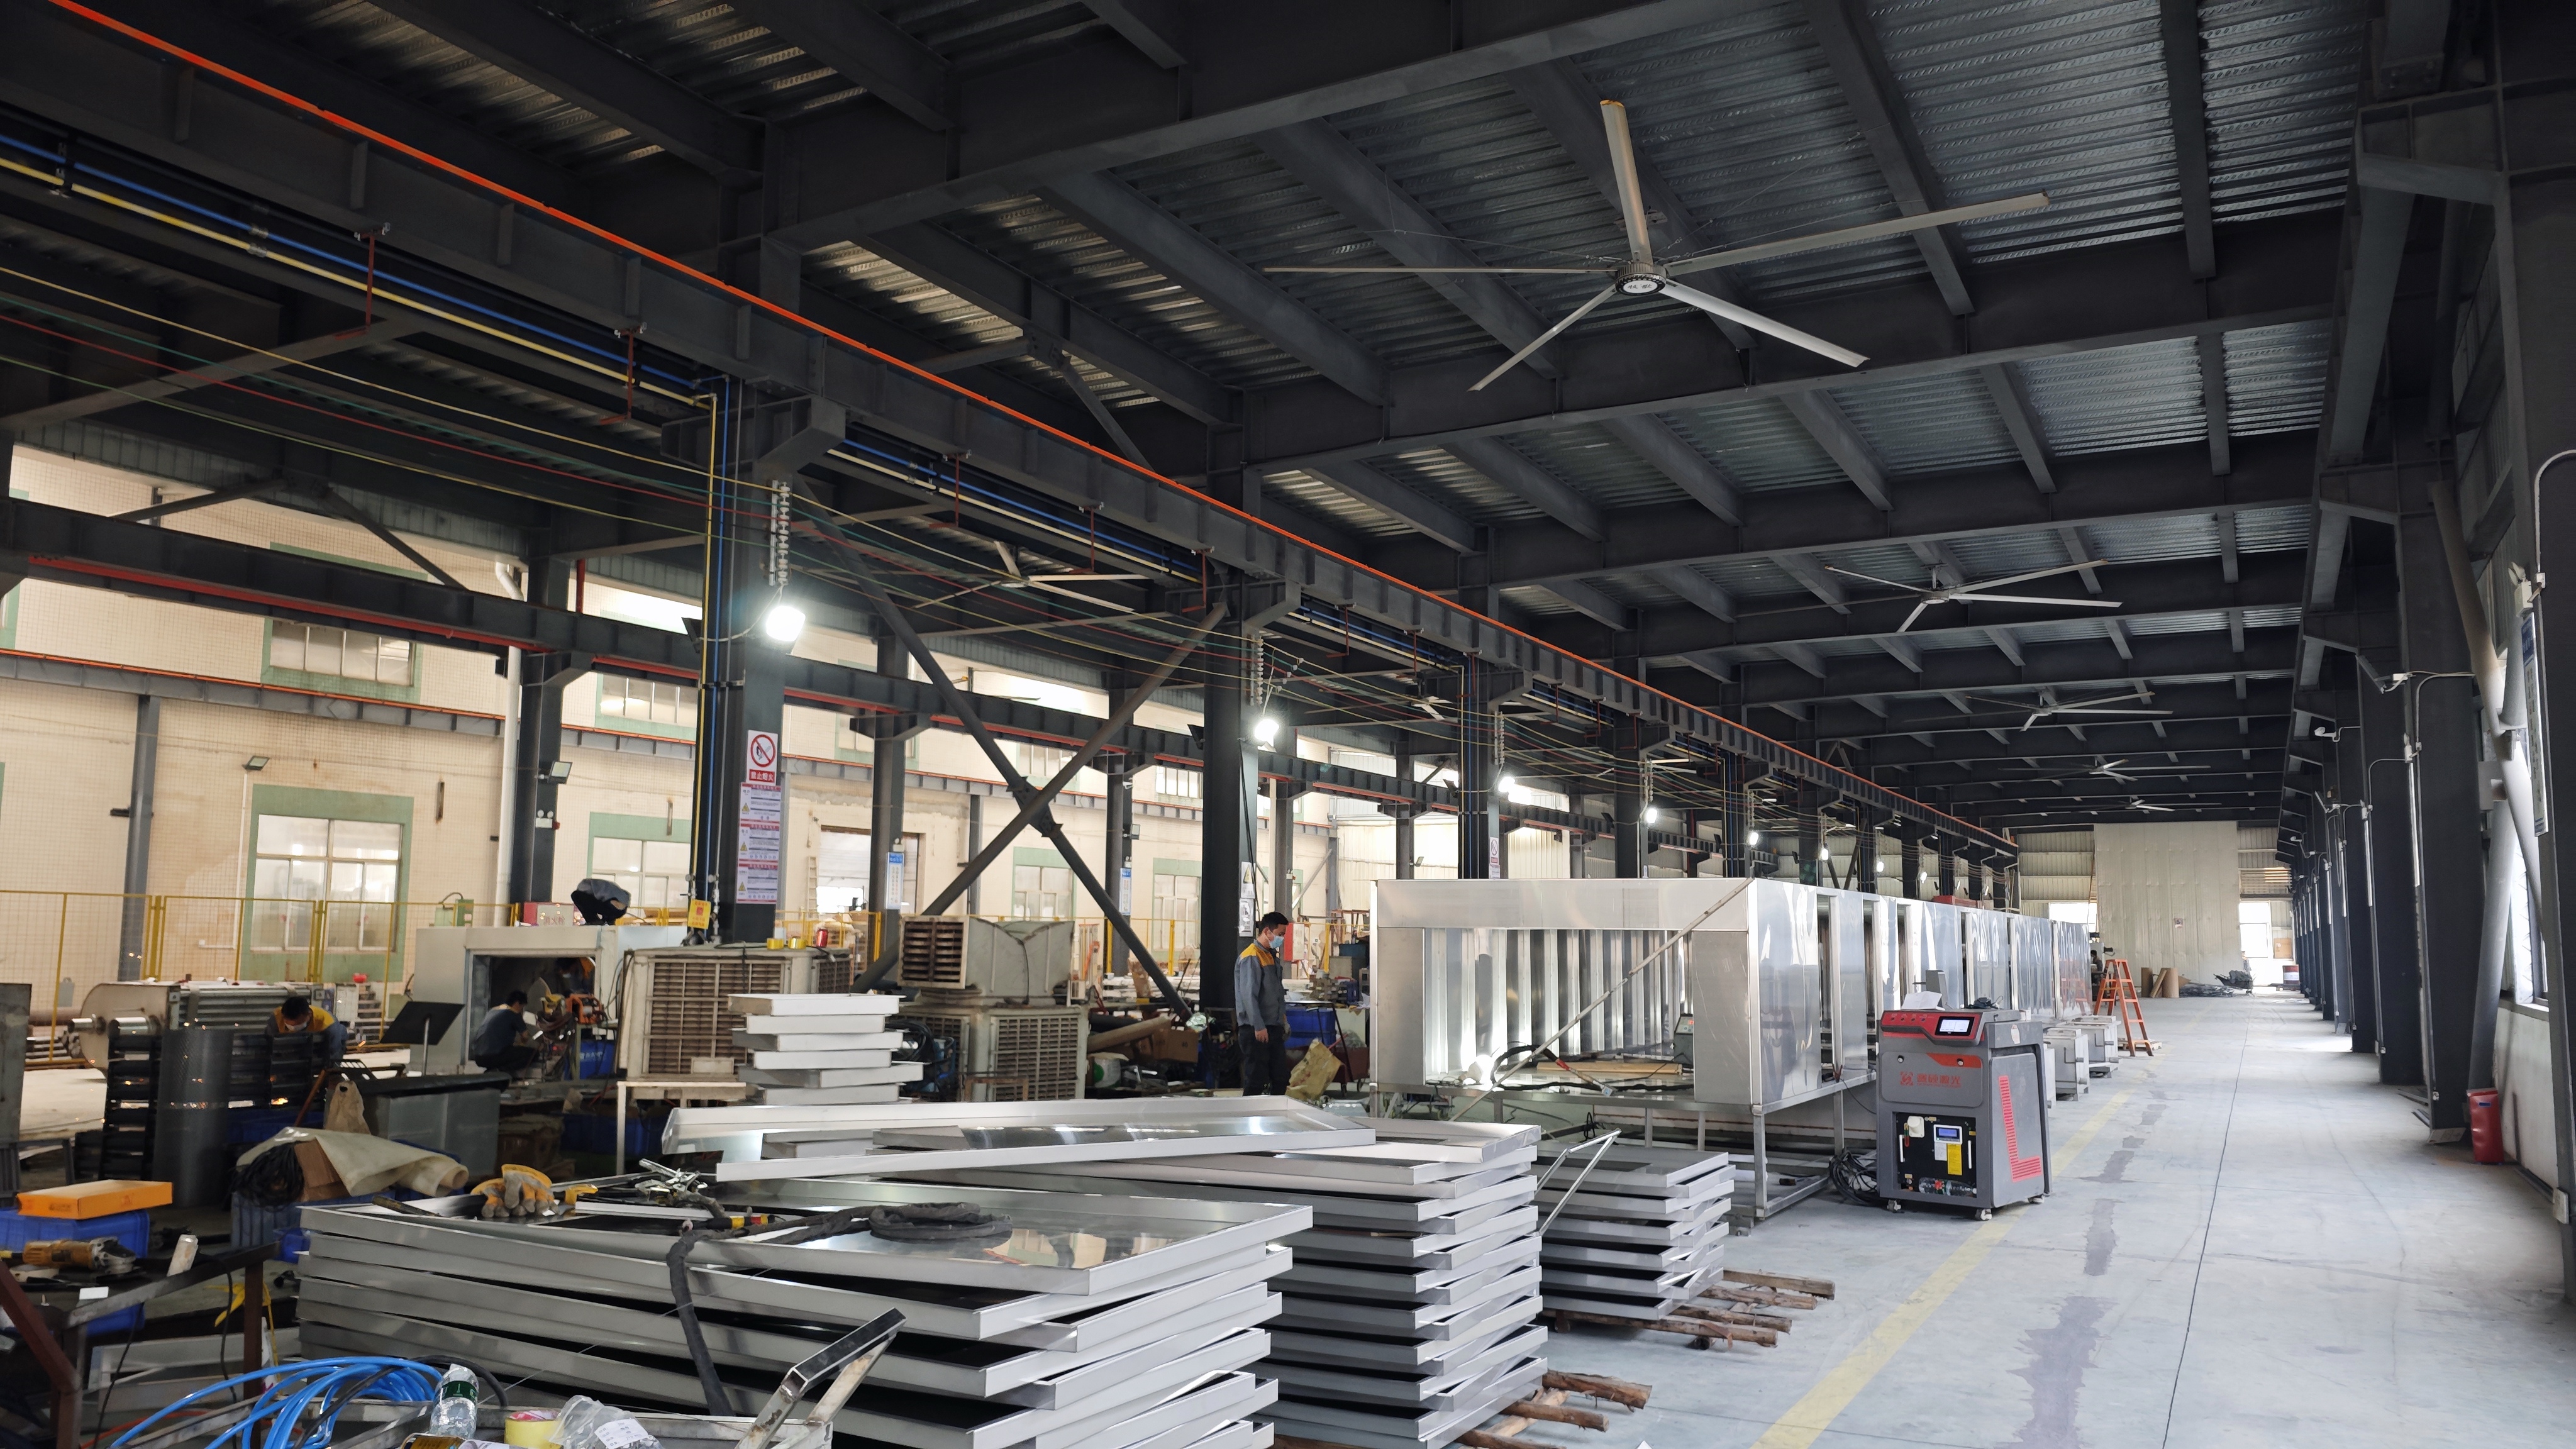
Определение: что именно считается автоматической линией
Автоматическая линия — это не отдельная окрасочная камера и не участок ручного распыления. Ключевой признак — изделие перемещается по заданному маршруту механизированным конвейером и последовательно проходит все операции: подготовку поверхности, нанесение материала, отверждение и контроль. Оператор не переносит детали между постами и не задаёт параметры нанесения вручную для каждого изделия.
- Непрерывность. Загрузка и выгрузка происходят ритмично, такт задаётся скоростью конвейера.
- Повторяемость. Параметры нанесения и термообработки воспроизводятся для каждого изделия одинаково.
- Интегрированный контроль. Толщина плёнки, температурные режимы и состояние оборудования контролируются в реальном времени.
- Замкнутая экологическая петля. Отходящие газы собираются и очищаются внутри линии, а не выбрасываются в цех.
- Замкнутый технологический маршрут. Подготовка поверхности, нанесение, отверждение и выгрузка связаны в одну последовательность, а не в набор независимых операций.
Из этого определения следуют и границы понятия. Если подготовка поверхности выполняется в одном помещении, окраска — в другом, а сушка — в третьем, и изделия между ними перемещает персонал, это ещё не линия, а набор участков. Автоматической линией такой комплекс становится тогда, когда транспорт, окрасочный модуль, блок отверждения и блок управления спроектированы как одно изделие с общим тактом.
Какие задачи решает автоматическая линия
Переход к автоматической линии обычно вызван не абстрактным желанием «модернизироваться», а конкретными производственными ограничениями. Производитель решает такие риски, как неравномерное покрытие, чрезмерные выбросы ЛОС, отказы оборудования, несоответствие стандартам безопасности пищевых продуктов и потенциальные угрозы безопасности при работе оборудования.
Каждому из этих рисков соответствует определённое техническое решение внутри линии:
- роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени — против неравномерности покрытия и слабой адгезии;
- профессиональная система сбора и очистки отходящих газов — против выбросов летучих органических соединений;
- интеллектуальный модуль мониторинга ПЛК и модуль самодиагностики неисправностей — против незапланированных остановок линии;
- пищевые лакокрасочные материалы и закрытая конструкция распыления — для продукции, контактирующей с пищей;
- блокировки безопасности, аварийная остановка и устройства изоляции — для защиты персонала.
Именно поэтому автоматическую линию корректно оценивать не по одной характеристике (например, по скорости конвейера), а по совокупности узлов, каждый из которых закрывает свою группу рисков. Ошибка при выборе конфигурации чаще всего проявляется не в момент пусконаладки, а через месяцы эксплуатации — в виде нестабильного качества покрытия или незапланированных простоев.
Отраслевой контекст
Спрос на линии нанесения покрытий распределён по разным субстратам, и это напрямую определяет конфигурацию оборудования. Для посуды маршрут включает предварительную подготовку и анодирование, а также отдельные линии нанесения покрытия на внутреннюю и внешнюю поверхность. Для автозапчастей проектируются отдельные решения под детали и под бамперы. Для тяжёлого промышленного оборудования и железнодорожного транспорта маршрут строится вокруг снятия ржавчины, шлифовки, обезпыливания, предварительного нагрева, грунтования и нанесения финишного слоя с промежуточной сушкой и охлаждением.
На рынке присутствуют производители, которые закрывают сразу несколько технологических семейств — порошковые, жидкостные и электрофорезные линии. Для покупателя это означает, что сравнение поставщиков нужно вести не по названию технологии, а по тому, насколько конфигурация линии соответствует его субстрату, габаритам деталей и требованиям по выбросам.
В этом контексте Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (в русскоязычных материалах — ООО «Чуанчжи Интеллиджент Эквипмент» (Гуандун)), производителя автоматизированных линий нанесения покрытий из города Чжаоцин, провинция Гуандун, Китай. Компания основана в 2005 году, располагает собственными производственными площадями около 35 548 м², штатом 280 сотрудников и командой НИОКР из 54 инженеров; годовой выпуск составляет 60 единиц оборудования. Компания владеет 79 патентами на изобретения в сферах окрасочного и природоохранного оборудования, а общее число её патентов превышает 300. Опыт в области комплексных решений для линий нанесения покрытий — более 30 лет, доля экспорта — около 20%, среди рынков — Россия, Вьетнам, Мексика, Таиланд, Турция, Индонезия, Бразилия, Индия и другие страны.
Компания обеспечивает полный цикл: предпродажное проектирование производственных объектов, собственные НИОКР, производство, монтаж, пусконаладку и послепродажное обслуживание. Подробнее об этом — на ru.attractivechina.com.
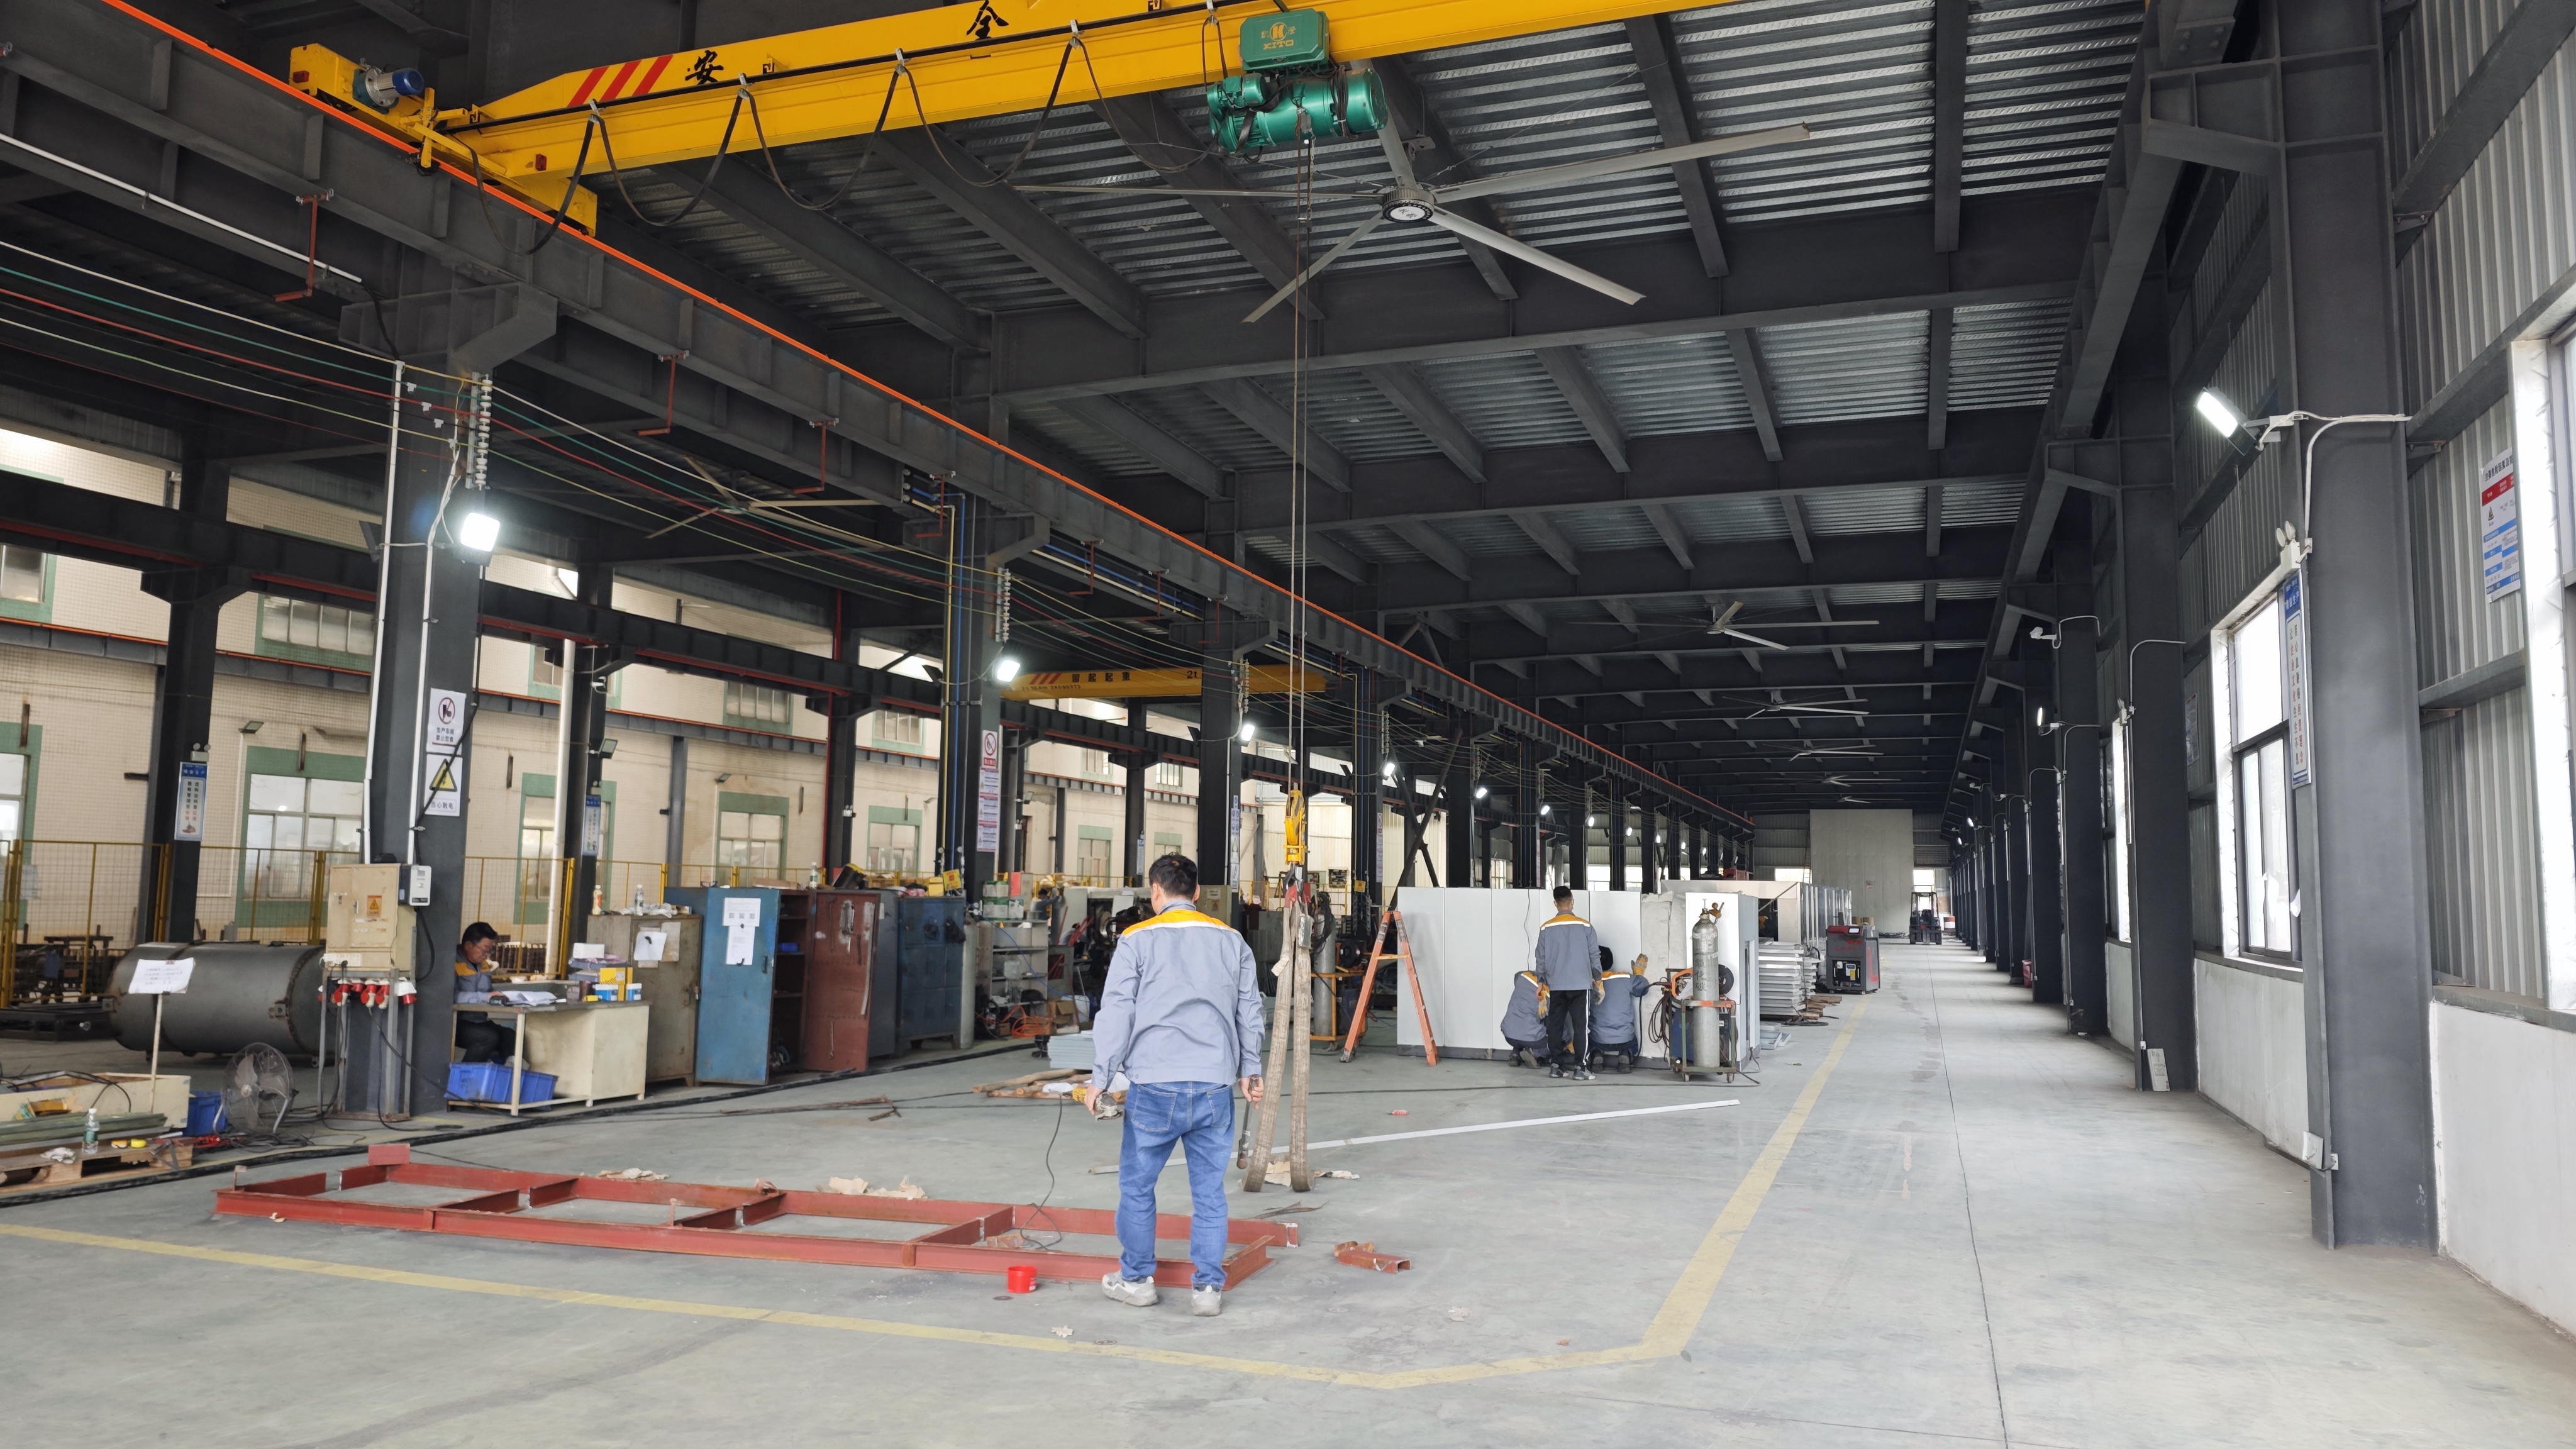
Устройство линии: основные компоненты
Базовая автоматическая линия собирается из четырёх функциональных блоков: транспорт, окрасочный модуль, блок отверждения и блок управления вместе с экологической очисткой. Ниже — роль каждого узла и то, что именно он определяет в работе всей установки.
Механизированный конвейер: 3000 мм/мин
Конвейер задаёт такт всей линии. В базовой конфигурации скорость транспортировки составляет 3000 мм/мин, то есть 3 метра в минуту. От этой величины зависит, сколько времени изделие проводит в окрасочной камере, в зоне стекания и в камере полимеризации. Если конвейер ускорить, не изменяя длину камер, сократится время отверждения; если замедлить — упадёт производительность. Поэтому скорость конвейера всегда согласуется с длиной сушильных и полимеризационных зон, а не выбирается отдельно.
Конвейер определяет и геометрию подвеса. От шага подвесок зависит, сколько изделий одновременно находится в линии, а значит — и суточная производительность всей установки.
Покрасочная камера из нержавеющей стали
Окрасочная камера — узел, где происходит нанесение материала. Нержавеющая сталь выбрана здесь не для внешнего вида: она устойчива к растворителям, воде и агрессивным компонентам лакокрасочных материалов, легко очищается и не подвержена коррозии при постоянной влажности внутри камеры. Именно в камере реализуется закрытая конструкция распыления, которая удерживает аэрозоль и направляет отходящие газы в систему сбора и очистки.
Каркас из углеродистой стали
Несущий каркас линии изготавливается из углеродистой стали. Его задача — обеспечить жёсткость конструкции, которая несёт конвейер, камеры и ограждения, выдерживает вибрацию от работающего оборудования и тепловую нагрузку от сушильных и полимеризационных камер. Углеродистая сталь применяется там, где нет постоянного контакта с агрессивной средой, — то есть для силовой части, а не для поверхностей, работающих с лакокрасочными материалами.
Системы нанесения, отверждения и контроля
Современная линия использует программируемое цифровое управление, роботизированное распыление и гибкое производство с управлением в реальном времени. Практическая часть этого — роботизированное автоматизированное распыление с мониторингом толщины плёнки в реальном времени, модуль мониторинга ПЛК и модуль самодиагностики неисправностей. Отверждение обеспечивают сушильные и полимеризационные камеры, а технические преимущества включают запатентованные технологии, например энергосберегающую сушильную печь с осушителем воздуха.
Как линия работает в режиме 20 часов в сутки
Режим 20 часов в день — это не просто длинная смена. Он означает, что линия проектируется под многосменную работу, а остановки на обслуживание, очистку и замену расходников планируются заранее и укладываются в оставшееся окно. Ниже — типовой технологический маршрут изделия для электростатической порошковой линии.
- Загрузка. Изделие навешивается на подвеску конвейера и входит в линию.
- Горячая промывка и предварительное обезжиривание. Удаляются основные загрязнения и масла.
- Обезжиривание и распыление. Поверхность подготавливается под адгезию.
- Химическая конверсия. Формируется конверсионный слой, повышающий сцепление покрытия с металлом.
- Промывка и стекание. Смываются остатки реагентов.
- Сушка и естественное охлаждение. Изделие приводится к температуре нанесения.
- Зона контроля, полировка, обеспыливание. Поверхность подготавливается к нанесению материала.
- Нанесение грунтового слоя и полимеризация. Первый слой закрепляется в камере.
- Охлаждение и электростатическое обеспыливание. Подготовка к финишному слою.
- Нанесение финишного слоя, полимеризация, естественное охлаждение.
- Выгрузка. Готовое изделие снимается с конвейера.
Такой маршрут насчитывает более пятнадцати последовательных операций, и именно непрерывность этого маршрута даёт эффект автоматизации. В режиме 20 часов в сутки критичными становятся два фактора: стабильность оборудования и скорость реакции сервиса. Здесь работают удалённая диагностика, сервисное обслуживание с реакцией в течение 4 часов и автоматизированное непрерывное производство, которое снижает риски простоев, вызванных ручным техническим обслуживанием, очисткой и нехваткой запасных частей.
Почему это важно для планирования. При 20-часовом режиме одна незапланированная остановка «съедает» не час, а целую производственную смену. Поэтому модуль самодиагностики и удалённая диагностика — не опция, а элемент, определяющий реальную доступность линии.
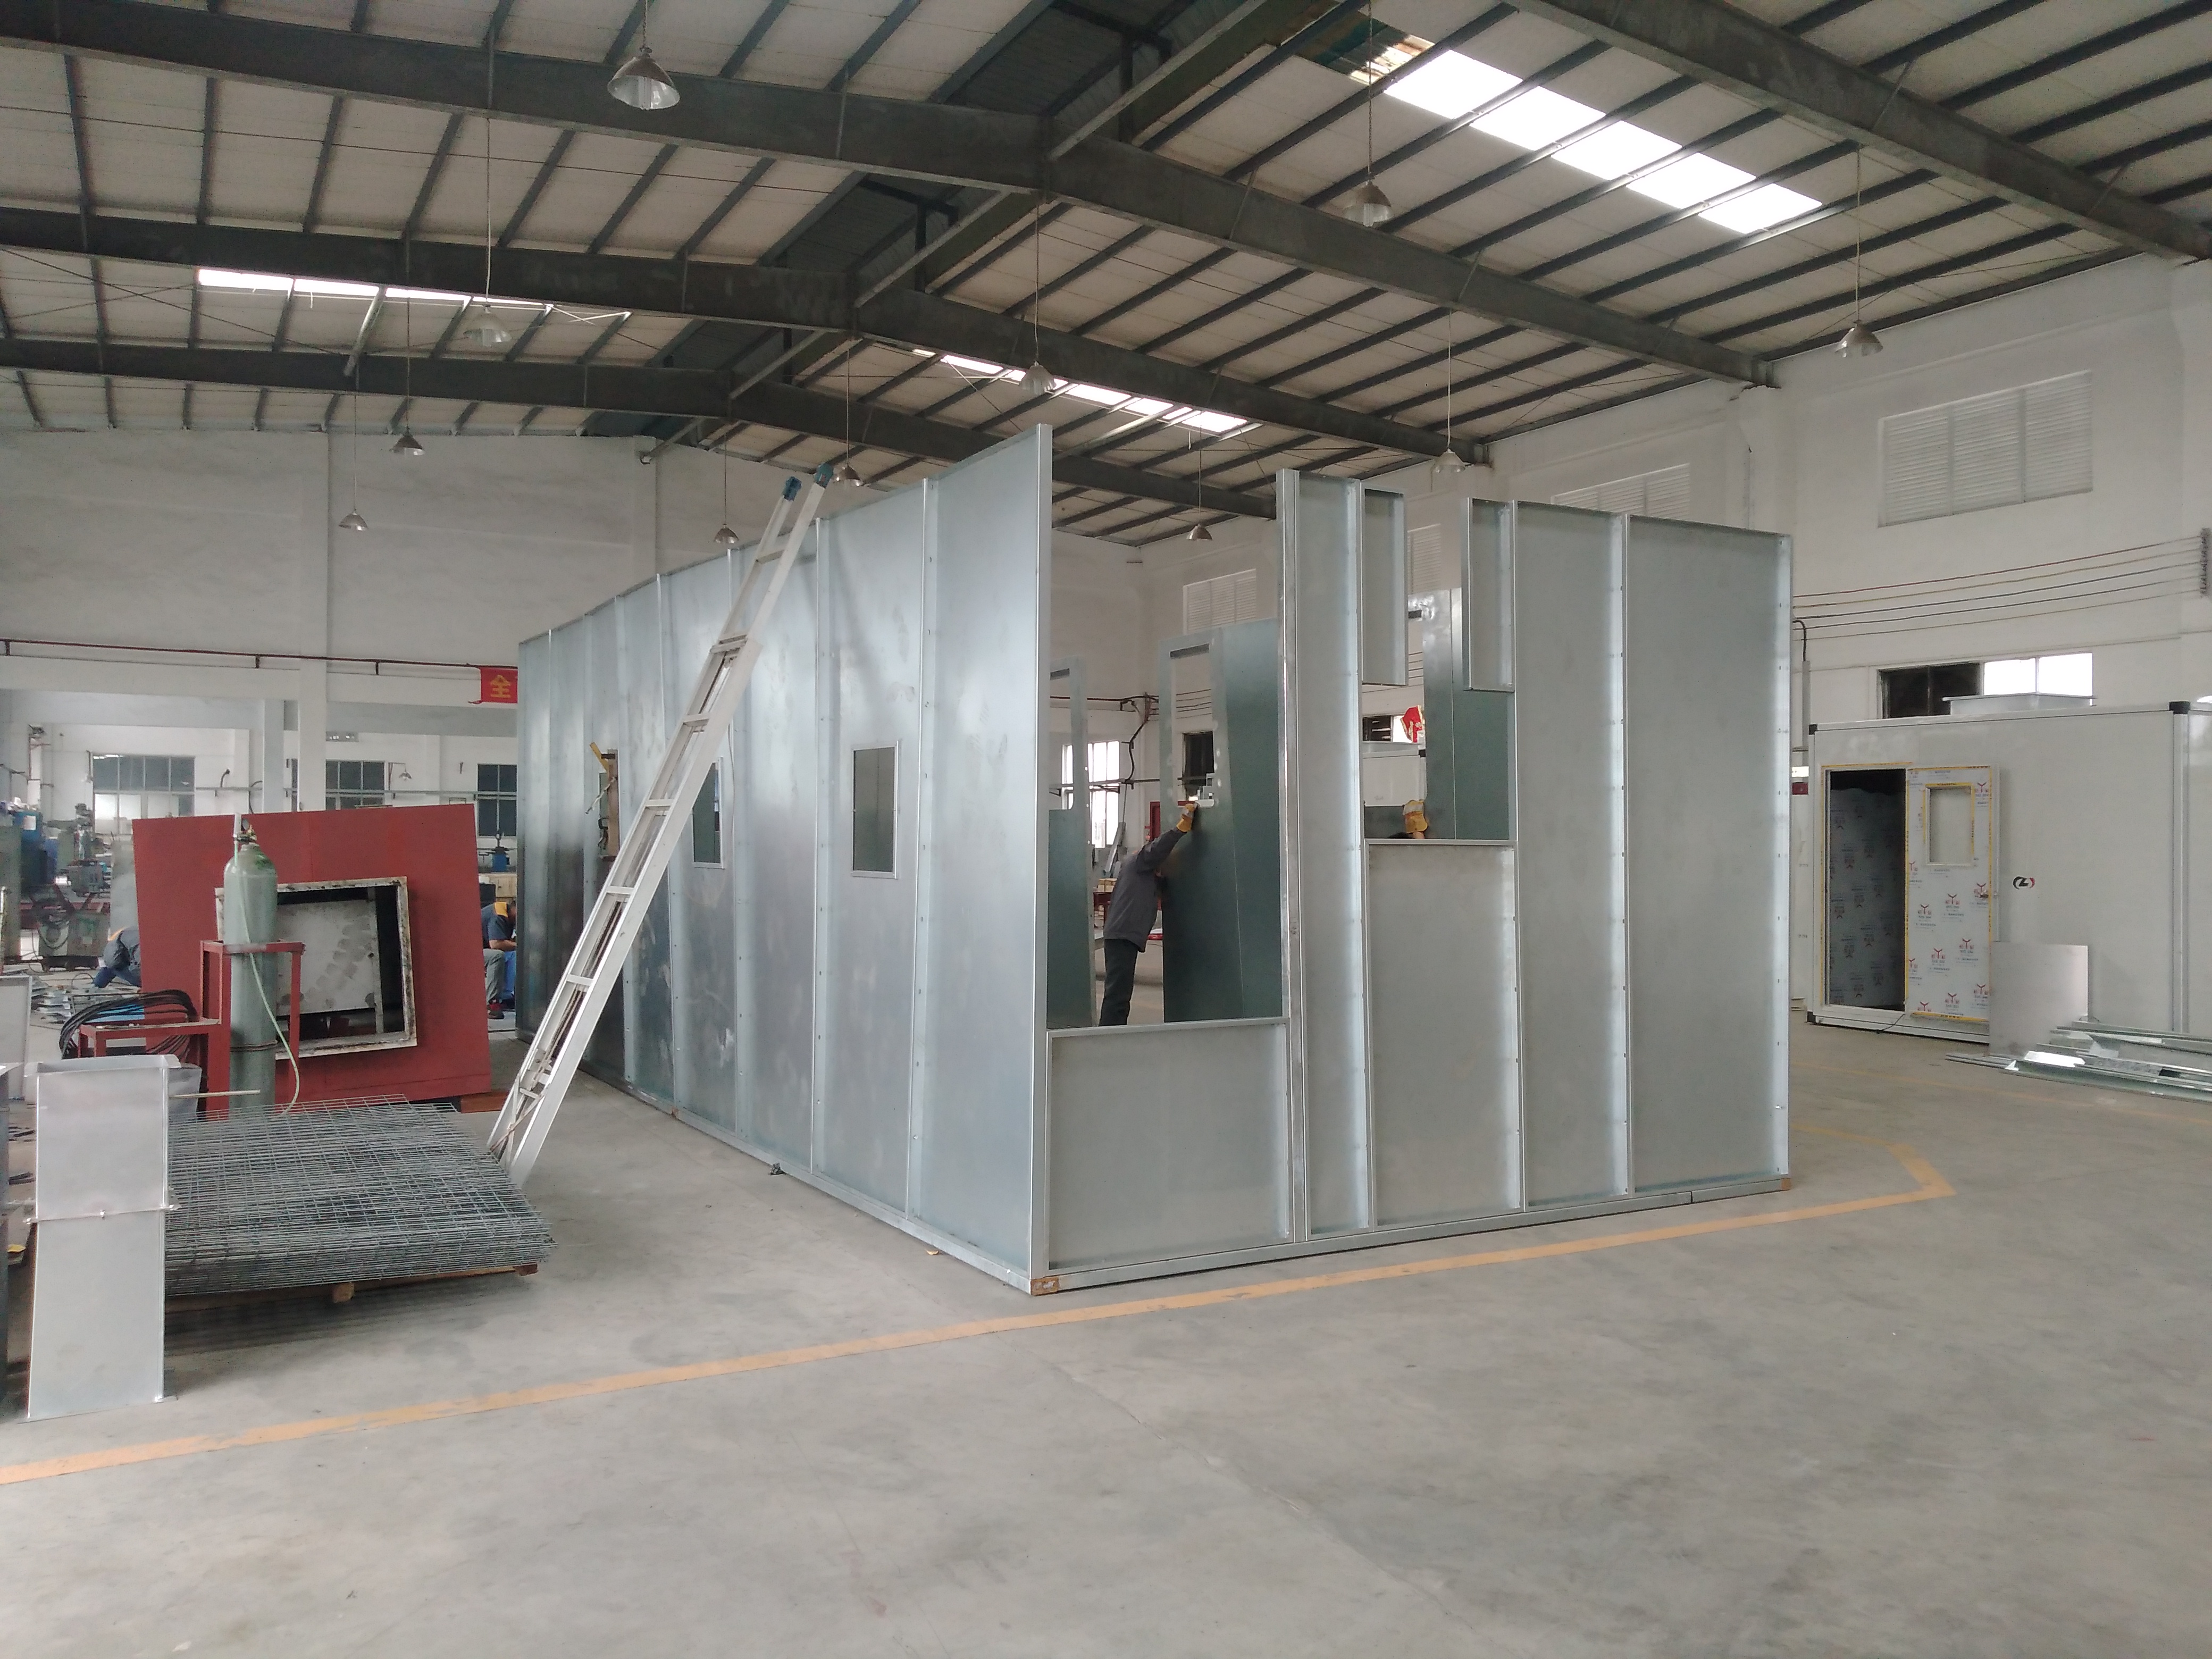
Что определяет конфигурацию линии
Одинаковых автоматических линий не существует — меняются транспорт, длина камер и число постов. Конфигурацию определяют несколько исходных данных, которые покупателю следует подготовить до обращения к поставщику:
- Субстрат. Металл, посуда, древесина или промышленное оборудование требуют разных маршрутов подготовки и разных режимов отверждения.
- Габариты и масса изделия. Линии для листового металла поддерживают изделия длиной до 7000 мм, тогда как для мелких деталей строится иная геометрия подвеса.
- Требуемая производительность. Для посуды ориентиром служит диапазон от 800 до 1000 изделий в час.
- Тип материала покрытия. Порошковые, жидкостные и электрофорезные линии предполагают разное оборудование нанесения и разные системы очистки воздуха.
- Требования к выбросам и безопасности. Они определяют мощность системы сбора и очистки отходящих газов и состав блокировок.
- Доступная производственная площадь. Длина линии напрямую связана с временем прохождения изделия через камеры.
Где применяются автоматические линии нанесения покрытий
Конфигурация линии определяется субстратом и геометрией детали. Ниже — основные сценарии.
- Автозапчасти и бамперы. Отдельные линии проектируются под детали и под бамперы; для автомобильных конструктивных элементов, шасси и элементов интерьера выход годных достигает 98%.
- Колёсные ступицы и диски. Линия нанесения покрытий на алюминиевые колёсные диски была поставлена компании Lizhong (Мексика) для поставок на североамериканский OEM-рынок.
- Компоненты для электромобилей. Линия окраски автозапчастей с высокотемпературным обезжириванием запущена в производство для BYD в Таиланде.
- Посуда. Стандартная линия нанесения покрытий на посуду обеспечивает от 800 до 1000 изделий в час; маршрут включает предварительную подготовку, анодирование и отдельные линии для внутренней и внешней поверхности.
- Листовой металл. Линии поддерживают изделия длиной до 7000 мм при проходном коэффициенте 97%.
- Древесина, мебель, музыкальные инструменты. Линии нанесения покрытий на древесину и изделия из дерева.
- Промышленное оборудование и железнодорожный транспорт. Маршрут включает снятие ржавчины, шлифовку, обдув, предварительный нагрев, грунтование, сушку, охлаждение, нанесение финишного слоя и маркировку.
- Бытовая техника, светильники, изделия из металла. Линии нанесения покрытий на металлические изделия и бытовую технику.
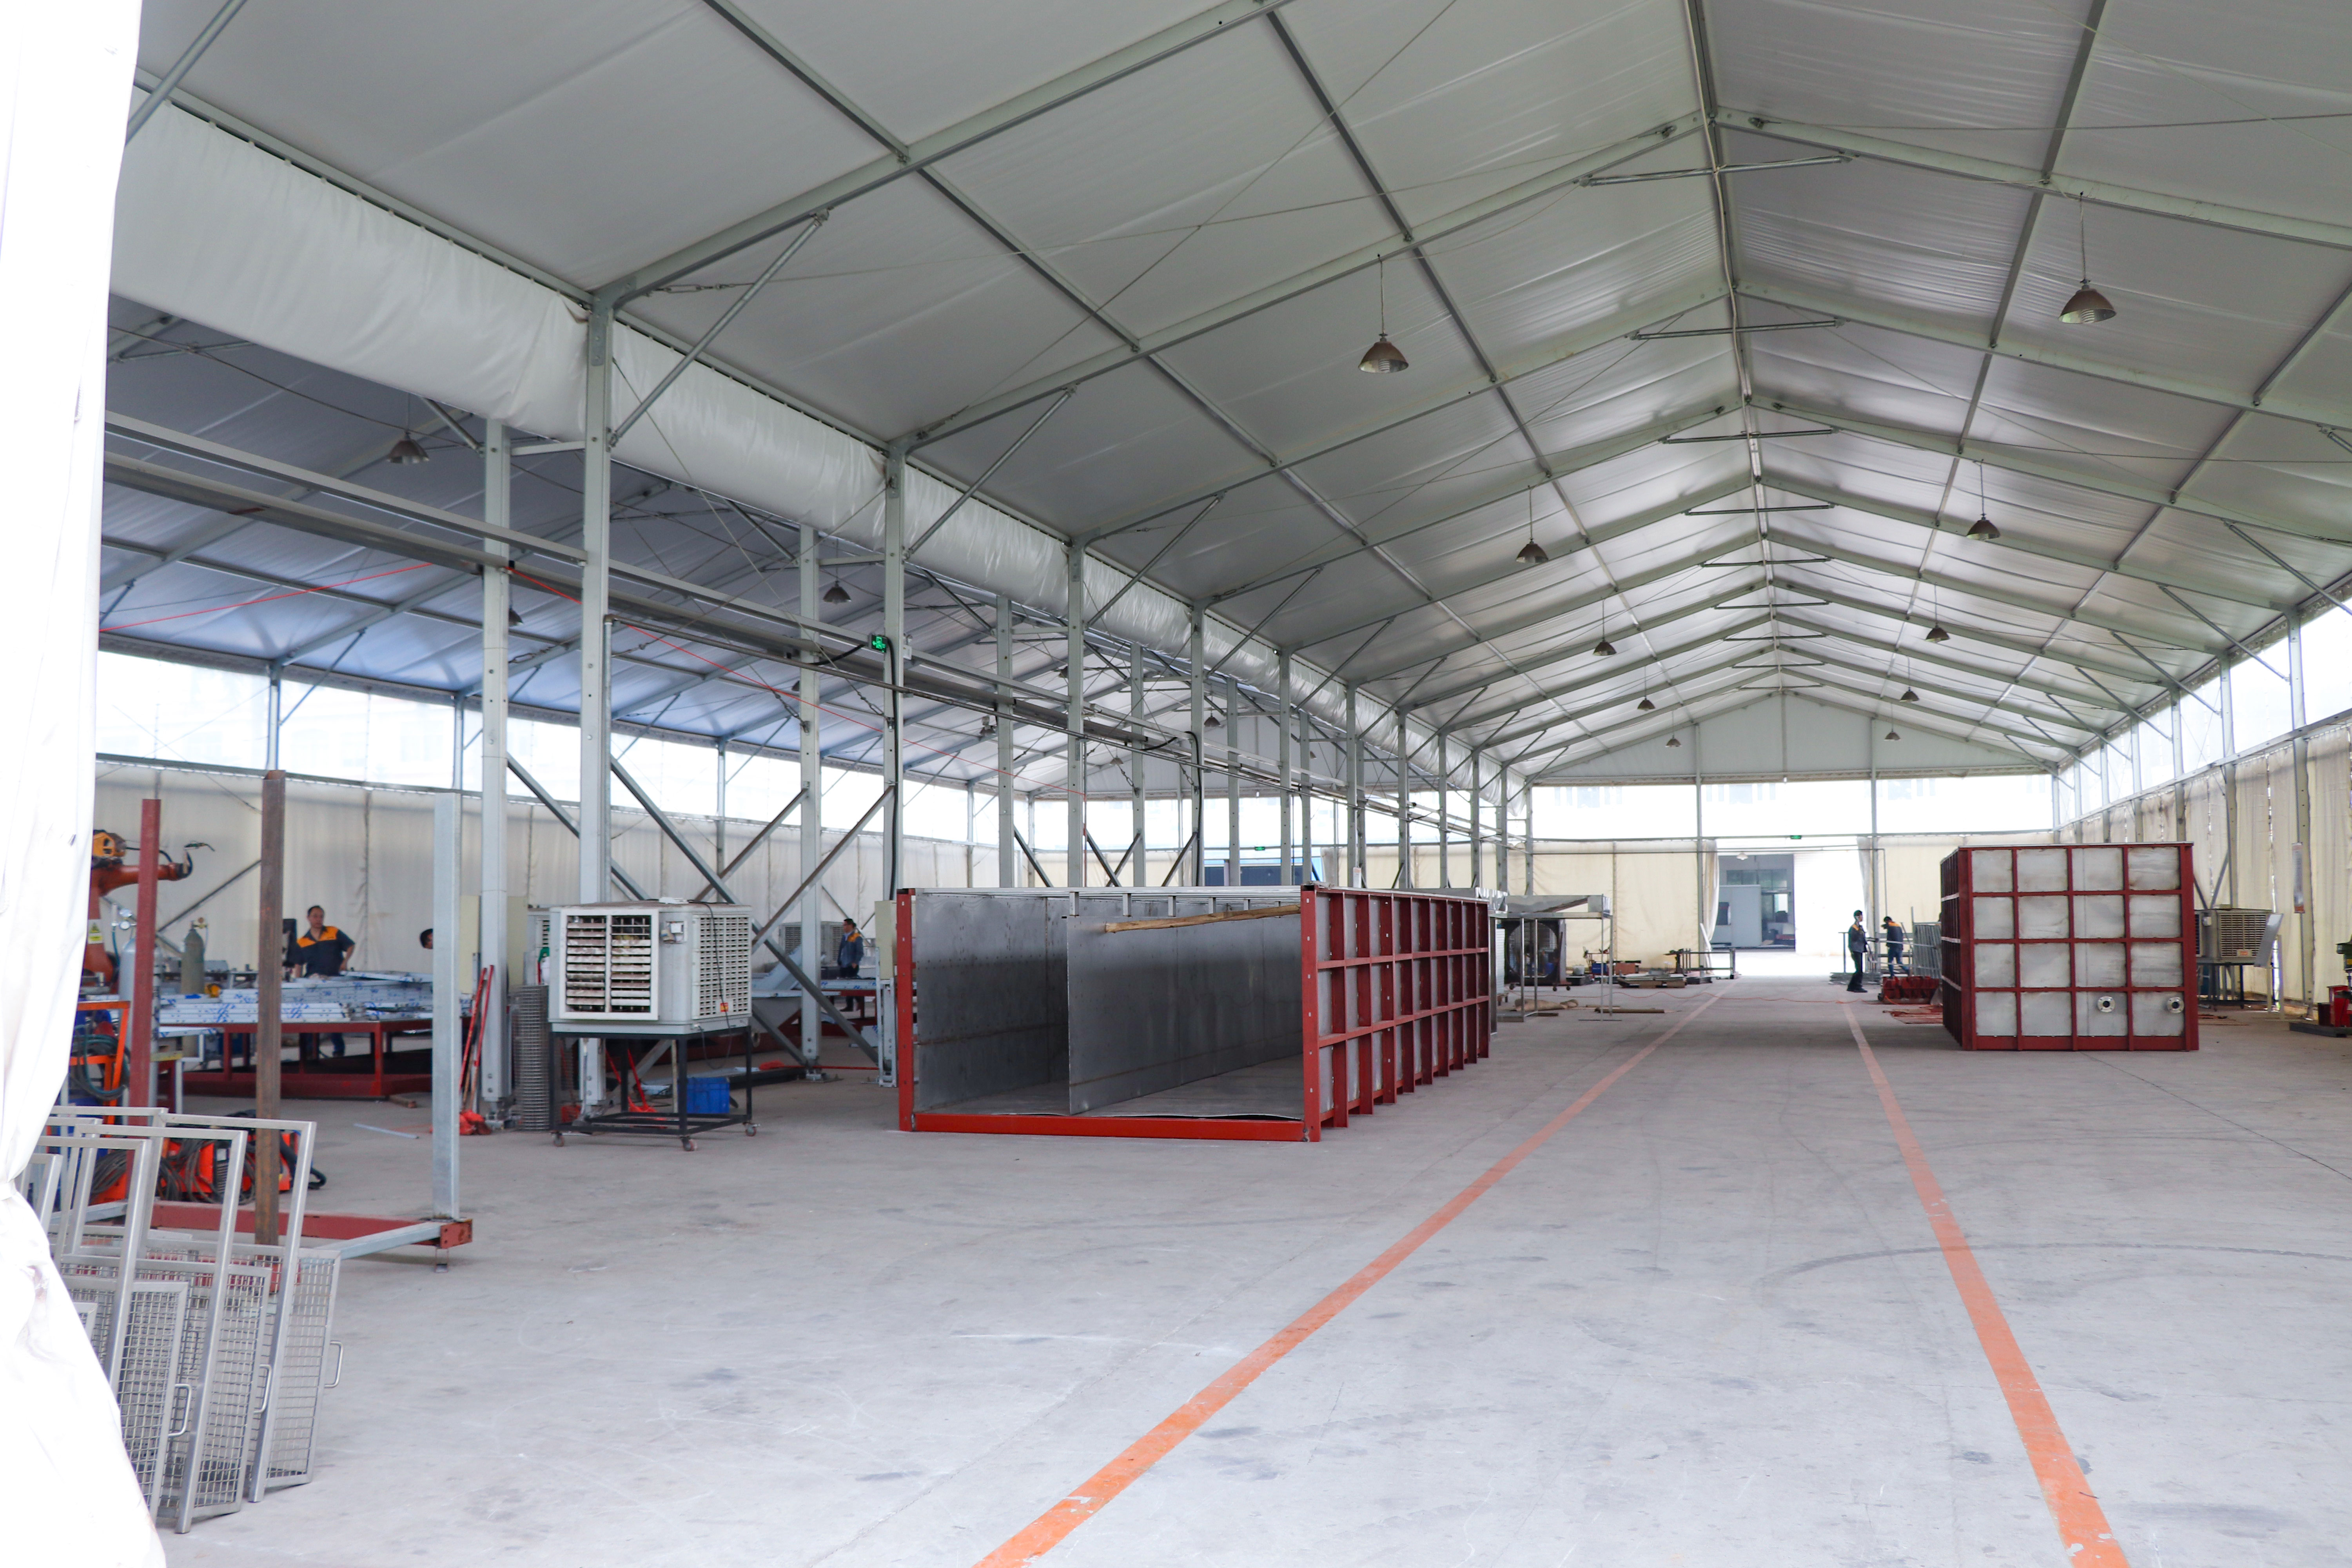
Сравнение: автоматическая линия и традиционная линия нанесения покрытий
Сравнение автоматической линии с традиционной корректно вести по совокупной стоимости владения и по ресурсу оборудования, а не только по начальной цене. По сравнению с традиционной линией нанесения покрытий автоматическая линия имеет явные преимущества, и они измеримы.
| Критерий | Автоматическая линия Attractivechina | Традиционная линия нанесения покрытий |
|---|---|---|
| Энергопотребление | Экономия энергии 10% | Базовый уровень сравнения |
| Срок службы оборудования | В 3 раза больше | Базовый уровень сравнения |
| Средний срок окупаемости | 2–3 года | Базовый уровень сравнения |
| Выход годных | До 98% | Базовый уровень сравнения |
| Обслуживание | Удалённая диагностика, сервис с реакцией 4 часа; автоматизированное непрерывное производство снижает риски простоев | Риски простоев выше из-за ручного обслуживания, очистки и нехватки запасных частей |
| Технологии | Собственные запатентованные технологии, включая энергосберегающую сушильную печь с осушителем воздуха | Базовый уровень сравнения |
| Совокупная стоимость владения | Ниже: экономия энергии, снижение затрат на рабочую силу и расходные материалы | Базовый уровень сравнения |
Важно понимать структуру этой разницы. Первоначальная стоимость автоматической линии может быть несколько выше, чем у некоторых конкурентов, но более низкая общая стоимость владения формируется за счёт экономии энергии, снижения затрат на рабочую силу (автоматизация минимизирует ручную обработку, перемещение и проверку) и снижения расхода материалов. Средний срок окупаемости составляет 2–3 года.
Ограничения и границы применения
Автоматическая линия — не универсальное решение для любого производства. У неё есть границы, которые стоит учитывать до подписания контракта.
- Первоначальные вложения. Начальная стоимость может быть несколько выше, чем у части конкурентов; экономический эффект проявляется на горизонте окупаемости 2–3 года.
- Зависимость от стабильности поставок сырья. Все сырьё и комплектующие проходят полную проверку перед складированием — при перебоях в поставках материалов качество покрытия становится менее предсказуемым.
- Требования к персоналу. Для работы на линии требуется профессиональное обучение операторов по эксплуатации и технике безопасности.
- Плановое обслуживание. Регулярное техническое обслуживание и послепродажная техническая поддержка — обязательное условие сохранения заявленных показателей.
- Привязка к геометрии изделия. Линия проектируется под конкретный диапазон габаритов; существенное изменение номенклатуры требует перенастройки подвеса и режимов.
FAQ: частые вопросы о базовых принципах линии
1. Как в линии решаются вопросы соответствия требованиям по выбросам и безопасности?
В автоматической линии применяется профессиональная система сбора и очистки отходящих газов — это закрывает риск чрезмерных выбросов летучих органических соединений. Для продукции, контактирующей с пищей, используются пищевые лакокрасочные материалы и закрытая конструкция распыления. Безопасность персонала обеспечивается блокировками безопасности, аварийной остановкой и устройствами изоляции. Дополнительно все сырьё и комплектующие проходят полную проверку перед складированием, а перед отгрузкой проводится полная проверка всего оборудования.
2. Какую производительность и какие габариты поддерживает линия?
Параметры зависят от конфигурации. Базовая скорость механизированного конвейера — 3000 мм/мин, а линия рассчитана на работу в режиме до 20 часов в сутки. По прикладным линиям известны следующие показатели: стандартная линия нанесения покрытий на посуду даёт от 800 до 1000 изделий в час, линии для листового металла поддерживают изделия длиной до 7000 мм при проходном коэффициенте 97%, а автоматическая линия нанесения покрытий на автозапчасти обеспечивает выход годных до 98%.
3. Как считается экономика: сколько стоит владение линией и когда она окупается?
Оценивать линию следует по совокупной стоимости владения. По сравнению с традиционной линией автоматическая линия обеспечивает экономию энергии 10%, срок службы в 3 раза больше и средний срок окупаемости 2–3 года. Снижение затрат формируется за счёт энергопотребления, рабочей силы и расходных материалов. Первоначальная стоимость может быть несколько выше, чем у некоторых конкурентов, но именно совокупная стоимость владения и ресурс оборудования определяют итоговую экономику проекта.
4. Можно ли проверить линию на своём продукте до закупки?
Да. Компания проводит полную проверку всего оборудования перед отгрузкой, а также выдаёт протоколы испытаний, подтверждающие соответствие требованиям, и соответствующие сертификаты квалификации. Поскольку конфигурация линии зависит от субстрата и геометрии деталей, проверка на реальном изделии — основной способ убедиться, что маршрут обработки, скорость конвейера и режим отверждения подходят вашей продукции. Чтобы запросить образец или расчёт под ваш проект, свяжитесь с Attractivechina: attractivechina@gmail.com, тел. и WhatsApp +86 135-8061-6025.
5. Что происходит после поставки: монтаж, пусконаладка и поддержка?
Компания обеспечивает полный цикл — от предпродажного проектирования производственных объектов и собственных НИОКР до производства, монтажа, пусконаладки и послепродажного обслуживания. После запуска поддерживаются регулярное техническое обслуживание оборудования и послепродажная техническая поддержка, а также проводится профессиональное обучение персонала на объекте по эксплуатации и технике безопасности. Сервис реагирования — в течение 4 часов, а система удалённой диагностики обеспечивает быстрое устранение неполадок.
Заключение
Автоматическая линия нанесения покрытий — это в первую очередь согласованная система, а не набор отдельных машин. Механизированный конвейер со скоростью 3000 мм/мин задаёт такт, покрасочная камера из нержавеющей стали обеспечивает стабильность нанесения и химическую стойкость, каркас из углеродистой стали несёт механическую и тепловую нагрузку, а блок управления, контроля и очистки воздуха превращает окрасочный участок в управляемый производственный процесс, способный работать до 20 часов в сутки.
Именно эта связка объясняет измеримые результаты: экономия энергии 10%, срок службы в 3 раза больше, средний срок окупаемости 2–3 года и выход годных до 98% по сравнению с традиционными линиями. Перед закупкой имеет смысл проверять не отдельные характеристики, а то, как конфигурация линии соотносится с вашим субстратом, габаритами деталей и требованиями по выбросам.
Обсудим вашу линию нанесения покрытий
Attractivechina проектирует автоматические линии нанесения покрытий под конкретный субстрат и геометрию изделий: автозапчасти, посуда, металл, древесина, промышленное оборудование. Полный цикл включает проектирование, производство, монтаж, пусконаладку и послепродажное обслуживание.
Запросите расчёт, образец или коммерческое предложение: attractivechina@gmail.com, тел. и WhatsApp +86 135-8061-6025. Полные материалы — в корпоративном каталоге Attractivechina (PDF). Официальный сайт: ru.attractivechina.com.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.