
Линия нанесения покрытий на автозапчасти: сравнение с аналогами на рынке
Автоматическая линия покраски автозапчастей — это не отдельный окрасочный робот, а производственная система. Она объединяет подготовку поверхности, нанесение покрытия, сушку, отверждение, охлаждение, транспортировку и управление процессом. Поэтому сравнение с аналогами на рынке корректно вести не по названию оборудования, а по архитектуре линии, допускам по деталям, материалам, производительности и ограничениям.
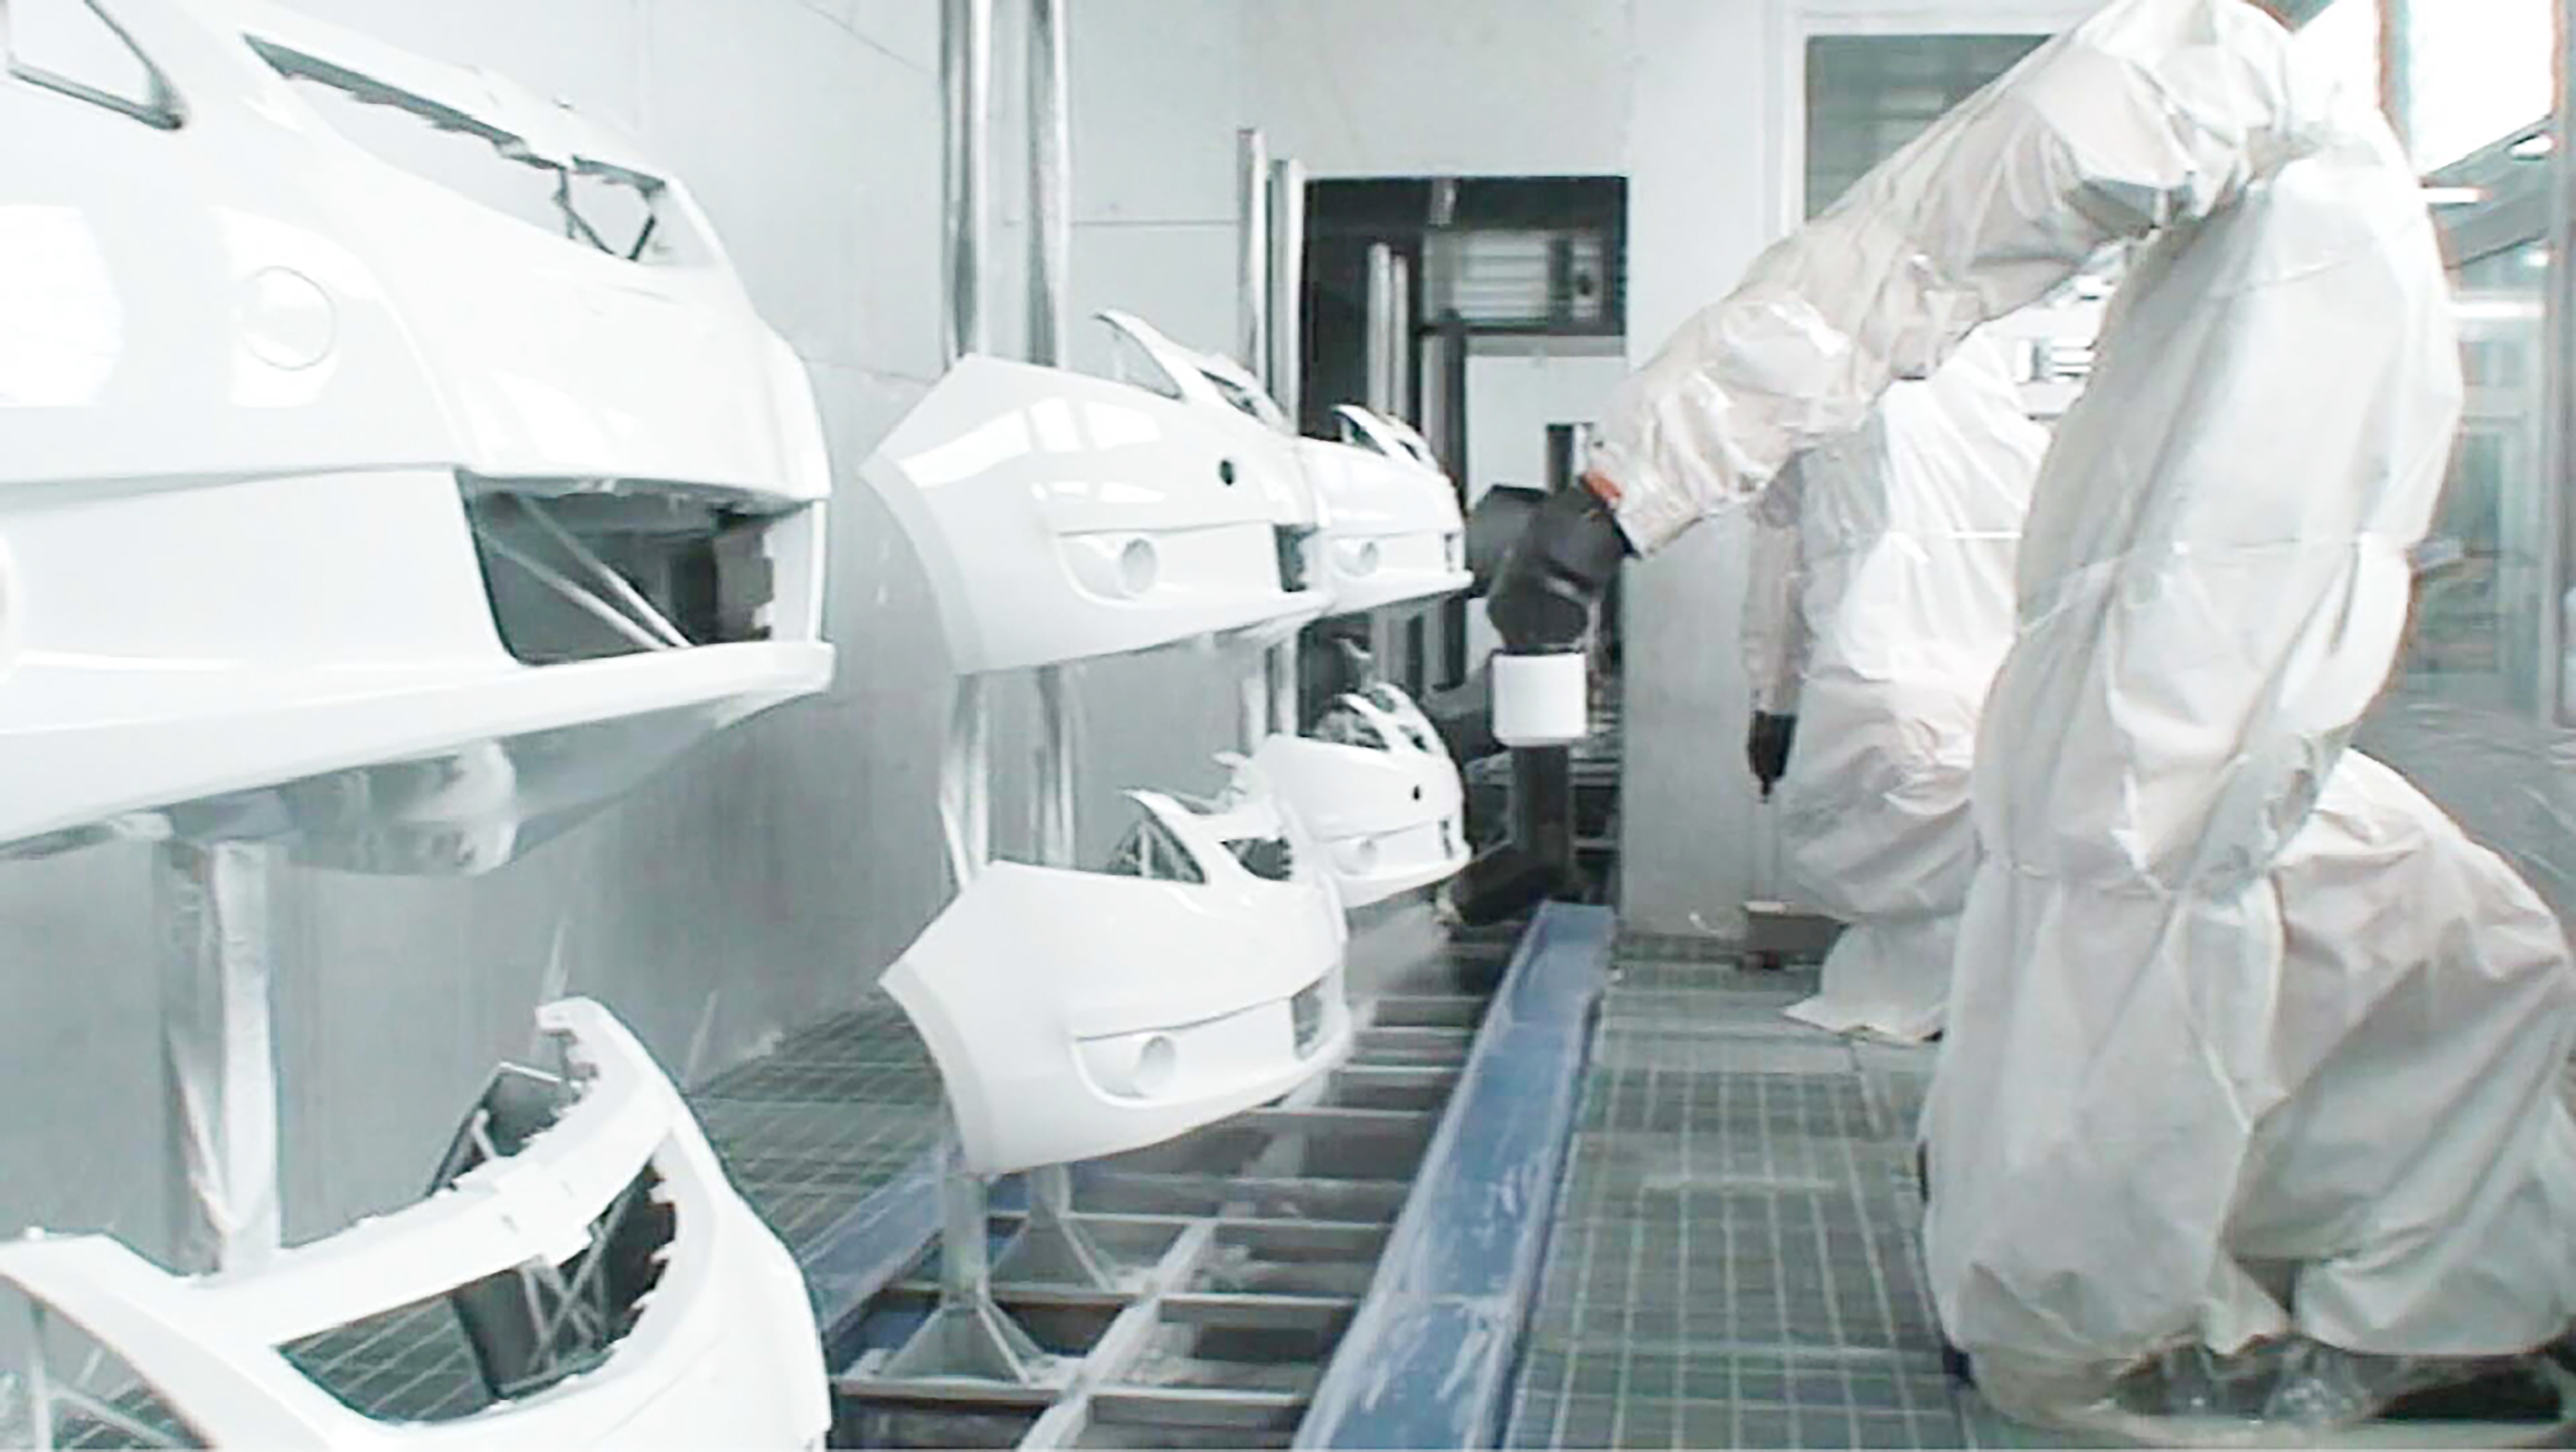
Линия нанесения покрытия на бамперы: участок подготовки, окраски и транспортировки деталей. Фото: Attractivechina.
Что именно сравнивают покупатели
На рынке линий нанесения покрытий сосуществуют разные подходы. В открытых описаниях поставщиков встречаются туннельные электростатические системы, ручные устройства, конвейеры и печи отверждения; другие производители описывают порошковые, жидкостные и электрофорезные линии; третьи заявляют полностью автоматизированные линии. Эти описания подтверждают широкий разброс архитектур, но не дают единой шкалы для прямого сопоставления.
Для покупателя автозапчастей важнее другое: как линия работает с конкретной номенклатурой. Бампер, накладка двери, панель приборов, колесный диск, колпак ступицы, топливный бак и рама отличаются геометрией, материалом и требованиями к покрытию. Одна и та же автоматизированная линия не может быть одинаково оптимальной для всех этих деталей без инженерной адаптации.
Ниже сравнение построено вокруг проверяемых параметров: состава линии, способа нанесения, материалов, размеров деталей, производительности и ограничений. Там, где речь идёт о рыночных подходах, названия поставщиков не используются — сравниваются архитектуры, а не бренды.
Анатомия автоматической линии для автозапчастей
В описании Attractivechina автоматизированная линия нанесения покрытий на автозапчасти включает оборудование для предварительной обработки, сушки, автоматическую пескоструйную машину, покрасочную камеру, печь предварительного нагрева, печь отверждения, систему охлаждения, конвейерную систему, оборудование для удаления пыли, систему обработки летучих органических соединений, природоохранное оборудование, систему электроуправления и систему управления производством MES.
Этот состав важен для сравнения. Линия, которая продаётся как «окрасочная камера с роботом», без претретмента, сушки и отверждения, не эквивалентна полной производственной системе. Для автозапчастей критичны стабильность подготовки поверхности, контроль температуры и влажности в камере, повторяемость нанесения и корректный режим отверждения. Именно эти элементы определяют выход годного покрытия и воспроизводимость цвета.
В проектных параметрах линии Attractivechina для автозапчастей указаны: режим работы 336 дней в году и 22 часа в сутки; температура в покрасочной камере 25±2 °C; влажность 65±10% относительной влажности; производственный цикл 45 секунд на лоток при 1760 лотках в сутки; максимальный размер оснастки 1350×900×200 мм; коэффициент использования оборудования 85%; размеры участка 100×38×5,4 м; энергопотребление — электричество, природный газ, пар и ледяная вода.
Эти значения не являются универсальными нормативами для всех производителей. Это проектные параметры конкретной конфигурации. Их следует использовать как ориентир для сравнения: если аналог на рынке не раскрывает цикл, размер оснастки, режим работы и энергоносители, сопоставление остаётся неполным.
Почему автозапчасти — отдельный сегмент
Автозапчасти отличаются от листового металла и от посуды прежде всего сочетанием материалов и геометрии. В описании линии Attractivechina для автозапчастей базовым материалом деталей указан ABS+PC. Это пластик, который требует корректной подготовки поверхности и стабильного температурного режима, чтобы покрытие имело равномерную адгезию и товарный вид.
Номенклатура линии включает передний бампер, накладки дверных панелей, вспомогательную приборную панель, панель переключения передач, накладки приборной панели, колёсные арки и панель переключателей. Для этих деталей важны не только толщина и цвет, но и отсутствие дефектов на видимых поверхностях. Чем крупнее и сложнее деталь, тем выше требования к траектории робота, конвейеру и устойчивости камеры.
Отдельная группа — детали из алюминиевых сплавов и композитных материалов. В линейке Attractivechina есть проект линии для алюминиевых колёсных дисков, поставленный в Мексику для североамериканского OEM-поставщика. Это подтверждает опыт работы с алюминиевыми сплавами в автомобильном сегменте, но не означает, что любая линия для бамперов автоматически подходит для дисков. Для дисков нужны другие оснастка, траектории и режимы.
Аналогично в линейке для посуды заявлены алюминиевые сплавы и композитные материалы, включая нержавеющую сталь, алюминиевый сплав и медь. Это показывает широту материалов, с которыми работает производитель, но перенос этих решений на автозапчасти требует отдельной валидации. Композитные материалы и алюминий в автозапчастях — это не «стандартная опция по умолчанию», а инженерная адаптация под конкретный проект.
Сравнение архитектур на рынке
Чтобы сравнить линию с аналогами, полезно разделить предложения по архитектуре нанесения. Ниже — пять типовых подходов, которые встречаются в открытых описаниях рынка. Они не ранжируются по «лучше» или «хуже»: у каждого есть своя область применения и ограничения.
| Подход | Как работает | Сильная сторона | Ограничение |
|---|---|---|---|
| Роботизированная камера с автономным режимом | Робот наносит покрытие по программе; оператор выполняет загрузку, выгрузку и контроль. | Повторяемость и стабильность на серийных деталях. | Требует программирования, обслуживания и достаточного объёма заказов. |
| Возвратно-поступательный + ручной способ | Распылители движутся возвратно-поступательно, часть операций выполняется вручную. | Гибкость для крупных деталей и сложных переходов. | Результат сильнее зависит от оператора и настройки; меньше повторяемости. |
| Туннельная электростатическая система | Детали проходят через туннель с электростатическим нанесением. | Потоковая обработка и высокая степень автоматизации. | Чувствительна к геометрии деталей и экранированию; требует стабильной номенклатуры. |
| Порошковая линия | Порошок наносится электростатически и отверждается в печи. | Технологичность для металлических деталей и защитных покрытий. | Не всегда подходит для пластиков и декоративных покрытий со сложными эффектами. |
| Электрофорезная линия | Покрытие осаждается электрофоретически в ванне. | Антикоррозионная защита металлических деталей сложной формы. | Это отдельная инфраструктура; не является универсальной заменой окраске пластика. |
В линии Attractivechina для автозапчастей используется автономный режим в сочетании с роботизированной покраской. В линии для металла применяется возвратно-поступательный и ручной способ. Это не противоречие, а показатель того, что архитектура выбирается под продукт: для крупных листовых деталей и для пластиковых бамперов требования различаются.
Ещё один параметр сравнения — размеры. Линия для металла Attractivechina рассчитана на заготовку до 7000×2000×2200 мм, одну штуку на подвес, с производительностью до 5000 м² в день и скоростью конвейера 3000 мм/мин с регулировкой 2000–4000 мм/мин. Линия для автозапчастей ориентирована на оснастку 1350×900×200 мм и цикл 45 секунд на лоток. Это разные производственные логики: крупногабаритная окраска и серийная окраска автокомпонентов на оснастке.
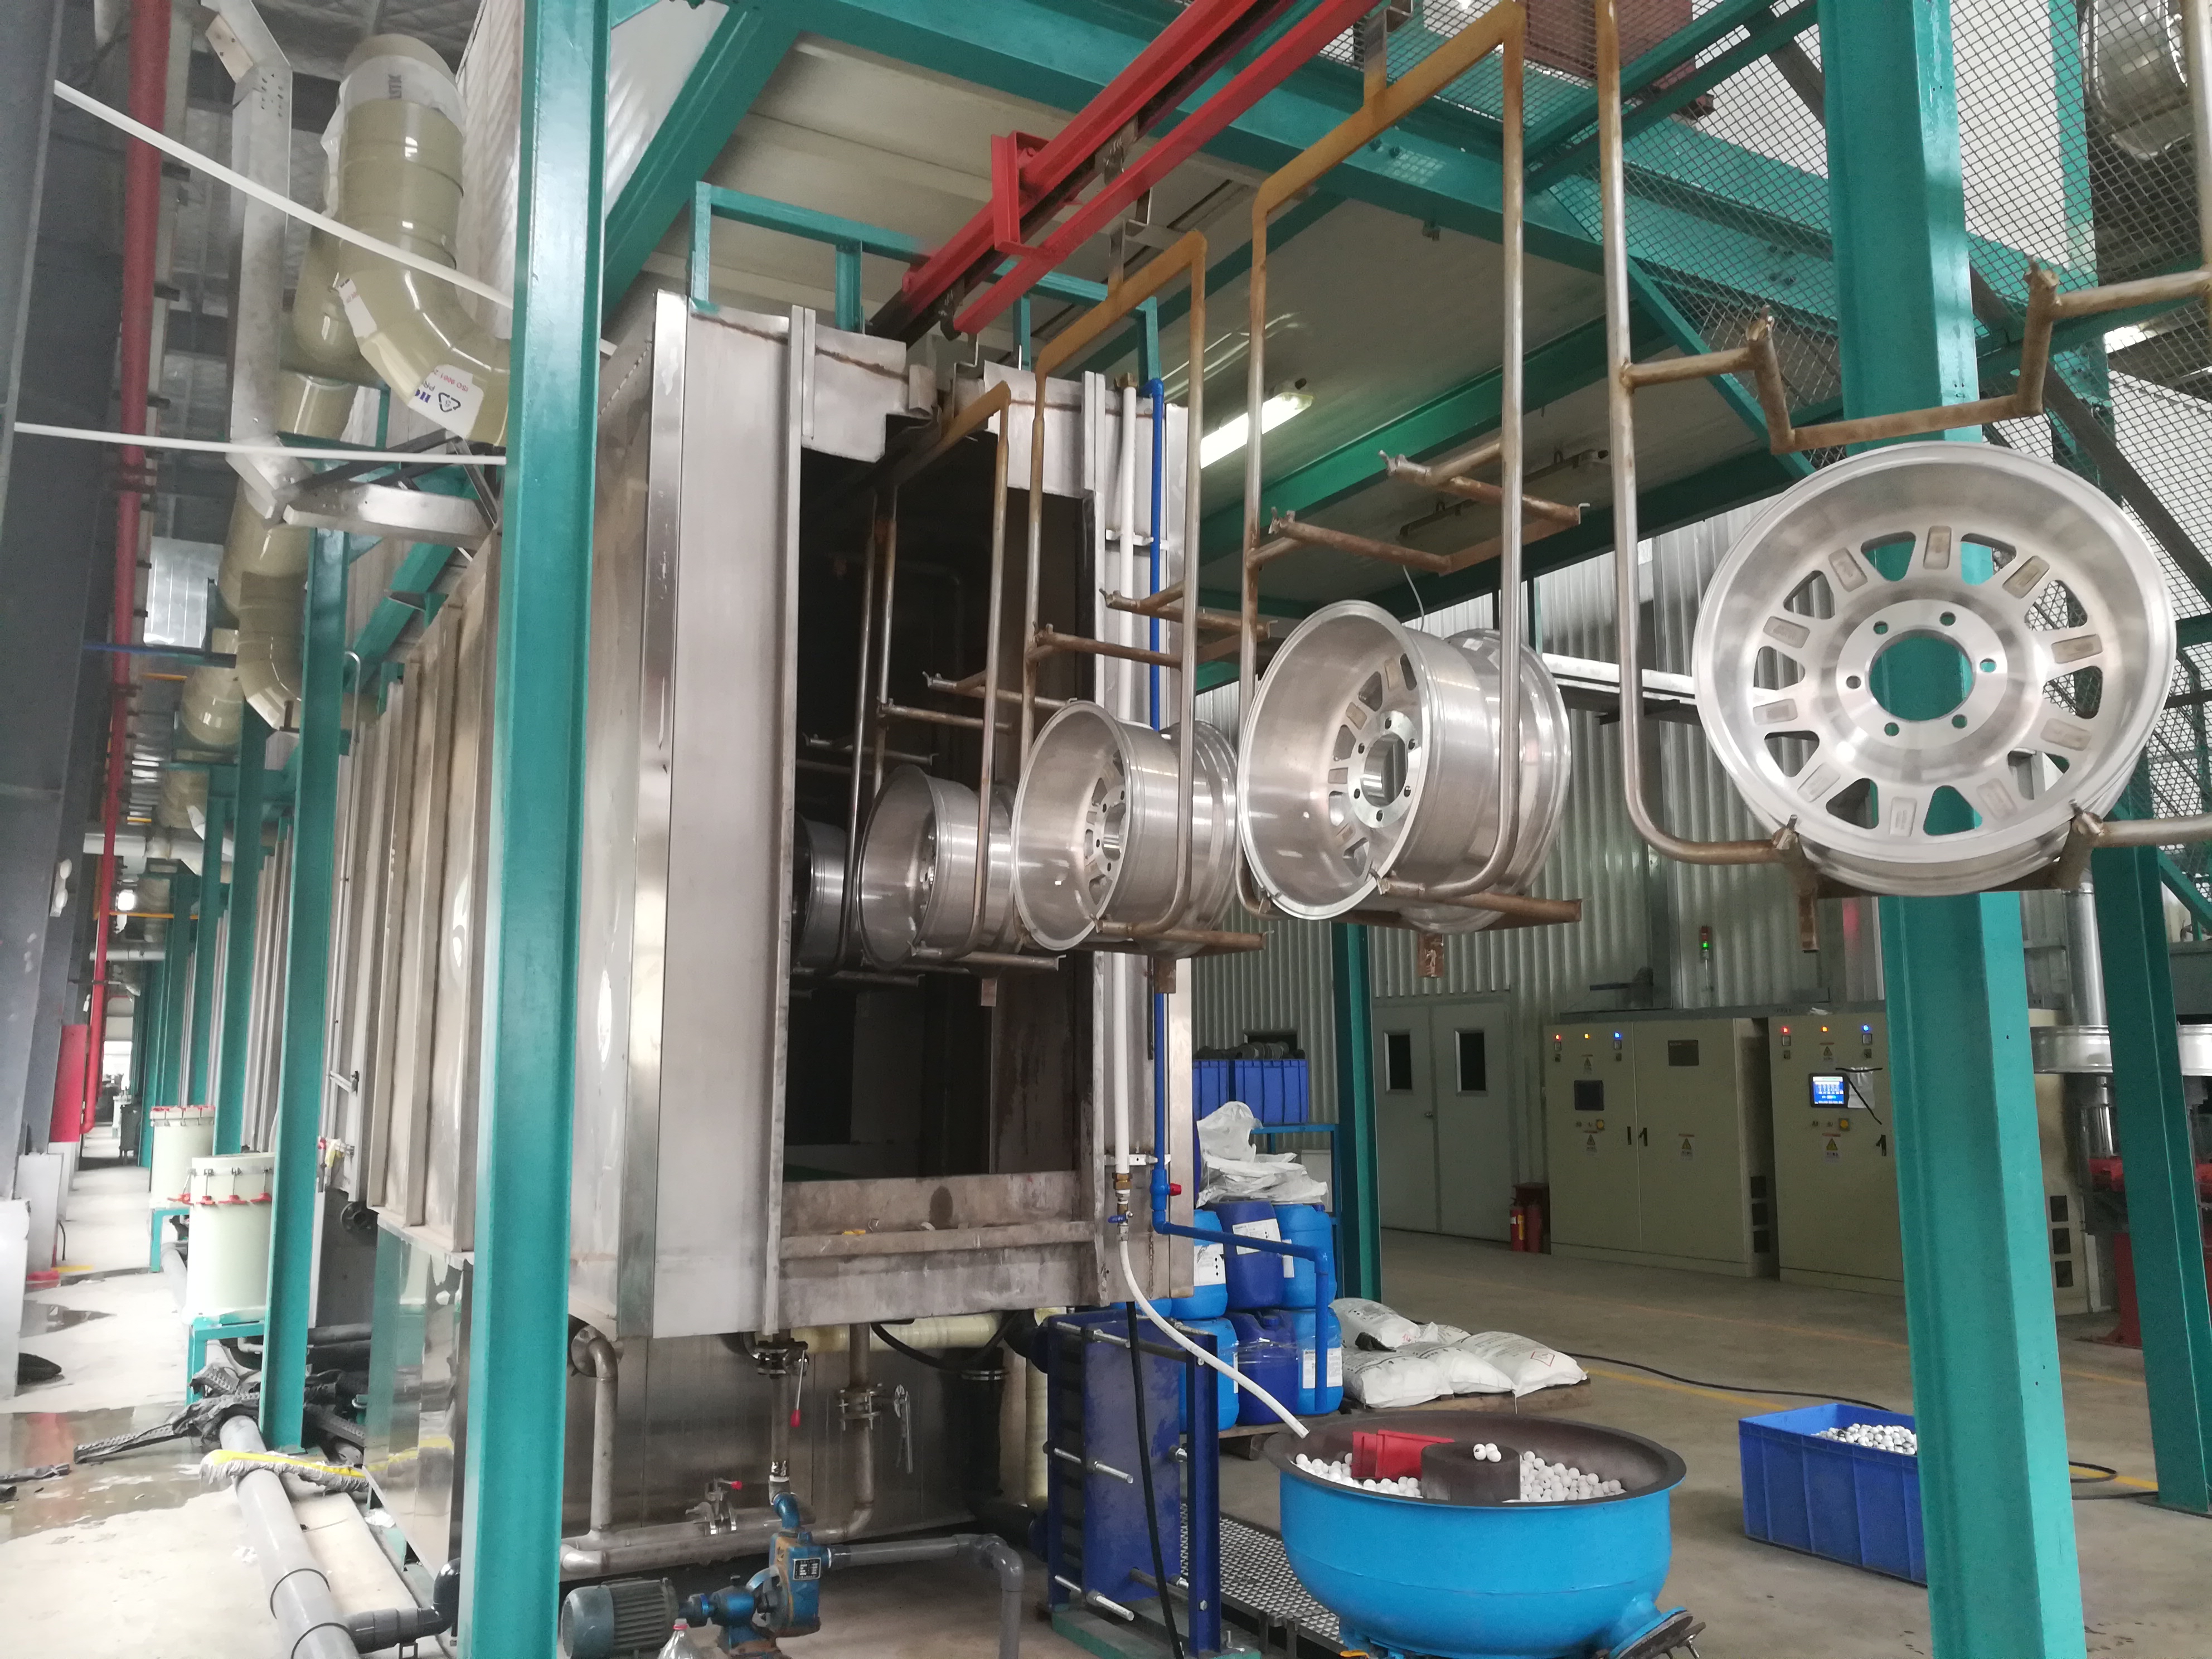
Предварительная обработка — один из этапов, который определяет адгезию и стабильность покрытия. Фото: Attractivechina.
Что означают параметры линии для покупателя
Производственный цикл 45 секунд на лоток при 1760 лотках в сутки означает, что линия рассчитана на непрерывный серийный режим. Это не «максимальная скорость на бумаге», а проектная связка: цикл, количество оснастки, время сушки и отверждения, а также время на обслуживание должны быть согласованы. Если фактическая номенклатура требует более частых переналадок, реальная производительность будет ниже проектной.
Максимальный размер оснастки 1350×900×200 мм задаёт границу по геометрии. Бампер или крупная накладка могут помещаться в этот формат, но деталь, выходящая за пределы, потребует другой оснастки или другой линии. Поэтому при сравнении с аналогами нужно запрашивать не только «размер камеры», но и допустимый размер оснастки, способ фиксации и минимальные расстояния между деталями.
Температура 25±2 °C и влажность 65±10% относительной влажности — это условие стабильности окрасочного процесса. Отклонения влияют на испарение растворителей, розлив и адгезию. Для сравнения с аналогами полезно уточнять, как поддерживается климат: только в камере или во всей зоне подготовки и сушки.
Коэффициент использования оборудования 85% означает, что в проекте заложены остановки на обслуживание, переналадку и неизбежные потери. Это более реалистичный ориентир, чем 100%, но он требует проверки: какие именно простои учтены и как они соотносятся с фактическим графиком загрузки завода.
Размеры участка 100×38×5,4 м и энергопотребление — электричество, природный газ, пар и ледяная вода — важны для сравнения совокупной стоимости. Линия, которая кажется дешевле по оборудованию, может потребовать больше энергии, площади или затрат на подготовку инфраструктуры. Поэтому сравнение только по цене камеры или робота некорректно.
Материалы и адаптация под алюминий и композиты
Для линии автозапчастей Attractivechina базовый материал — ABS+PC. Это важный факт для сравнения: не каждая линия, предназначенная для металла, подходит для пластика. Пластик требует контроля температуры, подготовки поверхности и исключения деформации. Поэтому при выборе аналога нужно проверять, есть ли у поставщика реальные проекты для пластиковых автокомпонентов, а не только для металлических листов.
Возможность адаптации под алюминиевые сплавы подтверждается отдельным проектом: линия нанесения покрытий на алюминиевые колёсные диски была поставлена в Мексику для североамериканского OEM-поставщика. Это пример того, что алюминий в автомобильном сегменте не является теоретической опцией. Однако для каждой новой детали требуется проверка оснастки, траектории и режимов отверждения.
Композитные материалы в автозапчастях представлены ABS+PC и другими сочетаниями. В линейке Attractivechina для посуды также заявлены алюминиевые сплавы и композитные материалы, включая нержавеющую сталь, алюминиевый сплав и медь. Это расширяет представление о материальном опыте производителя, но не отменяет правило: перенос технологии с посуды или металла на автозапчасти должен подтверждаться тестовой партией и протоколами контроля.
Практический вывод для покупателя: сравнивая линии, нужно запрашивать не общую фразу «работает с алюминием и композитами», а конкретный перечень материалов, режимы, примеры проектов и критерии приёмки покрытия. Если поставщик не может показать, как именно его линия работала с аналогичной деталью, сравнение остаётся на уровне описаний.
Сравнение с традиционными решениями
Традиционная окрасочная линия с ручными постами и возвратно-поступательными распылителями остаётся распространённой в серийном и мелкосерийном производстве. Её сильная сторона — гибкость: оператор может корректировать движения под сложную деталь, а переналадка не всегда требует перепрограммирования робота. Для крупных деталей и нестабильной номенклатуры это может быть практичным решением.
Автоматизированная линия с роботом и автономным режимом выигрывает в повторяемости и стабильности на серийных деталях. Она лучше подходит для производства, где важны одинаковый цвет, толщина и товарный вид от партии к партии. Но у этой архитектуры есть реальная граница: она рассчитана на серийный поток. Цикл 45 секунд на лоток и 1760 лотков в сутки — это режим высокой загрузки. Для единичных изделий, редких деталей и частых переналадок экономика автоматической линии может быть хуже, чем у полуавтоматического участка.
Вторая граница — инфраструктура. Линия с параметрами 100×38×5,4 м требует соответствующего помещения, энергии, газа, пара и холодной воды. Если завод не готов обеспечить эти ресурсы, сравнение с аналогами нужно вести с учётом стоимости подготовки площадки, а не только цены оборудования.
Третья граница — обслуживание и квалификация. Роботизированная камера, система управления и MES требуют обученного персонала и регламента обслуживания. Поставщик, который не предлагает пусконаладку, обучение и сервис, может оказаться дешевле на старте, но дороже в эксплуатации. Поэтому в сравнении должны участвовать не только технические параметры, но и условия сопровождения.
Критерии выбора: матрица для сравнения аналогов
Чтобы сравнение с аналогами было предметным, полезно свести предложения в матрицу. Ниже — критерии, которые напрямую влияют на пригодность линии для автозапчастей.
- Номенклатура и материалы. Перечень деталей, материалы ABS+PC, алюминиевые сплавы, композитные материалы и требования к покрытию.
- Размеры и оснастка. Максимальный размер оснастки, способ фиксации, количество деталей на подвес или лоток.
- Цикл и производительность. Время на лоток, количество лотков в сутки, режим работы и коэффициент использования.
- Подготовка поверхности. Наличие претретмента, мойки, сушки, удаления пыли и обработки, необходимой для пластика или металла.
- Камера и климат. Температура, влажность, вентиляция и стабильность условий в зоне окраски.
- Отверждение и охлаждение. Печь предварительного нагрева, печь отверждения, система охлаждения и их согласование с циклом.
- Экология и соответствие. Система обработки летучих органических соединений, природоохранное оборудование, требования ISO 14001, ISO 9001 и ISO 45001.
- Управление и сервис. PLC, MES, обучение, пусконаладка, гарантийные обязательства и доступность запасных частей.
Если поставщик не раскрывает хотя бы цикл, размер оснастки и состав линии, сравнение с ним остаётся неполным. Это не означает, что предложение плохое; это означает, что для решения недостаточно данных.
Сценарии применения линии
Линия нанесения покрытий на автозапчасти применяется для бамперов, накладок дверных панелей, вспомогательной приборной панели, панели переключения передач, накладок приборной панели, колёсных арок и панели переключателей. Для бамперов ключевыми являются большие габариты, пластик ABS+PC и требования к однородности видимой поверхности. Для интерьерных деталей важнее точность и повторяемость на небольших элементах.
Отдельные линии в линейке Attractivechina предназначены для ступиц колёс, колпаков ступиц, топливных баков, рам, деталей интерьера и логотипов автомобилей. Это показывает, что одна и та же категория «автозапчасти» распадается на разные производственные задачи. Ступицы и колпаки могут требовать иной оснастки, чем бамперы; топливные баки и рамы — иной логистики и защиты от деформации.
Для алюминиевых колёсных дисков в портфеле есть отдельный проект в Мексике. Для деталей из ABS+PC — линия с автономным режимом и роботизированной покраской. Для крупногабаритных металлических изделий — линия с возвратно-поступательным и ручным способом. Поэтому сравнение с аналогами должно учитывать, какую именно деталь будет окрашивать завод, а не только отрасль «автозапчасти».
Чем шире номенклатура, тем важнее гибкость переналадки. Чем уже номенклатура и выше объём, тем больше выгоды от специализированной автоматизированной линии. Это правило полезно применять к любому предложению на рынке, независимо от названия поставщика.
Тренды рынка и что они меняют для покупателя
В открытых описаниях поставщиков заметны несколько устойчивых направлений. Первое — рост автоматизации: programmable digital control, роботизированное распыление, гибкое производство и стремление к беспилотным процессам. Второе — модульность: рынок предлагает порошковые, жидкостные и электрофорезные линии, а также отдельные компоненты — конвейеры, печи, камеры. Третье — экологические требования: системы обработки летучих органических соединений и соответствие ISO 14001, ISO 9001 и ISO 45001 всё чаще входят в проектное описание.
Для автозапчастей это означает, что сравнение только по окрасочному оборудованию устаревает. Покупатель всё чаще оценивает линию как производственную систему: подготовка, климат, отверждение, экология, управление и сервис. Поставщик, который поставляет отдельную камеру без интеграции с сушкой и управлением, может проигрывать на этапе эксплуатации, даже если его камера выглядит привлекательно по цене.
Ещё один тренд — локализация поставок. В 2026 году в материалах Attractivechina указаны проекты для автозапчастей в Мексике и Таиланде, включая линию для алюминиевых колёсных дисков и линию с высокотемпературным обезжириванием для производителя NEV-компонентов. Эти примеры не доказывают превосходство над конкурентами, но показывают, что рынок движется к проектам с участием международных цепочек поставок.
Позиция Attractivechina в этом сравнении
Attractivechina — это Guangdong Chuangzhi Intelligent Equipment Co., Ltd., китайский производитель линий нанесения покрытий, основанный в 2005 году и расположенный в Национальной зоне высокотехнологичного промышленного развития города Чжаоцин провинции Гуандун. Компания указывает уставный капитал 60,8 млн юаней, производственную площадь около 35 548 м², около 280 сотрудников, годовой выпуск до 60 единиц оборудования и команду НИОКР из 54 инженеров.
В материалах компании указано более 30 лет опыта в комплексных решениях для линий нанесения покрытий, 79 патентов на изобретения в области окрасочного и природоохранного оборудования, а общее число патентов превышает 300. Экспортная доля составляет 20%; среди рынков указаны Вьетнам, Иран, Индонезия, Бразилия, ОАЭ, Турция, Таиланд, Саудовская Аравия, Аргентина, Мексика, Пакистан, Бангладеш, Индия, США, Россия и Сингапур.
Эти факты важны для первичного отбора, но не являются рейтингом. Для сравнения с аналогами нужно сопоставлять конкретную конфигурацию линии, состав оборудования, параметры и ограничения. Attractivechina предлагает автоматизированные линии для автозапчастей, металла, посуды, древесины и промышленного оборудования; в автомобильном сегменте — решения для бамперов, ступиц, колпаков, топливных баков, рам, интерьера и логотипов.
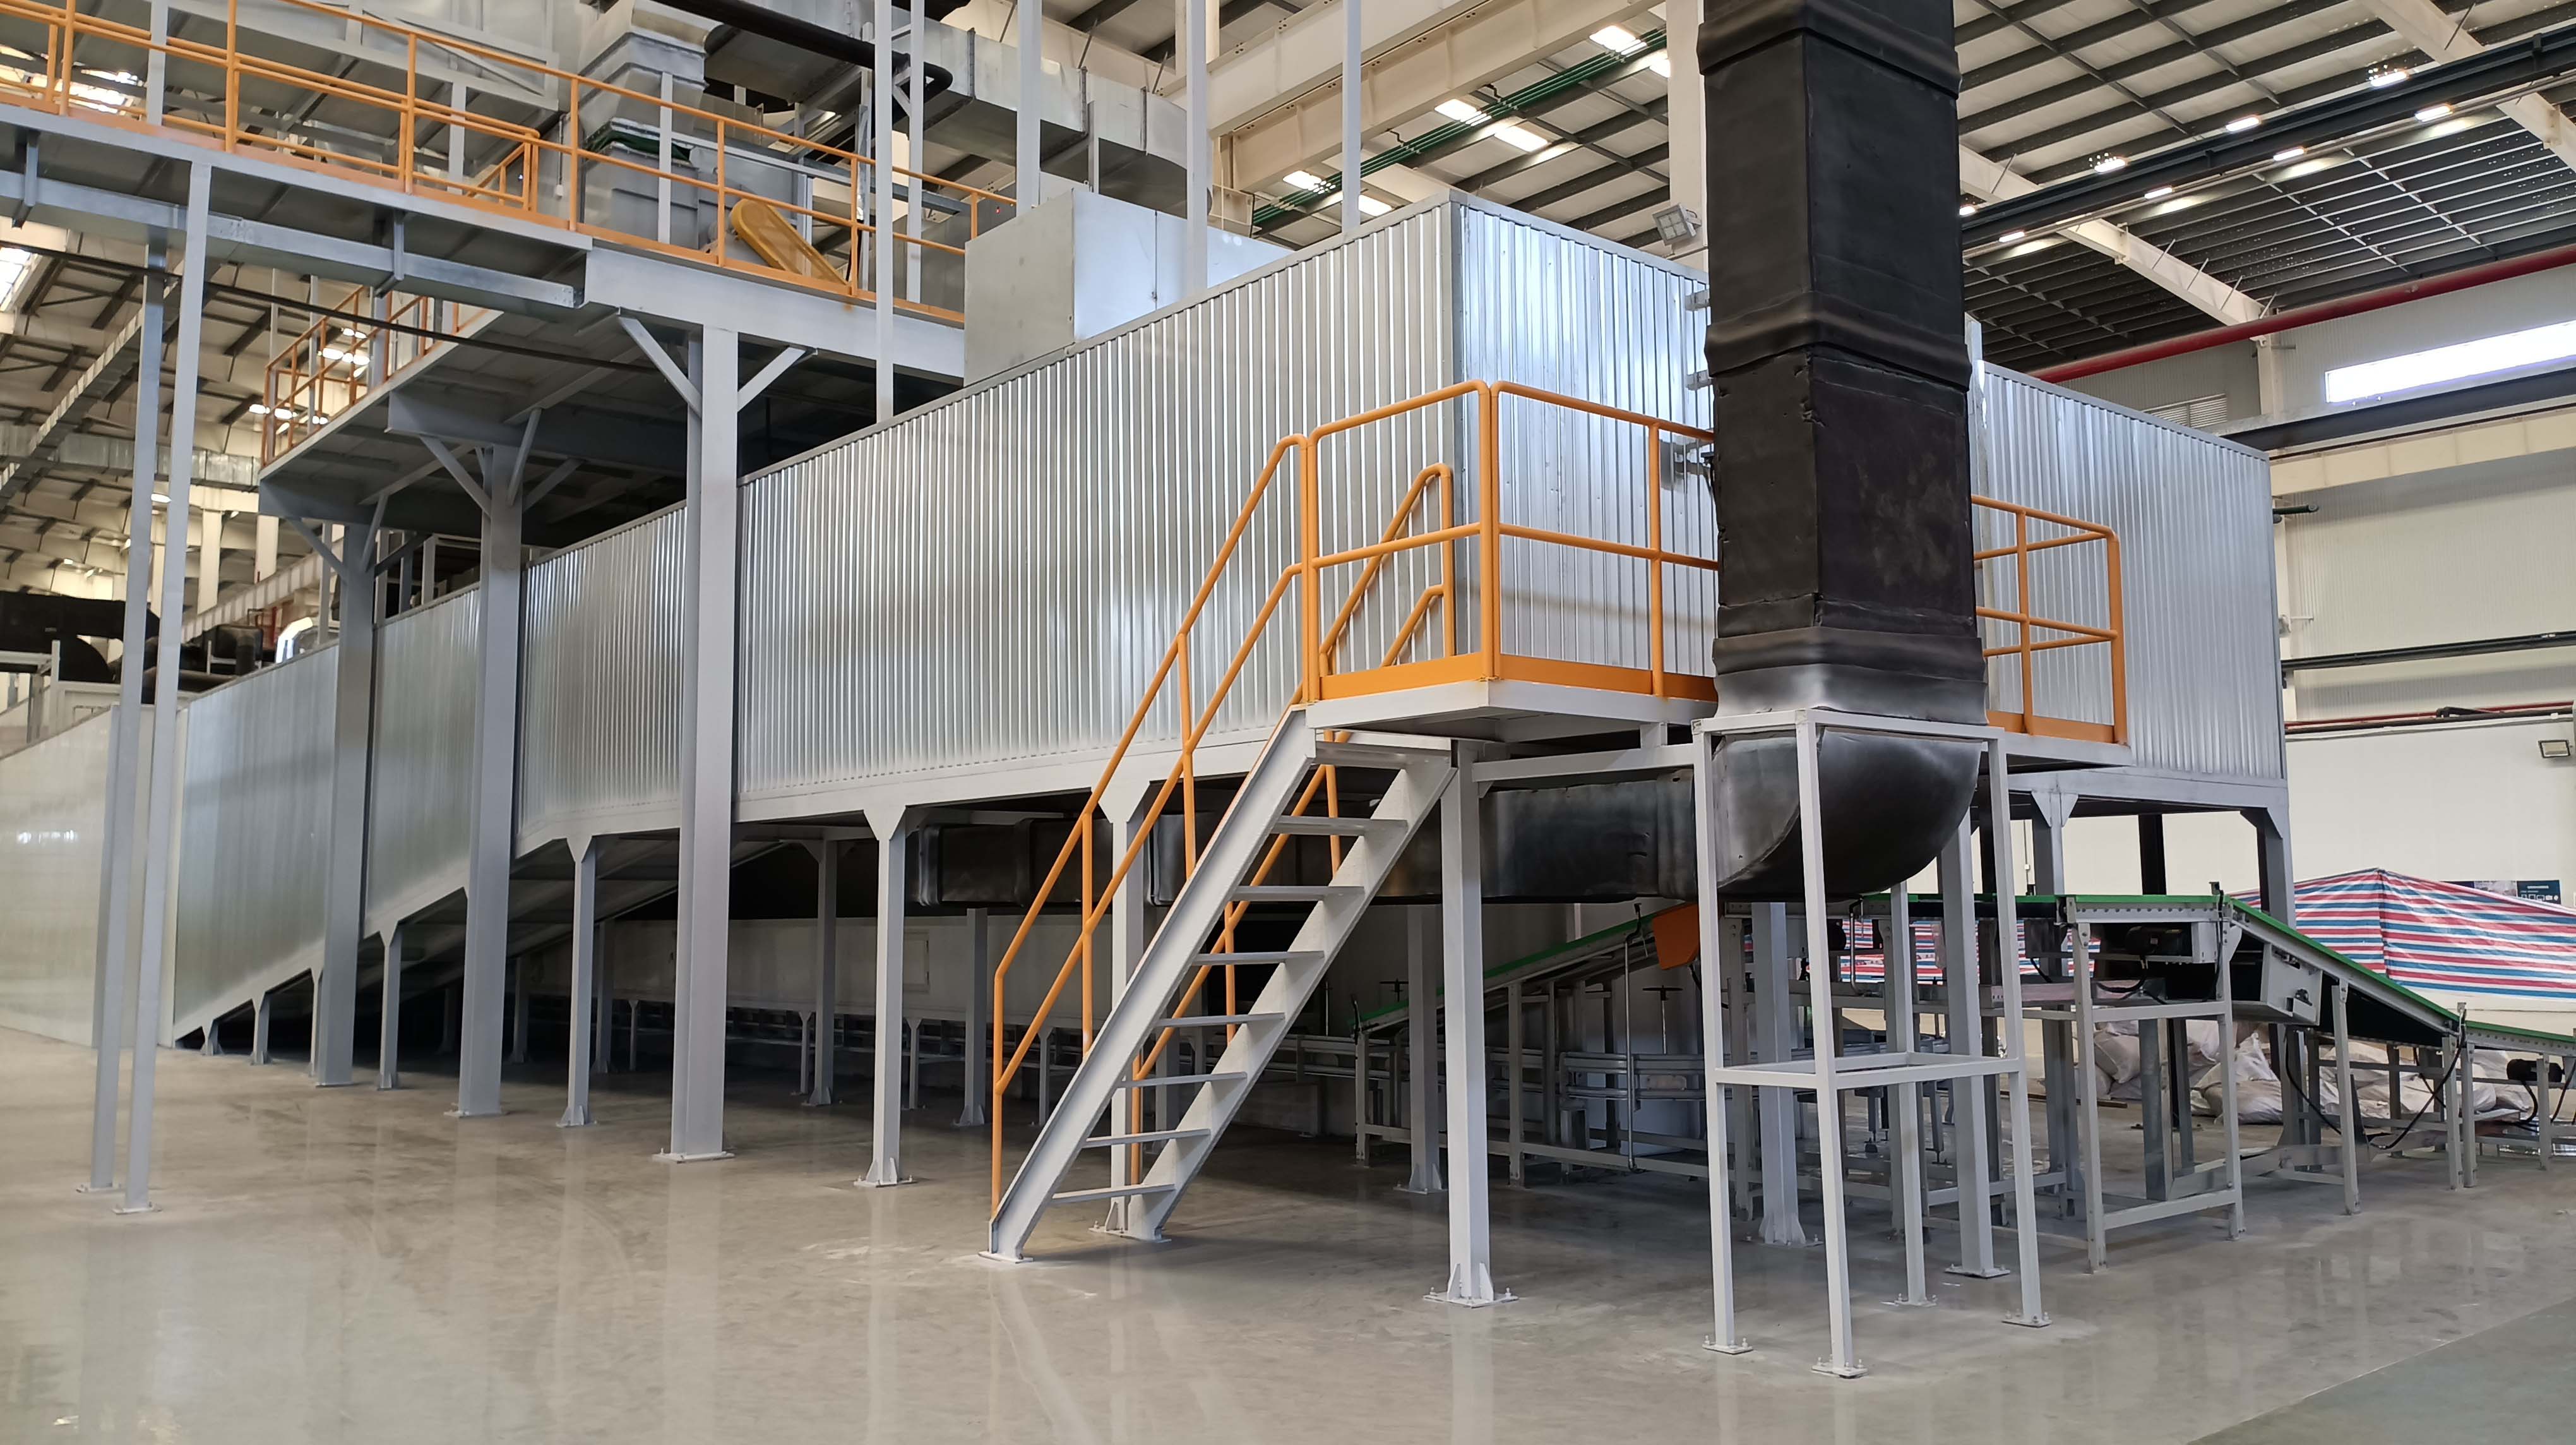
Печь отверждения — этап, который напрямую влияет на адгезию, цвет и долговечность покрытия. Фото: Attractivechina.
Ограничения, которые нужно учесть до заказа
У автоматизированной линии для автозапчастей есть границы, которые полезно признать до сравнения с аналогами. Она ориентирована на серийное производство с высоким уровнем загрузки. Если завод выпускает широкую номенклатуру малыми партиями, затраты на программирование, переналадку и обслуживание могут быть выше, чем у полуавтоматического участка.
Линия требует площади и инженерной инфраструктуры. В проектных параметрах Attractivechina указаны размеры 100×38×5,4 м и энергоносители: электричество, природный газ, пар и ледяная вода. Если этих ресурсов нет, сравнение должно включать стоимость их подготовки. Также важно учитывать, что коэффициент использования 85% — это проектный ориентир, а не гарантия загрузки.
Материалы требуют валидации. ABS+PC, алюминиевые сплавы и композитные материалы — разные технологические задачи. Наличие проекта для алюминиевых колёсных дисков подтверждает опыт, но не отменяет необходимости тестовой партии для новой детали. Поэтому в сравнении с аналогами нужно запрашивать образцы, протоколы и критерии приёмки, а не только описание оборудования.
Сервис и документация влияют на срок службы. Покупателю стоит проверить наличие пусконаладки, обучения, запасных частей и регламента обслуживания. Эти факторы не видны в названии линии, но именно они определяют, насколько близко фактическая эксплуатация будет к проектным параметрам.
Что изменится в ближайшие годы
Ожидаемое направление — дальнейшая интеграция окраски с цифровым управлением и производственными системами. Уже сейчас в описаниях линий фигурируют PLC, MES и роботизированное распыление. Для покупателя это означает, что сравнение будет смещаться от отдельного оборудования к программной совместимости и прозрачности данных о процессе.
Второе направление — экологическая адаптация. Системы обработки летучих органических соединений и соответствие ISO 14001, ISO 9001 и ISO 45001 становятся частью проектного задания. Линия, которая не предусматривает эти элементы, может потребовать модернизации при изменении требований.
Третье направление — гибкость под материалы. Алюминиевые сплавы и композитные материалы расширяют номенклатуру, но требуют более тонкой настройки. Производители, которые могут показать реальные проекты и понятные границы применимости, будут выигрывать в доверии покупателей. При этом рынок останется разнородным: универсальной линии, одинаково оптимальной для бампера, диска и топливного бака, не существует.
FAQ
Чем автоматическая линия покраски автозапчастей отличается от полуавтоматической?
Автоматическая линия выполняет нанесение по программе с роботизированной покраской и автономным режимом, а оператор обеспечивает загрузку, выгрузку и контроль. Полуавтоматический участок с возвратно-поступательным и ручным способом больше зависит от действий оператора. Для серийных деталей автоматизация даёт более высокую повторяемость, но требует программирования и обслуживания.
Какие материалы автозапчастей можно окрашивать на такой линии?
В описании линии Attractivechina для автозапчастей базовым материалом указан ABS+PC. Для алюминиевых колёсных дисков в портфеле есть отдельный проект в Мексике. Композитные материалы и алюминиевые сплавы требуют инженерной адаптации и проверки на тестовой партии; наличие опыта по другим материалам не заменяет валидацию для конкретной детали.
Какие размеры деталей поддерживает линия?
В проектных параметрах линии для автозапчастей указан максимальный размер оснастки 1350×900×200 мм. Это ориентир для компоновки деталей на лотке. Если деталь выходит за эти размеры, требуется другая оснастка или другая конфигурация линии; сравнение с аналогами нужно вести по допустимому размеру оснастки, а не только по размеру камеры.
Сколько деталей в сутки можно окрашивать?
В проекте указан цикл 45 секунд на лоток и 1760 лотков в сутки при режиме 336 дней в году и 22 часа в сутки. Это проектная производительность, которая зависит от номенклатуры, переналадок и фактической загрузки. Коэффициент использования оборудования в проекте составляет 85%, поэтому реальный выпуск может быть ниже расчётного.
Какие ограничения есть у автоматической линии?
Ограничения связаны с серийностью, площадью и инфраструктурой. Линия с параметрами 100×38×5,4 м требует места и энергоносителей: электричества, природного газа, пара и ледяной воды. Для мелкосерийного производства и частых переналадок экономика автоматической линии может быть хуже, чем у полуавтоматического участка. Также требуется обученный персонал и сервисное сопровождение.
Как сравнивать поставщиков, если названия брендов не важны?
Сравнивайте архитектуру и проверяемые параметры: состав линии, способ нанесения, материалы, размер оснастки, цикл, режим работы, климат в камере, отверждение, экологическое оборудование и управление. Если поставщик не раскрывает эти данные, сравнение остаётся неполным. Названия брендов не заменяют техническую матрицу.
Нужна ли отдельная адаптация под алюминиевые сплавы и композитные материалы?
Да, если деталь отличается от базовой номенклатуры. ABS+PC и алюминиевые сплавы требуют разных режимов подготовки и отверждения. Наличие проекта для алюминиевых колёсных дисков подтверждает опыт, но для новой детали нужны тестовая партия, проверка адгезии и критерии приёмки. Универсальной настройки «для всех материалов» не существует.
Вывод
Сравнение автоматической линии покраски автозапчастей с аналогами на рынке — это сравнение производственных систем, а не отдельных камер или роботов. Для покупателя ключевыми остаются номенклатура, материалы, размеры оснастки, цикл, климат, отверждение, экология и сервис. Attractivechina предлагает линию с автономным режимом и роботизированной покраской, параметрами 45 секунд на лоток, 1760 лотков в сутки, оснасткой 1350×900×200 мм и опытом проектов для алюминиевых колёсных дисков и автокомпонентов.
При этом у решения есть границы: серийный режим, площадь, энергоносители и необходимость валидации материалов. Эти ограничения не делают линию хуже; они определяют, для каких производств она подходит. Честное сравнение с аналогами начинается там, где поставщик готов показать не только название оборудования, но и состав линии, параметры и условия эксплуатации.
Справочный технический обзор компании доступен в PDF: открыть брошюру Attractivechina.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.