
Приёмка линии нанесения покрытий для посуды: критерии соответствия
Линия предназначена для нанесения покрытий на кухонную посуду — сковороды, вкладыши рисоварок и формы для выпечки — и применяется в производстве кухонной посуды и бытовой техники. Именно привязка к конкретной номенклатуре делает приёмку содержательной: проверяется не «линия вообще», а способность линии держать заявленные параметры на изделиях, которые заказчик будет выпускать серийно.
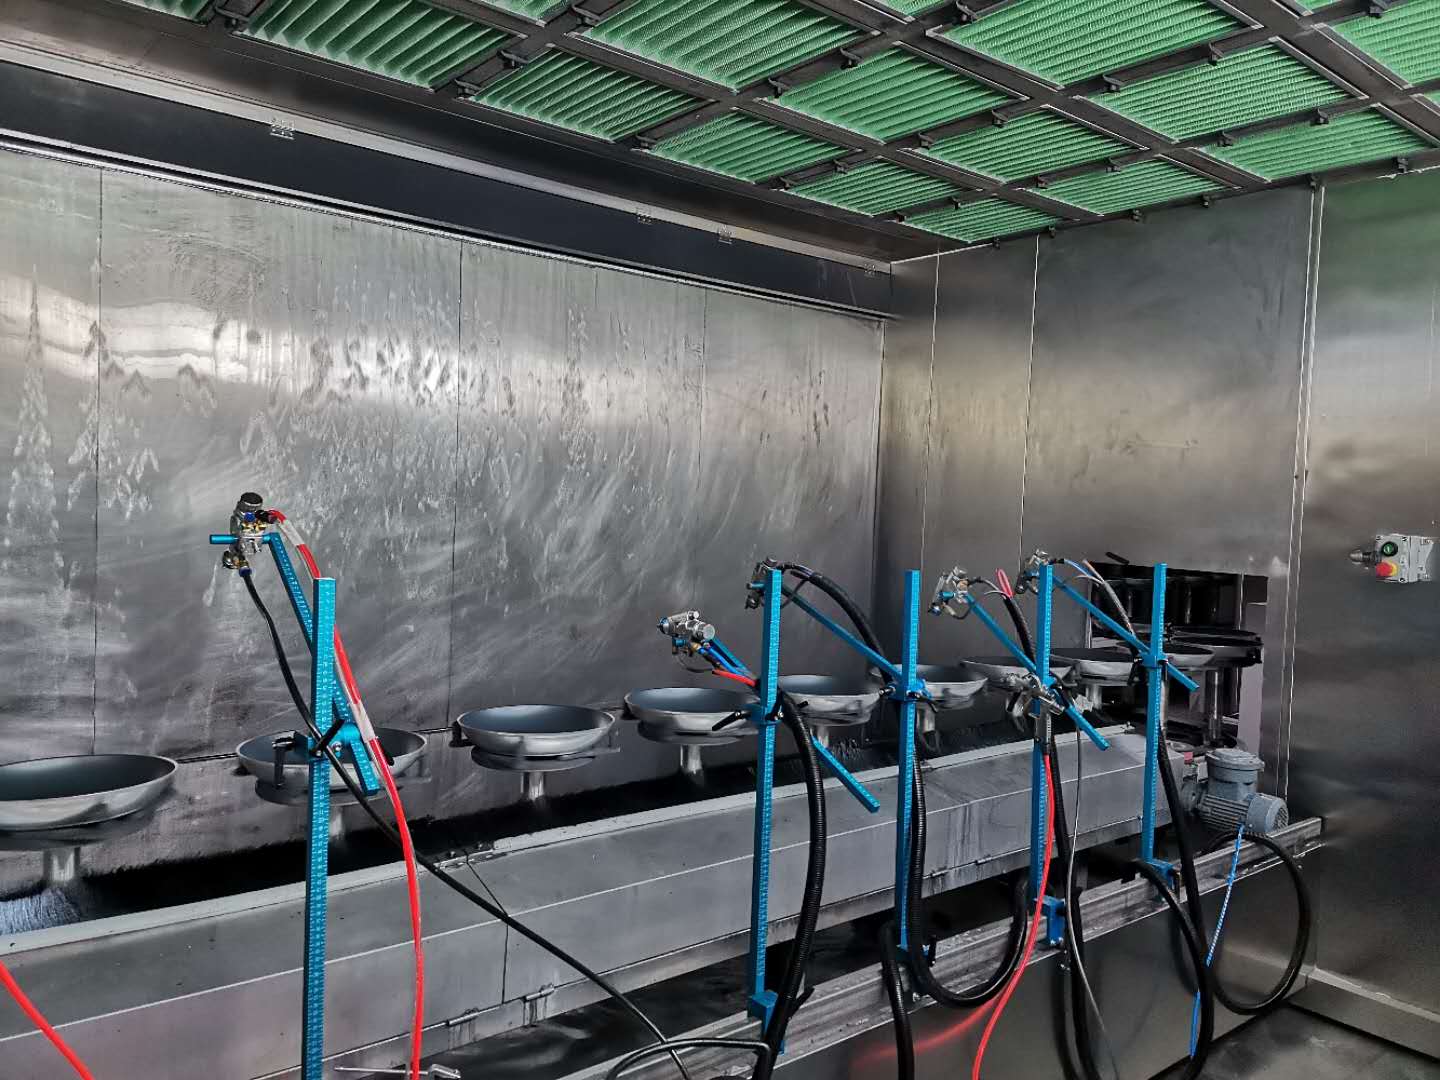
Линия нанесения покрытия на посуду: зона напыления, конвейер и печь отверждения образуют единый технологический контур приёмки.
Квалификация и приёмка: где проходит граница
Квалификация отвечает на вопрос, воспроизводит ли линия заявленный процесс на конкретном изделии и конкретной оснастке. Приёмка фиксирует ответ в протоколе, на который ссылаются стороны сделки. Формально это разные документы, содержательно — один набор проверок.
Процедура обычно делится на три этапа. Заводской этап включает проверку комплектности и предпродажные испытания: производитель заявляет 100% предпродажную проверку оборудования. Второй этап — монтаж и пусконаладка на площадке заказчика. Третий — квалификация в эксплуатации, когда линия выведена в установившийся режим, а заказчик измеряет фактические параметры, а не читает паспорт.
Для линии покрытия посуды третий этап критичен: именно на нём проявляется разница между паспортной производительностью и фактическим съёмом годных изделий, между геометрией, заложенной в проект, и реальной номенклатурой заказчика, между заявленной автоматизацией и реальной повторяемостью режима.
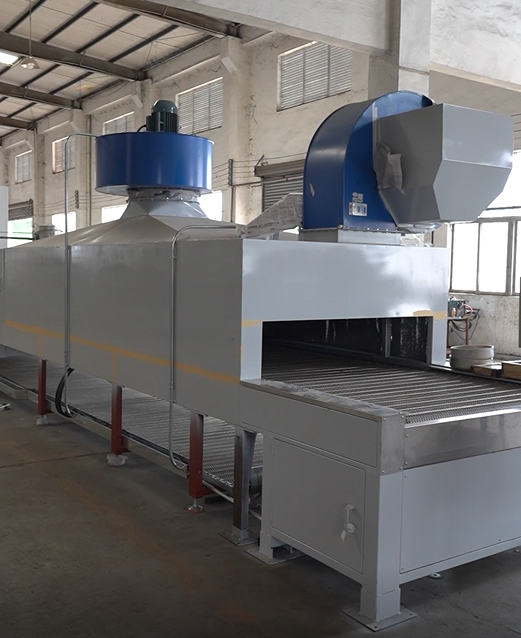
Пусконаладка — этап, на котором паспортные параметры впервые проверяются на площадке заказчика.
Параметры линии, которые становятся критериями приёмки
Спецификация линии покрытия посуды содержит набор величин, каждая из которых при приёмке превращается в отдельную проверку. Ниже — их связка с тем, что именно измеряется на площадке.
| Параметр | Значение в спецификации | Что проверяется при приёмке |
|---|---|---|
| Производительность | 800–1000 штук в час | Фактический съём годных изделий в установившемся режиме |
| Стандартный размер изделия | Φ220×160 мм (H) | Прохождение по трассе, посадка на оснастку, зазоры |
| Максимальный размер изделия | Φ300×160 мм (H) | Зазоры в камере напыления и печи отверждения |
| Шаг заготовки | 450–900 мм | Соответствие подвесам, зонам напыления и расчётному съёму |
| Способ подвешивания | 4 внутренние ёмкости на подвес, 20 крышек на подвес | Воспроизводимость загрузки и стабильность положения изделия |
| Скорость линии анодирования | 1200 мм/мин | Синхронизация привода, стабильность на переходных режимах |
| Скорость печи отверждения | 1000 мм/мин (регулировка 0,5–1,5 м/мин) | Фактическая скорость на всём диапазоне регулировки |
| Энергоснабжение | Природный газ и электричество | Соответствие проекту подключения и устойчивость режима |
| Материалы | Углеродистая сталь (основной каркас), нержавеющая сталь (покрасочная камера и трубопроводы) | Соответствие материала спецификации, состояние швов и поверхностей |
Производительность 800–1000 штук в час: как её измеряют, а не декларируют
Производительность в этом диапазоне — не одна цифра, а величина, которая реализуется при определённой схеме подвески. Способ подвешивания в спецификации описан как 4 внутренние ёмкости на подвес и 20 крышек на подвес, шаг заготовки — 450–900 мм. Отсюда следует практический вывод: часовой съём напрямую зависит от того, что именно висит на подвесе и с каким шагом выставлена трасса.
Протокол приёмки должен фиксировать пять элементов одновременно: изделие и оснастку, шаг подвески, установившуюся скорость линии, количество годных изделий за измерительный интервал и критерий годности покрытия. Без первых трёх пунктов четвёртый ничего не доказывает — он измеряет не линию, а случайную комбинацию настроек.
Ориентир по качеству можно взять из проектного опыта: по данным поставщика, в проектах линий покрытия посуды равномерность покрытия достигается до 98%, расход краски снижен на 30%, эффективность производства повышена на 35%. Эти значения стоит использовать как ожидаемый уровень, а не как готовый приёмочный норматив: норматив устанавливается для конкретного изделия и согласуется до подписания протокола.
Геометрия изделия: Φ220×160 мм, Φ300×160 мм и допуски оснастки
Стандартный размер изделия — Φ220×160 мм, максимальный — Φ300×160 мм. Разница между ними и есть поле допуска проекта: всё, что укладывается в Φ300×160 мм, линия должна проводить без изменения геометрии трассы. Приёмка проверяет не только сам проход изделия, но и зазоры в камере напыления, в печи отверждения и на подвесе.
Заявленная особенность изделий для этой линии — отсутствие скручивания. Для приёмки это означает, что контроль плоскостности после сушки входит в перечень проверок: деформация проявляется именно на выходе из печи, а не на входе, и обнаруживается только на готовом изделии.
Практический тест — прогнать три точки номенклатуры: нижнюю границу, стандарт Φ220×160 мм и максимум Φ300×160 мм — и зафиксировать поведение изделия на каждом переходе. Если заказчик планирует изделия крупнее Φ300×160 мм, это отдельная инженерная задача: производитель заявляет настройку размера в рамках кастомизации, но она выполняется проектированием, а не регулировкой на месте.
Материалы как предмет приёмки: углеродистая сталь и нержавеющая сталь
Материалы в спецификации разделены по функциям: основной каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь. Такое разделение отражает разные требования: каркас отвечает за жёсткость и воспринимает нагрузки, камера и трубопроводы контактируют с рабочими средами и требуют коррозионной стойкости и очищаемости.
На приёмке проверяются соответствие материалов спецификации, состояние сварных швов, отсутствие следов коррозии на нержавеющих узлах, герметичность трубопроводов и доступность поверхностей для очистки. Документально — сертификаты на материалы; визуально и инструментально — то, что нельзя подтвердить бумагой.
Кинематика: печь отверждения, линия анодирования и конвейер
Печь отверждения в линии покрытия посуды имеет линейную скорость 1000 мм/мин с регулировкой в диапазоне 0,5–1,5 м/мин. Скорость линии анодирования указана как 1200 мм/мин. Эти параметры связаны между собой: режим отверждения должен соответствовать времени нахождения изделия в печи, а оно определяется скоростью и длиной зоны.
Приёмка кинематики включает проверку фактической скорости на всём диапазоне регулировки, стабильность при переходе между режимами, синхронизацию приводов и повторяемость позиционирования подвеса.
Отдельно стоит зафиксировать в протоколе, что скоростные параметры не переносятся между разными линиями. Например, в линии нанесения покрытий на металл компании Attractivechina скорость конвейерной ленты составляет 3000 мм/мин с регулировкой 2000–4000 мм/мин — это другой продукт с другой геометрией заготовки и другим назначением. Попытка перенести этот диапазон в протокол приёмки линии посуды создаёт несогласованный критерий, который невозможно выполнить корректно.
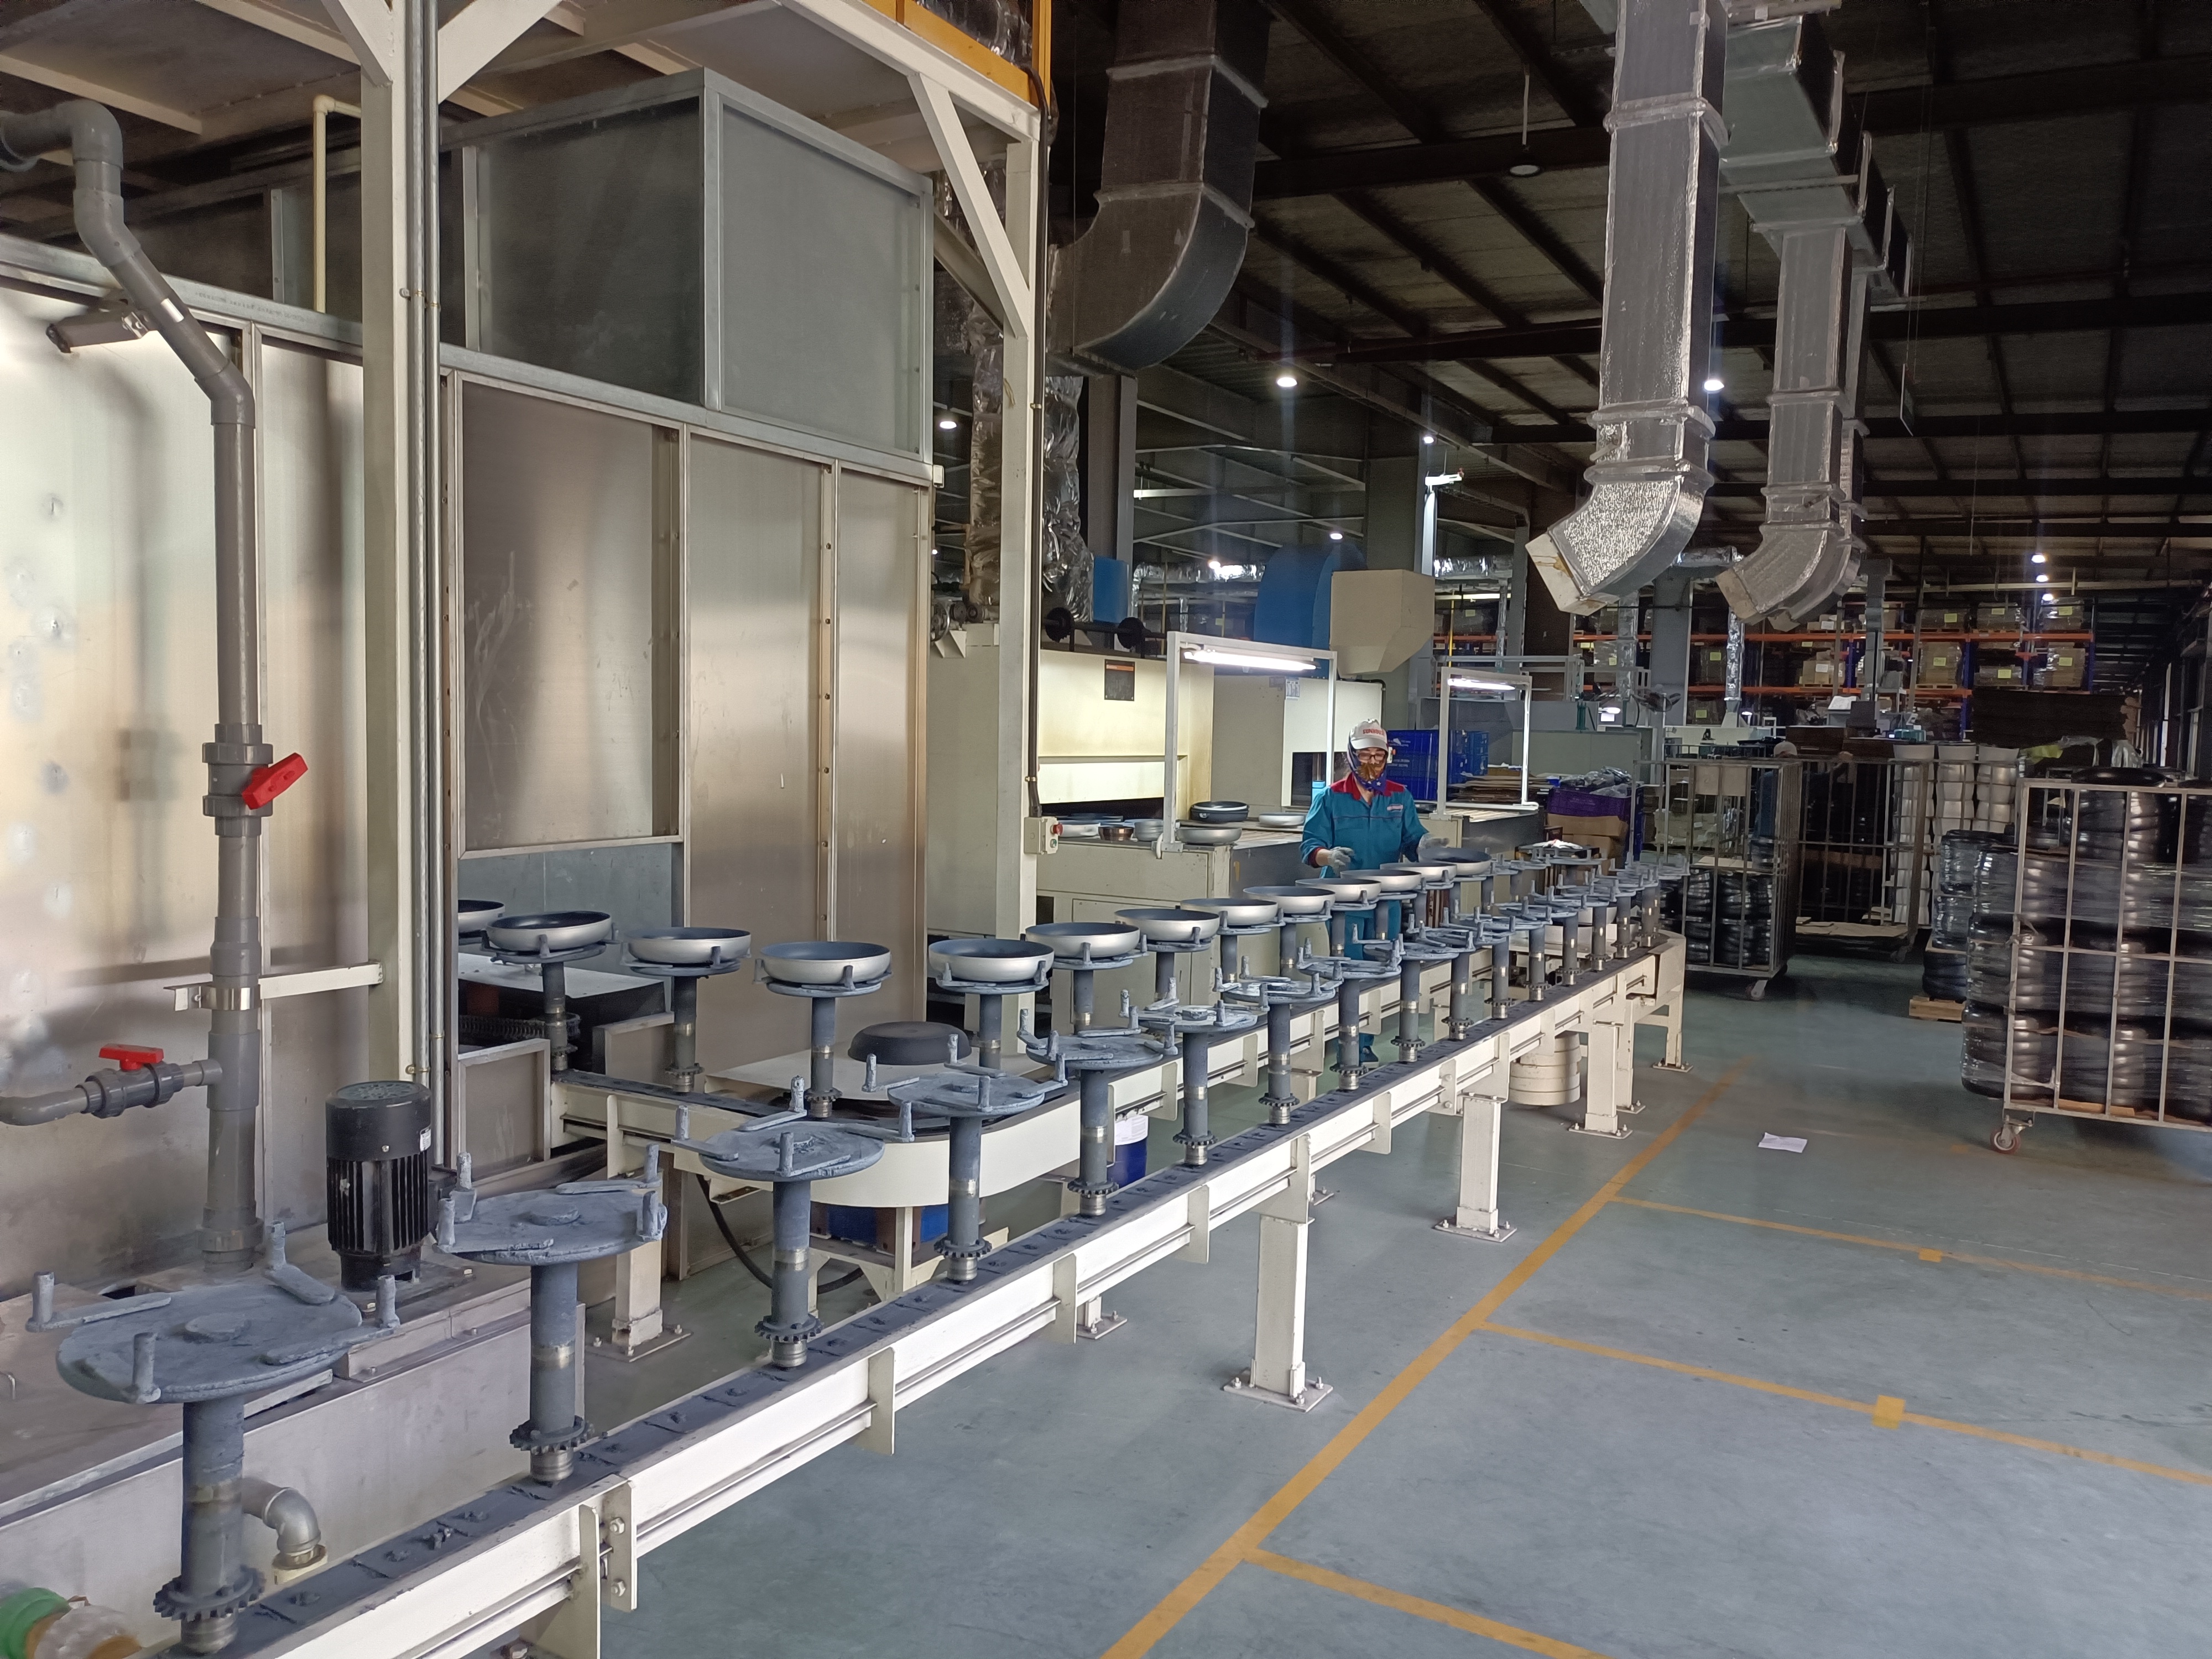
Конвейер и система подвески определяют шаг заготовки и фактический часовой съём линии.
Документальное соответствие: EAC, ISO 9001, ISO 14001, ISO 45001
Документальное соответствие — часть приёмки, а не приложение к ней. Для рынка ЕАЭС базовая рамка — технические регламенты Таможенного союза: ТР ТС 004/2011 (безопасность низковольтного оборудования), ТР ТС 020/2011 (электромагнитная совместимость) и ТР ТС 010/2011 (безопасность машин). Декларация о соответствии для автоматической линии окраски автозапчастей (модель Auto Parts Painting Line) зарегистрирована под номером ЕАЭС N RU Д-CN.PA01.B.96986/21; орган по сертификации — MOCCERTPROM. Автоматическая линия окраски кухонной утвари (модель Cookware Painting Line) имеет сертификат соответствия Таможенного союза.
Важная деталь для протокола: у декларации есть область действия — она охватывает конкретную модель оборудования, а не линейку целиком, — и срок действия. На дату приёмки заказчик проверяет и то, и другое.
Системы менеджмента подтверждены отдельными сертификатами: ISO 9001:2015 — DZ/CN/2308009Q (орган DZCC), ISO 14001 — DZ/CN/2407055E, действителен до 14 октября 2027 года, ISO 45001 — 04926S00152R001, действителен до 19 апреля 2029 года. Область действия ISO 14001 и ISO 45001 охватывает проектирование и производство оборудования для нанесения покрытий, включая линии покрытия посуды, металла и древесины. Сроки действия, как и в случае с декларацией, проверяются на дату приёмки.
Производитель — Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (бренд Attractivechina), площадка в городе Чжаоцин, провинция Гуандун: около 35 548 м² производственных площадей, 280 сотрудников, 54 инженера, 79 патентов на изобретения и более 300 патентов в целом.
Автоматизированная линия и традиционное нанесение: границы применимости
Автоматизированная линия и традиционное нанесение решают разные задачи. Ручная или полуавтоматическая покраска даёт гибкость на единичных изделиях и нестандартной геометрии, но плохо удерживает повторяемость на серии. Автоматизированная линия с роботизированным напылением и ПЛК-управлением даёт повторяемость и часовой съём 800–1000 штук, но требует оснастки, стабильной геометрии изделия и подготовленной среды.
Границы, которые нужно зафиксировать до подписания протокола:
- Диапазон изделий ограничен Φ300×160 мм; всё, что больше, — отдельный проект с собственным проектированием.
- Производительность 800–1000 штук в час относится к заявленной номенклатуре и схеме подвески (4 внутренние ёмкости / 20 крышек); другая смесь изделий требует повторного измерения.
- Условия эксплуатации включают помещение класса чистоты 10 000 и стабильную вентиляцию.
- Энергоснабжение — природный газ и электричество одновременно; площадка только с электричеством требует проектной адаптации.
- Приёмочные испытания подтверждают воспроизводимость процесса, но не заменяют подтверждение соответствия готовой посуды для контакта с пищей — это отдельная область.
Структура протокола приёмки
Протокол удобно строить как последовательность проверок, каждая из которых имеет измеримый результат. Рабочий вариант структуры: идентификация линии и модели, перечень изделий и оснастки, замер производительности в установившемся режиме, замер геометрии и зазоров на трёх типоразмерах, проверка скоростей печи и привода на всём диапазоне регулировки, контроль плоскостности после сушки, проверка материалов и швов, комплект документации соответствия, перечень выявленных отклонений и сроков их устранения.
Такая структура позволяет отделить параметры, которые проверяются один раз, от параметров, которые нужно подтверждать периодически. Производительность и геометрия — разовые проверки при вводе; скорости и стабильность режима — регулярные, поскольку именно они первыми реагируют на износ и на смену номенклатуры.
Чек-лист приёмки линии покрытия посуды
| Блок проверки | Что подтверждается |
|---|---|
| Номенклатура | Изделия Φ220×160 мм и Φ300×160 мм проходят трассу без изменения геометрии |
| Производительность | Съём в пределах 800–1000 штук в час при зафиксированном шаге 450–900 мм |
| Подвеска | Схема 4 внутренние ёмкости / 20 крышек воспроизводится без перекосов |
| Печь отверждения | Скорость 1000 мм/мин удерживается, регулировка 0,5–1,5 м/мин работает |
| Привод | Скорость линии анодирования 1200 мм/мин стабильна на переходных режимах |
| Материалы | Каркас — углеродистая сталь; камера и трубопроводы — нержавеющая сталь |
| Энергоснабжение | Природный газ и электричество подключены по проекту |
| Документы | Декларация ТР ТС и сертификаты ISO проверены по номеру, области действия и сроку |
Что приёмка означает для закупочного решения
Закупочный контур для такой линии короткий, но его условия стоит зафиксировать заранее. Минимальный заказ — 2 единицы. Гарантия — 1 год. Послепродажная поддержка включает удалённую техническую поддержку, быстрый ответ в течение 4 часов, регулярное отслеживание и бесплатное обучение. Кастомизация охватывает упаковку, логотип, размер, уровень автоматизации, напряжение, мощность и производительность оборудования.
В проектах покрытия посуды поставщик указывает 20 комплектных автоматизированных линий, поставленных заводам OEM- и private-label-сегмента, включая производителей бытовой техники; география — Россия, Иран, Индия, Бангладеш, Вьетнам, Таиланд и Китай, расчётный срок эксплуатации в этих проектах — 5–10 лет. Для приёмки это полезно как ориентир по типовым сценариям, но не как замена проверке на конкретной площадке.
Перспективы: что меняется в квалификации линий покрытия
Квалификация постепенно смещается от проверки отдельных узлов к проверке цифрового контура. Линии строятся на ПЛК-управлении с роботизированным напылением и гибким производством; в перечень штатного оборудования входят системы удаления пыли, обработки летучих органических соединений и система управления производством MES. Для приёмки это означает, что в протокол добавляются проверки обмена данными, журналирования режимов и воспроизводимости рецептур.
Второе направление — экологическая часть. Требования ISO 14001 и ISO 45001 в спецификации линии уже указаны как обязательные, а не как опция, поэтому приёмка всё чаще включает проверку фактических параметров вентиляции и очистки, а не только наличие сертификата.
FAQ
Какая производительность считается нормальной для линии покрытия посуды?
Для автоматической линии нанесения покрытия на посуду заявленная производительность составляет 800–1000 штук в час. Эта величина действительна для указанной номенклатуры и схемы подвески; при изменении изделия или шага заготовки её нужно измерять заново.
Какие размеры изделий линия проводит без перестройки?
Стандартный размер изделия — Φ220×160 мм, максимальный — Φ300×160 мм. Изделия в этом диапазоне проводятся в штатной конфигурации; всё, что превышает Φ300×160 мм, относится к области кастомизации и требует отдельного проектирования.
Что означает шаг заготовки 450–900 мм на практике?
Шаг заготовки определяет расстояние между подвесами на конвейере и напрямую влияет на часовой съём. При схеме подвешивания «4 внутренние ёмкости на подвес, 20 крышек на подвес» производительность рассчитывается как количество подвесов в час, умноженное на количество изделий на подвесе.
Из каких материалов изготавливается линия?
Основной каркас линии — углеродистая сталь. Покрасочная камера и трубопроводы — нержавеющая сталь. Такое сочетание разделяет несущие узлы и узлы, контактирующие с рабочими средами.
Какие документы подтверждают соответствие линии?
Для рынка ЕАЭС оформляется декларация о соответствии ТР ТС по безопасности низковольтного оборудования, электромагнитной совместимости и безопасности машин; для линии окраски автозапчастей указан номер ЕАЭС N RU Д-CN.PA01.B.96986/21, орган по сертификации — MOCCERTPROM. Системы менеджмента подтверждены сертификатами ISO 9001:2015 (DZ/CN/2308009Q), ISO 14001 (DZ/CN/2407055E, до 14 октября 2027 года) и ISO 45001 (04926S00152R001, до 19 апреля 2029 года). Сроки действия и область охвата проверяются на дату приёмки.
Какие скорости проверяются при приёмке?
Проверяется линейная скорость печи отверждения — 1000 мм/мин с регулировкой в диапазоне 0,5–1,5 м/мин, и скорость линии анодирования — 1200 мм/мин. Фактические значения измеряются на всём диапазоне регулировки, а не только в номинальной точке.
Что входит в послепродажную поддержку?
Удалённая техническая поддержка, гарантия 1 год, быстрый ответ в течение 4 часов, регулярное отслеживание и бесплатное обучение. Контроль качества перед отгрузкой — 100% предпродажная проверка.
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.